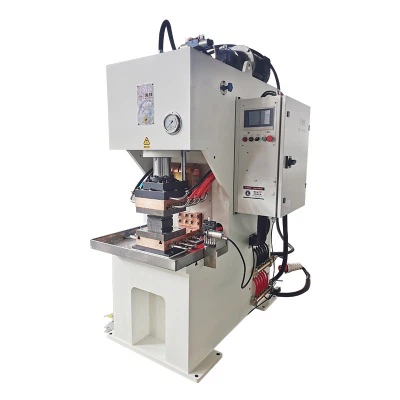
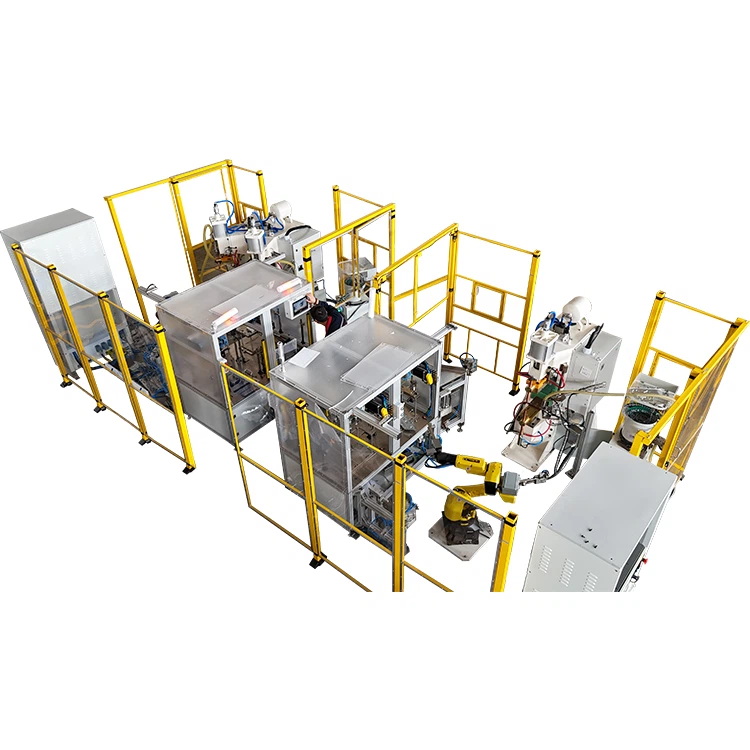
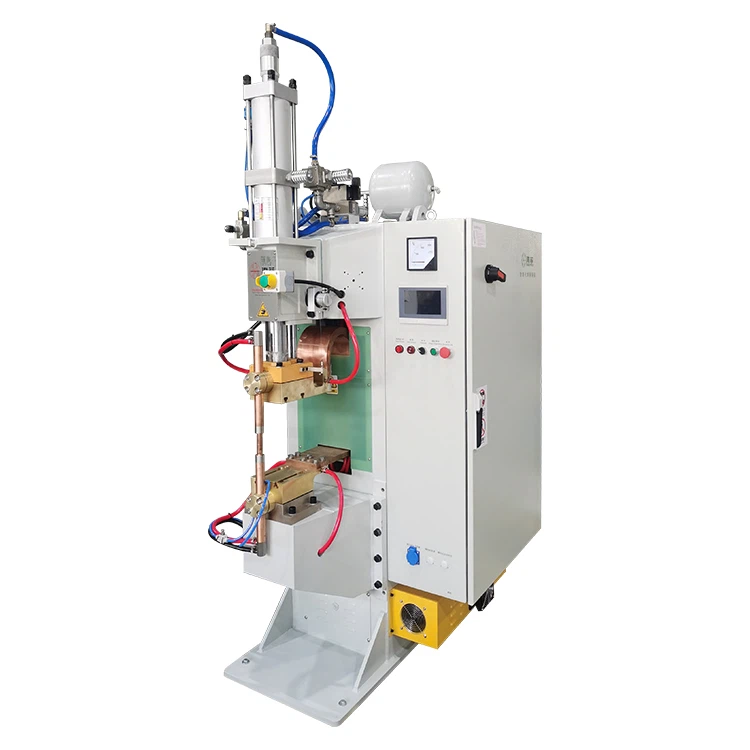
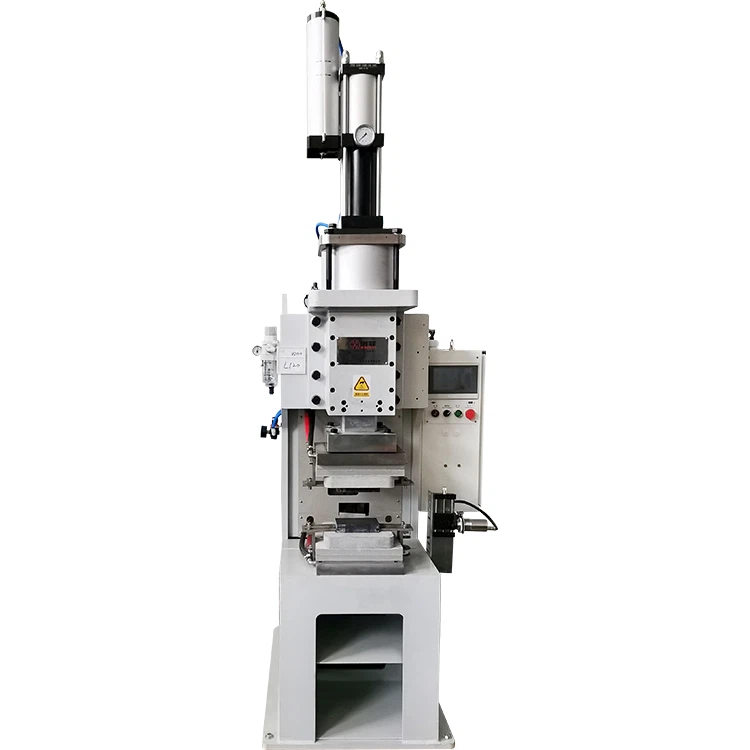
Dans des secteurs tels que la fabrication de nouvelles énergies, l'ingénierie énergétique, le stockage d'énergie photovoltaïque et la production de batteries,machines de soudage par diffusionsont devenus des équipements de base pour la production de connecteurs flexibles en cuivre, de barres omnibus de puissance et de composants conducteurs composites.
Étant donné que le soudage par diffusion repose sur le contrôle combiné d'une température élevée, d'une pression constante et de cycles de temps précis pour obtenir une liaison au niveau atomique-, la stabilité du système de machine, la précision du contrôle et la rigidité structurelle déterminent directement la cohérence, la fiabilité et la répétabilité de la soudure.
Dans les environnements de production réels, l’instabilité des équipements n’affecte pas seulement la qualité des soudures individuelles. Cela entraîne souvent des fluctuations de la qualité des lots, des pertes de rendement, des ralentissements de production et des risques de livraison. Pour cette raison, la compréhension des types de pannes courants, des méthodes de dépannage systématiques et des stratégies de maintenance préventive est essentielle pour maintenir une production stable et efficace.


Pannes du système de chauffage et de contrôle de la température
La base de la stabilité du soudage
Le soudage par diffusion est très sensible au contrôle de la température. Toute instabilité dans le système de chauffage ou de contrôle de la température affecte directement la formation de la couche de diffusion, la force de liaison et la qualité de la microstructure. Dans les applications pratiques, les défaillances du système de température entraînent souvent des joints faibles, des valeurs de résistance élevées, des interfaces fragiles et une qualité de lot instable.
Manifestations courantes de défauts
- La machine s'allume mais le chauffage est lent ou ne démarre pas, ce qui est souvent lié à des défauts d'alimentation électrique, des interruptions du circuit de commande ou des éléments chauffants endommagés.
- La température ne peut pas atteindre le point de consigne du processus, ou le temps de chauffage devient anormalement long, entraînant un temps de diffusion insuffisant et une liaison incomplète.
- Les fluctuations de température sont évidentes ou la température affichée diffère de la température réelle de la pièce, provoquant des résultats de soudage instables.
Approche structurée de dépannage
- Vérification du niveau du système :
Vérifiez d'abord la stabilité de l'alimentation externe, y compris la plage de fluctuation de tension, les disjoncteurs, les contacteurs et les systèmes de verrouillage de sécurité, pour éviter de diagnostiquer à tort les problèmes d'alimentation externe comme des pannes de machine.
- Vérification du niveau de contrôle :
Inspectez les signaux de sortie du contrôleur de température et la stabilité du retour du capteur, et comparez la température affichée avec les points de mesure réels pour identifier la dérive du signal ou les erreurs de contrôle.
- Vérification au niveau des composants :
Testez les valeurs de résistance des éléments chauffants et effectuez une inspection-par-zone pour localiser les dommages localisés ou la dégradation des performances au lieu de remplacer inutilement l'ensemble du système de chauffage.
Référence pratique en ingénierie
- Plage de température typique de soudage par diffusion pour les feuilles de cuivre et les barres omnibus en cuivre :550-750 degrés
- Exigence de stabilité de température de qualité industrielle :±1–2 degrés
- Lors de la sélection de l'équipement, la priorité doit être donnée aux machines dotées d'un contrôle de chauffage indépendant de plusieurs-zones, d'une régulation de température PID-en boucle fermée et d'un enregistrement-de courbe de température en temps réel, car ceux-ci déterminent directement la cohérence du soudage à long-terme.
Anomalies du système de pression
Le système de contrôle de base pour la qualité de la liaison d’interface
En soudage par diffusion, le système de pression fait plus que presser les pièces ensemble. Il contrôle directement l’efficacité de la diffusion atomique et la formation du chemin de liaison à l’interface. L'instabilité du système de pression ne provoque généralement pas d'arrêts immédiats, mais apparaît progressivement sous forme de défauts de qualité, ce qui en fait un facteur de risque caché mais critique.
Symptômes de panne typiques
- La pression réelle ne peut pas atteindre le point de consigne du processus, ce qui entraîne un contact de surface insuffisant
- Fluctuation de pression pendant le soudage, provoquant des conditions de diffusion instables
- Temps de maintien de la pression instable, conduisant à une diffusion incomplète
- Dérive du capteur provoquant une inadéquation entre les lectures du système et les valeurs de pression réelles
Structure de dépannage systématique
- Niveau de source d'alimentation :
Pour les systèmes hydrauliques, inspectez le fonctionnement de la pompe, la propreté et la qualité de l’huile ; pour les systèmes pneumatiques, vérifier la stabilité de l'alimentation en air, les filtres et les régulateurs de pression
- Niveau actionneur :
Inspecter les vérins ou les actionneurs hydrauliques pour vérifier leur mouvement fluide, le vieillissement des joints, les fuites et la résistance mécanique des structures de guidage.
- Niveau de contrôle et de mesure :
Étalonnez les capteurs de pression, comparez les lectures du PLC avec les valeurs de pression réelles et observez les courbes de pression pour assurer la continuité et la stabilité afin d'identifier les écarts de contrôle.
Référence de processus et de sélection
- Plage de pression de liaison du cuivre-à- :5 à 15 MPa
- Plage de liaison cuivre-à-aluminium :8 à 20 MPa
- Structures composites en couches : jusqu'à20 à 30 MPadans certains processus
- L'équipement doit de préférence inclure un contrôle de pression asservi, des systèmes de rétroaction en boucle fermée-et un stockage numérique des courbes de pression pour-la stabilité du processus à long terme.
Défauts de qualité de soudure
Un problème d'inadéquation des processus au niveau du système-
Les défauts tels qu'une liaison incomplète, des fissures, une porosité, une résistance élevée et une séparation des couches sont rarement causés par une seule pièce défectueuse. Ils sont généralement le résultat d’un déséquilibre du système entre la température, la pression, le temps et les conditions de surface.
Principales causes profondes
- Répartition de la température insuffisante ou inégale empêchant la formation appropriée d'une couche de diffusion
- Pression insuffisante ou inégale provoquant un mauvais contact avec l'interface
- Temps de chauffage inadéquat conduisant à une diffusion incomplète
- Vitesse de refroidissement excessive créant des contraintes thermiques et des microfissures
- Contamination de surface ou couches d'oxydation bloquant les chemins de diffusion atomique
Parcours d'optimisation structuré
- Tout d’abord, vérifiez que la courbe température-pression-temps correspond au système de matériau spécifique plutôt que d’utiliser des modèles de paramètres génériques.
- Ensuite, inspectez les processus de préparation de la surface, y compris le nettoyage, l'élimination des oxydes et le contrôle de la cohérence.
- En même temps, vérifiez les systèmes de fixation pour garantir une planéité de contact, un parallélisme et une répartition uniforme de la pression.
Usure mécanique et dégradation structurelle
Risques cachés pour la-stabilité à long terme
Un fonctionnement à long terme-entraîne l'usure des rails de guidage, des mécanismes de pressage, des fixations et des systèmes de transmission. Souvent, ces problèmes ne déclenchent pas d’alarmes mais réduisent progressivement la précision et la répétabilité du positionnement, conduisant à une qualité de soudage instable au fil du temps.
Problèmes mécaniques typiques
- Usure du rail de guidage provoquant un écart de positionnement
- Mécanisme de pression grippé, entraînant une transmission inégale de la force
- Déformation du luminaire affectant la qualité du contact de l'interface
- Jeu de transmission accru réduisant la précision du mouvement
Stratégie de maintenance technique
- Établir un système de maintenance préventive (PM) au lieu de réparation réactive
- Effectuer des inspections périodiques des composants clés, notamment la rectitude des guides, la planéité des fixations et la précision du positionnement répété du système.
- Rythme d'entretien recommandé :
- Toutes les 1 000 heures : inspection de base
- Toutes les 3 000 heures : maintenance des pièces d'usure-des clés
- Toutes les 6 000 heures : étalonnage de la précision au niveau du système-
Logique de sélection d'équipement basée sur la gestion des pannes
Un cadre d'achat pratique
Du point de vue de l'exploitation à long terme, la valeur d'une machine de soudage par diffusion n'est pas définie par sa capacité à souder, mais par sa capacité à souder de manière stable, cohérente et reproductible dans une production de masse.
La sélection doit se concentrer sur trois dimensions fondamentales
- Capacité du système :stabilité de la température, précision du contrôle de la pression, contrôle en boucle fermée-et capacité d'acquisition de données
- Conception structurelle :châssis de machine rigide, systèmes de servocommande, conception de maintenance modulaire et pièces d'usure standardisées
- Accompagnement opérationnel :capacité de prise en charge des processus, systèmes de bases de données de paramètres, qualité de la documentation technique et structure de réponse du service
Conclusion : la stabilité est la vraie valeur d'une machine de soudage par diffusion
La fiabilité d'une machine de soudage par diffusion n'est pas la somme de la qualité des composants individuels, mais le résultat d'un fonctionnement coordonné entre les systèmes de température, les systèmes de pression, le contrôle des processus, les structures mécaniques et les systèmes de gestion.
En créant des procédures de dépannage standardisées, des bases de données de paramètres, des systèmes de surveillance de l'état des équipements et des mécanismes de maintenance préventive, les fabricants peuvent réduire considérablement les taux de défaillance tout en améliorant continuellement la cohérence des soudures et le rendement de la production.
Dans les environnements de fabrication à grande échelle tels que les industries des énergies nouvelles, des systèmes électriques et du stockage d'énergie, la stabilité est devenue le principal critère de sélection des équipements de soudage par diffusion, et pas seulement la capacité de soudage.
Choisir la bonne machine de soudage par diffusion signifie choisir un système de fabrication-stable à long terme, et non simplement acheter un seul équipement.