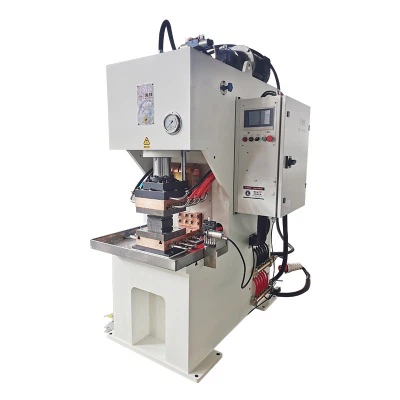
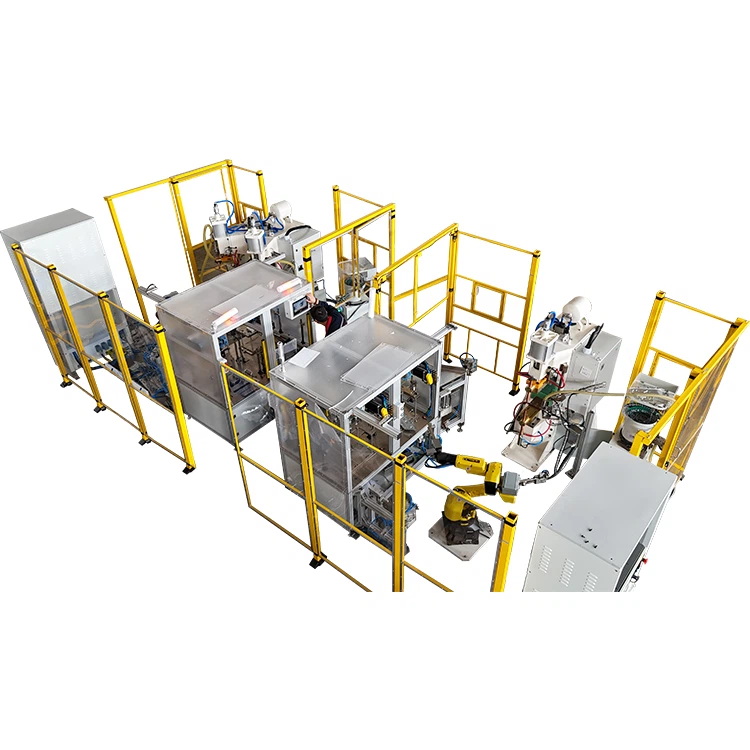
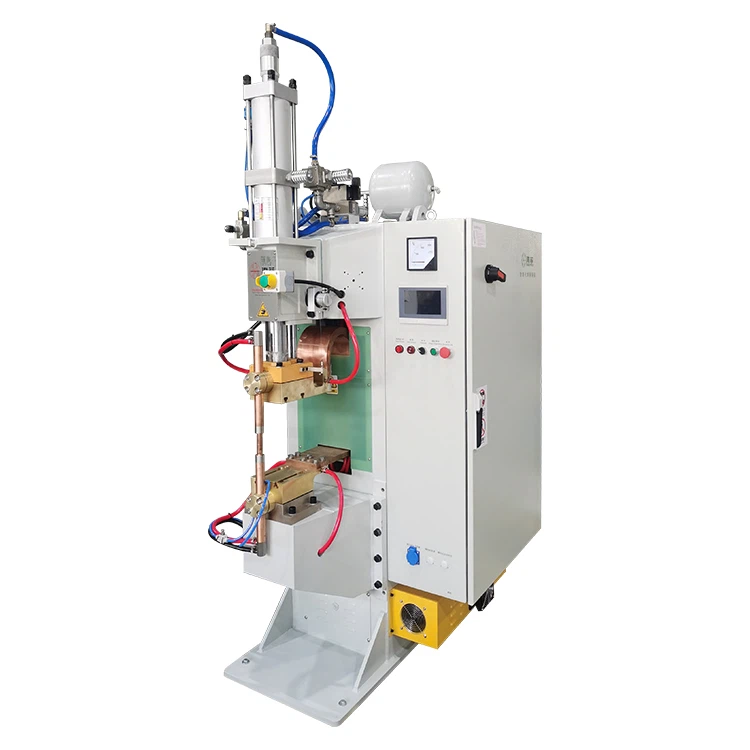
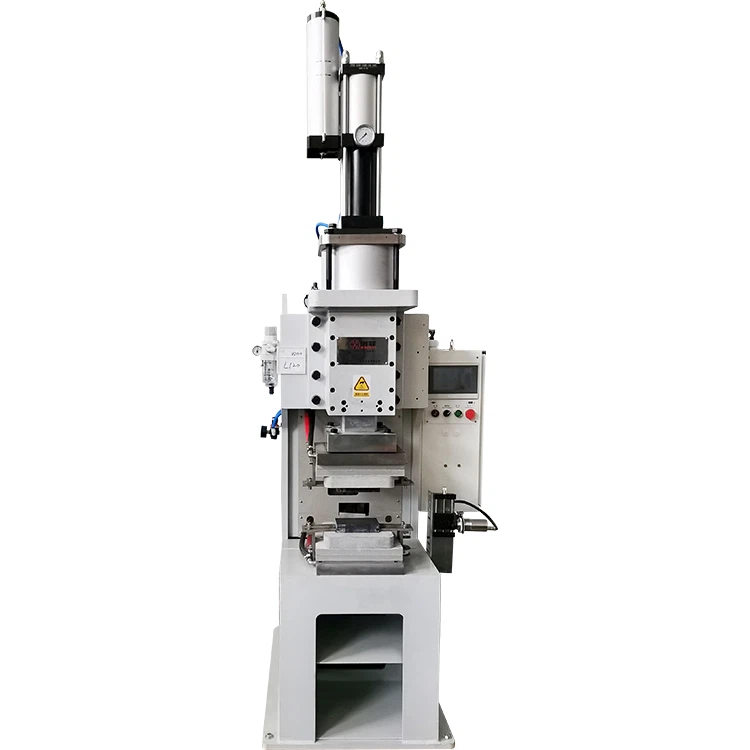
Machine à souder par pointssont devenus un équipement essentiel dans la fabrication métallique moderne, en particulier dans les industries de l'automobile et de l'électronique de précision, en raison de leur haute efficacité, de leur précision et de leur qualité de soudure supérieure.
Cependant, de nombreux opérateurs compromettent souvent les résultats de soudage finaux en raison de réglages de paramètres incorrects lors de la première utilisation de la machine ou du changement de pièce à usiner. La maîtrise des techniques correctes de sélection et de réglage des paramètres est essentielle pour maximiser les performances de la soudeuse MFDC et garantir la qualité du produit.


Cet article fournira une analyse approfondie mais accessible des trois paramètres de soudage principaux des soudeurs par points MFDC : le courant de soudage, le temps de soudage et la force de l'électrode, offrant des conseils d'optimisation pratiques et des références de données faisant autorité.
I. Analyse des paramètres de base : les trois éléments déterminant la qualité de la soudure
Le processus de soudage par points MFDC est un processus électro-thermique-mécanique complexe, et sa qualité est principalement déterminée par les trois paramètres interdépendants suivants.
1. Courant de soudage (I) : le « moteur » de la génération de chaleur
Le courant de soudage est la principale source de chaleur générée lors du soudage par points et le facteur le plus critique affectant la taille et la résistance des pépites. La technologie inverseur moyenne fréquence fournit une sortie de courant continu plus stable et précise, garantissant un apport de chaleur uniforme.
| Facteur | Tendance actuelle | Effet et recommandation |
| Épaisseur de la pièce | Directement proportionnel à l'épaisseur | Les feuilles plus épaisses nécessitent un courant plus élevé pour garantir une taille de pépite adéquate. |
| Résistivité du matériau | Inversement proportionnel à la résistivité | Les matériaux à haute -résistivité comme l'acier inoxydable nécessitent un courant relativement plus faible ; les matériaux à faible-résistivité comme l'acier doux nécessitent un courant plus élevé. |
| Diamètre de la face de l'électrode | Directement proportionnel au diamètre | Un diamètre de face plus grand réduit la densité de courant ; le courant total doit être augmenté de manière appropriée pour maintenir la densité. |
Données de référence pratiques (Exemple : Acier doux) :
|
Épaisseur de feuille simple (mm) |
Plage de courant de soudage recommandée (kA) |
| 0.5 + 0.5 | 8 - 12 |
| 1.0 + 1.0 | 12 - 18 |
| 2.0 + 2.0 | 20 - 28 |
Conseils d'optimisation :
- Courant excessif : conduit facilement à une expulsion sévère (éclaboussures), une usure accélérée des électrodes et une indentation ou une brûlure excessive de la surface.
- Courant insuffisant : entraîne une taille de pépite inadéquate, conduisant à des soudures à froid ou à une résistance insuffisante.
- -Principe de réglage précis : pour maximiser l'efficacité et la cohérence du soudage, utilisez un courant légèrement plus élevé et un temps de soudage plus court, à condition d'éviter l'expulsion.
2. Temps de soudage (t) : le « contrôleur » de l’accumulation de chaleur
Le temps de soudage, en conjonction avec le courant, détermine l'apport de chaleur total pendant le processus de soudage ($Q \\propto I^2Rt$). La capacité des soudeurs MFDC à atteindre un contrôle de précision de l'ordre de la milliseconde-est un avantage significatif par rapport aux soudeurs AC traditionnels.
Le temps de soudage MFDC comprend généralement plusieurs étapes d'impulsion :
| Étape d'impulsion | Description | Plage de temps suggérée |
| Temps de compression | Assure un contact étroit entre l'électrode et la pièce, éliminant les espaces. | 100 - 500 mme |
| Temps de soudure | Le temps d'écoulement du courant réel utilisé pour former la pépite. | 50 - 250 mme |
| Temps de maintien | Le temps pendant lequel l'électrode maintient la pression après la coupure du courant, permettant à la pépite de refroidir et de se solidifier sous pression, empêchant ainsi le retrait et la fissuration. | 100 - 300 mme |
| Temps libre | L'intervalle de temps nécessaire au soudeur pour se préparer au prochain point de soudure. | 50 - 150 mme |
Conseils d'optimisation :
- Coordination du temps et du courant : un temps de soudage excessif entraîne une accumulation excessive de chaleur, provoquant potentiellement une surchauffe et une expulsion ; un temps insuffisant, même avec un courant élevé, peut entraîner des soudures froides en raison d'une chaleur insuffisante. La combinaison « Courant élevé, durée courte » est généralement préférée pour minimiser la zone affectée par la chaleur (ZAT) et augmenter l'efficacité de la production.
- Application multi-impulsion : pour les matériaux spéciaux (par exemple, l'acier galvanisé), l'utilisation d'un contrôle à double-impulsion ou multi-impulsion permet une gestion plus efficace de la distribution de chaleur et de la formation de pépites.
3. Force d'électrode (F) : Le « Garant » du contact et de la solidification
La force de l'électrode est un paramètre critique qui garantit un contact étroit entre les pièces, réduit la résistance de contact et applique une pression de forgeage à mesure que la pépite se solidifie.
| Force excessive | Force insuffisante | Objectif d'optimisation |
| La zone de contact augmente, la densité de courant diminue, empêchant la formation de pépites. | La résistance de contact est trop élevée, ce qui entraîne facilement une expulsion grave et une brûlure de surface. | Assurer un contact étroit avec la pièce et fournir une pression de forgeage suffisante après la formation du pépite. |
Données de référence pratiques (Exemple : Acier doux) :
| Épaisseur de feuille simple (mm) | Plage de force d'électrode recommandée (kN) |
| 0.5 + 0.5 | 1.5 - 3.0 |
| 1.0 + 1.0 | 3.0 - 5.0 |
| 2.0 + 2.0 | 5.0 - 8.0 |
Conseils d'optimisation :
- Équilibre de force et de courant : à mesure que la force augmente, la résistance de contact diminue, nécessitant une augmentation correspondante du courant pour compenser la perte de chaleur.
- Force et expulsion : Une force insuffisante est une cause majeure d’expulsion. Une augmentation appropriée de la force peut supprimer efficacement les projections sans compromettre de manière significative la densité de courant.
II. Application spéciale : spécifications de soudage et technique à double-impulsion pour l'acier galvanisé
L'acier galvanisé présente des exigences plus élevées en matière de paramètres de soudage par points en raison de la différence significative entre le point de fusion du revêtement de zinc (environ . 419 degré, point d'ébullition environ . 907 degré) et le substrat en acier (point de fusion environ . 1538 degré).
1. Défis liés au soudage de l’acier galvanisé
- Interférence de la couche de zinc : La couche de zinc se vaporise à des températures de soudage élevées, formant de la vapeur de zinc qui provoque l'expulsion et contamine la face de l'électrode.
- Usure des électrodes : Le zinc réagit avec le matériau de l’électrode en cuivre pour former des alliages de laiton, accélérant ainsi l’usure des électrodes.
- Qualité des pépites : La vapeur de zinc peut entraver la formation des pépites, compromettant ainsi la résistance de la soudure.
2. Technique de base : soudage à double-impulsion (pré-chaleur)
Pour résoudre le problème de la couche de zinc, les soudeurs MFDC utilisent souvent la technique Dual-Pulse ou Pre-Heat Pulse :
- Pré-impulsion de chaleur (faible courant, courte durée) : une petite impulsion de courant est appliquée pour pré-chauffer la pièce et ablater ou vaporiser doucement la couche de zinc dans la zone de contact, créant ainsi des conditions de contact favorables pour la soudure principale suivante.
- Impulsion de soudure principale (courant élevé, durée courte) : une fois la couche de zinc gérée efficacement, un courant élevé est appliqué pour former rapidement une pépite de haute-qualité.
Référence des paramètres de soudage de l'acier galvanisé (0,8 mm + 0.8 mm) :
| Paramètre | Pré-impulsion de chaleur | Impulsion de soudure principale |
| Courant (kA) | 5 - 8 | 15 - 20 |
| Temps (ms) | 30 - 50 | 80 - 120 |
|
Force de l'électrode (kN) |
3.5 - 4.5 (Constante) | 3.5 - 4.5 (Constante) |
III. Procédure de paramétrage scientifique et expérience pratique
La définition des paramètres de soudage par points MFDC n'est pas une tâche « unique-et-effectuée », mais un processus cyclique de pratique, de test et d'optimisation.
1. Procédure de définition des paramètres scientifiques
1.Déterminer les spécifications de base :Consultez le tableau des spécifications de soudage recommandé fourni par le fabricant de la soudeuse en fonction du matériau de la pièce, de l'épaisseur et du type d'électrode pour obtenir les valeurs initiales de courant, de temps et de force.
2.Effectuer les tests initiaux :Utilisez les paramètres initiaux pour souder 10 à 20 points et effectuez un test destructif (tel qu'un test de pelage) pour observer la taille de la pépite et la résistance de la soudure.
3. Observez les phénomènes de soudage :
- Expulsion sévère : vérifiez principalement si la force de l'électrode est suffisante ; Deuxièmement, déterminez si le courant de soudage est trop élevé.
- Pépite insuffisante/soudure à froid : augmentez principalement le courant de soudage ; Deuxièmement, prolongez de manière appropriée le temps de soudage.
- Indentation excessive de la surface : réduisez légèrement la force de l’électrode ou le courant de soudage.
4. Optimisation fine- :Ajustez un seul paramètre à la fois, par incréments de 5 % à 10 %, jusqu'à ce que la résistance et l'apparence requises de la soudure soient obtenues.
5. Vérification de la stabilité :Réalisez des tests de soudage continus à long terme avec des paramètres optimisés pour garantir la stabilité dans des conditions telles que l'usure des électrodes et les changements de température.
2. Avantages et fonctions avancées des soudeurs MFDC
La capacité de soudage de haute-précision des soudeurs MFDC est attribuée à leurs systèmes de contrôle avancés :
- Contrôle de courant en boucle fermée{{0} :Le soudeur surveille le courant de sortie réel en-temps réel et le corrige rapidement en fonction de la valeur définie, garantissant ainsi la stabilité et la cohérence du courant, non affecté par les fluctuations du réseau ou les changements de résistance de la pièce.
- Contrôle actuel de la pente :Permet au courant d'augmenter ou de diminuer progressivement sur une durée définie. L'utilisation d'une pente ascendante réduit efficacement l'expulsion initiale et favorise une répartition uniforme de la chaleur ; l'utilisation d'une pente descendante facilite le refroidissement stable de la pépite.
- Stockage multi-spécifications :Les contrôleurs de soudeuse MFDC modernes peuvent généralement stocker des dizaines, voire des centaines de spécifications de soudage, permettant aux utilisateurs de basculer rapidement entre différentes pièces, permettant ainsi une fabrication flexible.

Conclusion
La définition des paramètres d'une soudeuse par points à moyenne fréquence est un processus qui nécessite une combinaison de conseils théoriques et d'expérience pratique.
L'essentiel réside dans la compréhension de l'interrelation et de la coordination entre le courant de soudage, le temps de soudage et la force de l'électrode.
En suivant une procédure de réglage scientifique et en utilisant le contrôle de précision unique et la technologie multi-impulsions de la soudeuse MFDC, en particulier en adoptant des spécifications à double-impulsion pour les matériaux spéciaux comme l'acier galvanisé, vous serez en mesure d'améliorer considérablement la qualité de la soudure, de prolonger la durée de vie des électrodes et, en fin de compte, de réduire les coûts de production, obtenant ainsi une production de soudage efficace et stable.