Dans la fabrication de véhicules à énergies nouvelles et de machines-pour poids lourds, la qualité de l'assemblage des composants du châssis joue un rôle essentiel dans la sécurité globale du véhicule et dans sa durabilité à long terme. Alors que les exigences de l'industrie en matière d'efficacité et de cohérence du soudage continuent d'augmenter, les méthodes traditionnelles de soudage à tête unique ont progressivement montré leurs limites, en particulier dans les applications de soudage à double écrou où les contraintes de productivité deviennent plus évidentes.
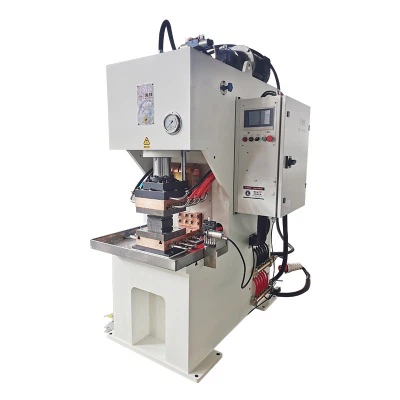
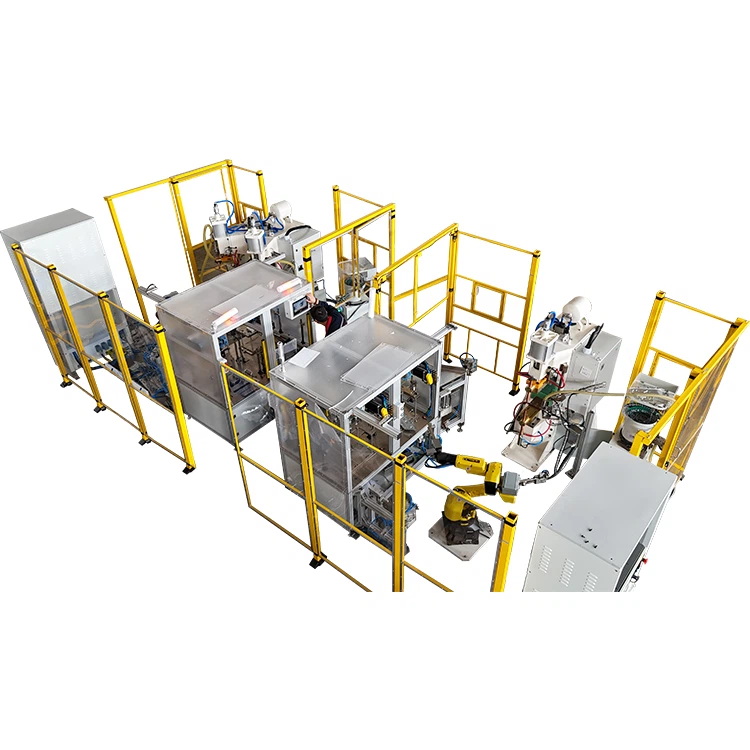
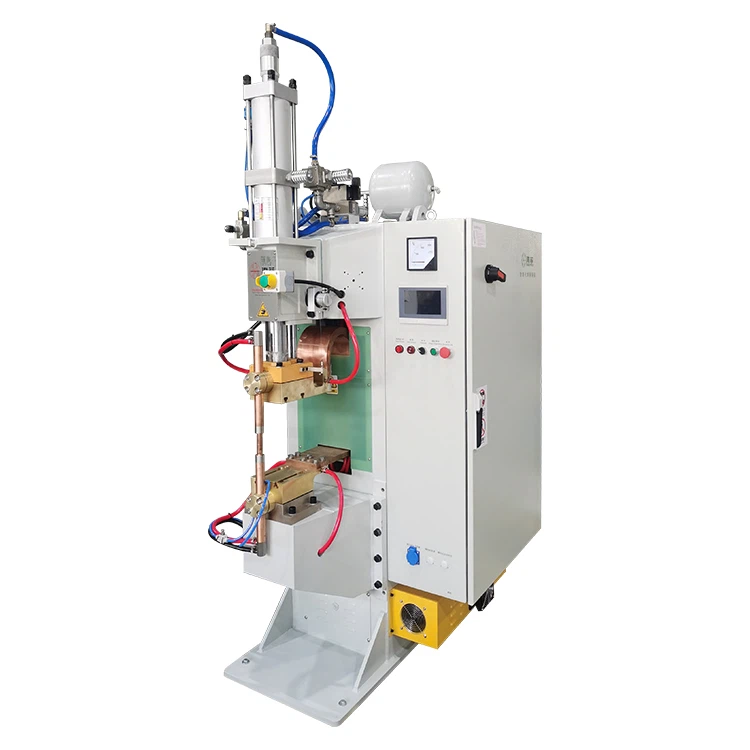
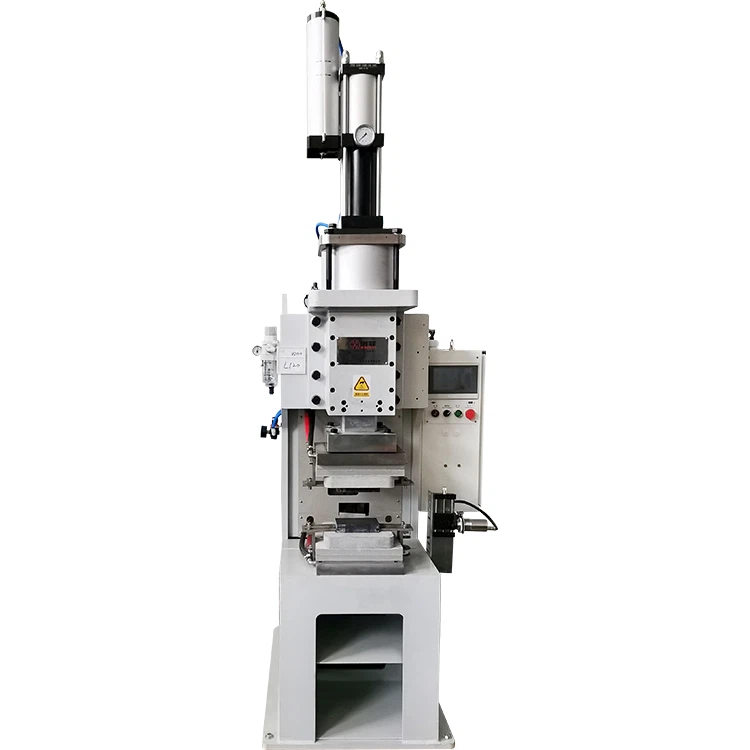
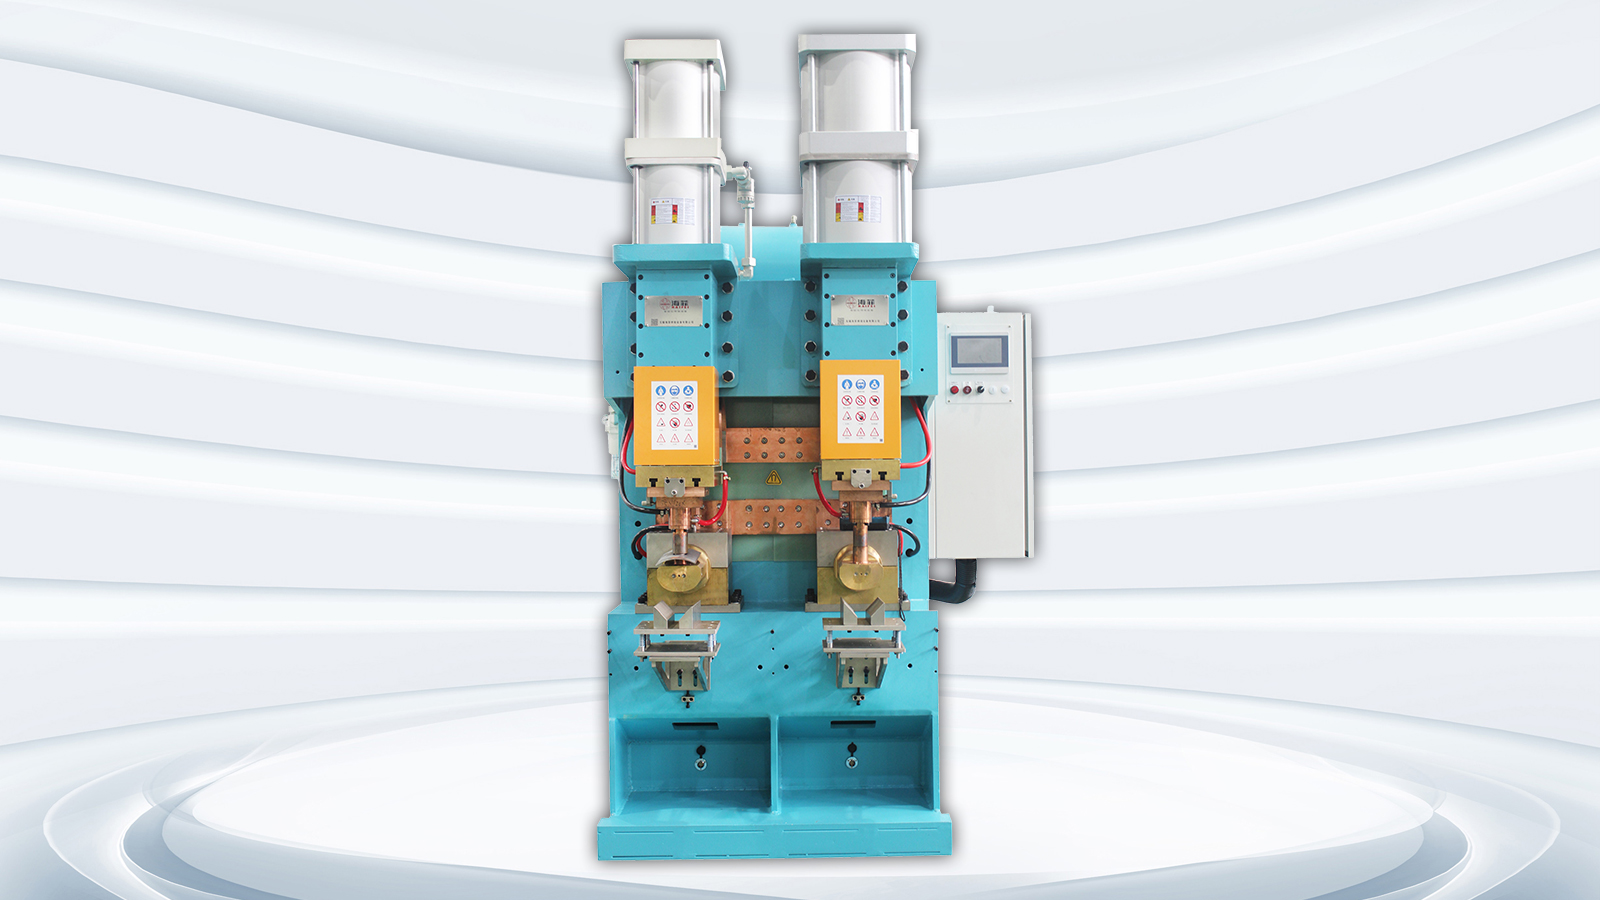
Pour relever ces défis, Wuxi Haifei Intelligent Equipment Co., Ltd. a développé unSolution personnalisée de machine de soudage par projection à décharge de condensateur à double-écrou à têtepour un fabricant leader de composants de châssis de véhicules électriques. Le projet visait à améliorer l'efficacité de la production, à stabiliser la qualité des soudures et à permettre une traçabilité complète des données de soudage. Grâce à une validation systématique des processus et à une optimisation structurelle, la solution a permis un positionnement synchronisé et un soudage simultané des écrous doubles, améliorant considérablement les performances de production globales de la chaîne de fabrication du client.
Cet article présente un aperçu complet du projet, couvrant l'historique du client, les défis techniques, la conception de la solution et les résultats de la mise en œuvre. Il fournit des informations pratiques qui peuvent servir de référence précieuse pour les fabricants évaluant les équipements de soudage par décharge de condensateur à double tête-.
Contexte client et lancement de projet
1. Contexte de l’industrie et caractéristiques du produit
Le client impliqué dans ce projet est un fabricant spécialisé dans les composants structurels critiques pour les systèmes de châssis de véhicules électriques. Leurs principaux produits comprennent des composants de traverses, de bras de commande et de sous-châssis-qui supportent des charges structurelles importantes et nécessitent donc des performances de soudage exceptionnellement fiables.
Poussée par la croissance rapide du marché des véhicules électriques, la demande de production des clients n'a cessé d'augmenter. L'entreprise fonctionne actuellement avec une capacité de production annuelle d'environ500 000 ensembles de composants structurels de châssis, avec des projets d'expansion ultérieure.
Dans ces conditions de production, les équipements de soudage existants sont progressivement devenus insuffisants pour supporter les temps de cycle requis. En particulier, le processus de soudage à double-écrou présentait des défis opérationnels. Le soudage traditionnel à tête unique-nécessitait deux opérations de soudage séquentielles par pièce, ce qui augmentait le temps de manipulation et rendait plus difficile le maintien d'une qualité de soudure constante.
2. Principales limites de la méthode de production existante
Au cours de la phase initiale d'évaluation du site, l'équipe d'ingénierie a procédé à une évaluation détaillée de la ligne de production du client. Plusieurs contraintes opérationnelles ont été identifiées, qui sont toutes devenues plus prononcées dans des conditions de fabrication en grand volume.
-
Efficacité de soudage insuffisante créant des goulots d'étranglement dans la production
Le processus de production existant du client reposait sur des soudeurs par projection à décharge de condensateur à tête unique pour réaliser le soudage à double écrou. Chaque écrou nécessitait un cycle de soudage indépendant, ce qui entraînait des temps de cycle totaux généralement compris entre 9 et 11 secondes par pièce.
À mesure que les volumes de production augmentaient, le simple ajout d’équipements supplémentaires n’était pas une solution durable. Des machines supplémentaires ont augmenté les investissements en capital, ont consommé plus d'espace au sol et ont nécessité plus d'opérateurs, ce qui a finalement augmenté les coûts d'exploitation sans améliorer proportionnellement le débit.
Lorsque les temps de cycle de soudage ne correspondaient plus aux processus en amont et en aval, les temps d'attente augmentaient, réduisant l'efficacité globale de la chaîne de production.
-
Qualité de soudage incohérente entraînant des risques potentiels
Les opérations de soudage séquentielles introduisent intrinsèquement une variabilité due aux délais entre les soudures et aux écarts de positionnement cumulés. De plus, l’usure des électrodes et la dérive des paramètres ont également contribué aux incohérences des soudures.
Les problèmes de qualité typiques comprenaient :
- Variations de taille des pépites de soudure
- Fusion incomplète occasionnelle
- Effondrement de la projection pendant le soudage
- Déformation du filetage affectant la précision de l'assemblage
Étant donné que les composants du châssis sont des pièces structurelles de sécurité, toute incohérence des soudures représente un problème potentiel de fiabilité, ce qui fait de l'uniformité des soudures une exigence critique.
-
Usure élevée des électrodes et entretien fréquent
Dans des conditions de production à cycle élevé-, l'usure des électrodes s'est produite rapidement. Le dressage et le remplacement fréquents des électrodes ont augmenté les temps d'arrêt et réduit l'utilisation globale de la machine.
Outre les pertes de productivité, les coûts de consommation des électrodes ont continué d’augmenter, mettant la pression sur les efforts de contrôle des coûts.
-
Opération complexe et forte dépendance à l’égard d’opérateurs qualifiés
L'équipement existant nécessitait plusieurs réglages manuels lors du passage d'une taille d'écrou à l'autre. Ce processus reposait fortement sur l'expérience des opérateurs et introduisait de la variabilité dans le processus de production.
Nouveaux opérateurs généralement requisune à deux semaines de formationavant d’atteindre des niveaux de compétence acceptables, créant des défis opérationnels dans des environnements où la main-d’œuvre change.
-
Manque de traçabilité des données de soudage
La fabrication automobile moderne nécessite une traçabilité complète de la production pour chaque joint soudé. Cependant, l'équipement existant n'avait pas la capacité de capturer et de stocker les données de soudage, ce qui rendait difficile le respect des exigences en matière de documentation de qualité et d'audit.
Exigences du client et objectifs du projet
Après avoir identifié les défis opérationnels, le client et l'équipe d'ingénierie ont établi conjointement une série d'objectifs techniques couvrant la productivité, la qualité, la fiabilité et les coûts d'exploitation à long terme.
1.Réaliser un véritable soudage synchrone à double tête-
Le client avait besoin du positionnement et du soudage simultanés de deux écrous en un seul cycle. L'objectif était de réduire la durée totale du cycle de soudage par pièce àmoins de 5 secondes, ce qui représente une amélioration de l'efficacité de plus de60%par rapport au processus existant.
De plus, l'équipement nécessaire pour maintenir une stabilité opérationnelle élevée afin de prendre en charge un modèle de travail dans lequelun opérateur peut gérer deux à trois machines simultanément, réduisant ainsi les besoins en main-d'œuvre.
2. Assurer une qualité de soudage stable
Des normes de qualité strictes ont été établies pour éliminer les défauts typiques de soudage. Le client a souligné que la solution doit éviter :
- Soudures incomplètes
- Effondrement de la projection
- Dommages au fil
- Variations dans la formation des pépites de soudure
Ces exigences sont considérées comme des critères de qualité fondamentaux dans le soudage de composants structurels.
3. Réduire la fréquence de maintenance et améliorer la fiabilité
Le client a demandé des améliorations dans la durabilité du système d’électrodes afin de prolonger la durée de vie des électrodes et de réduire les temps d’arrêt pour maintenance. De plus, l'équipement était nécessaire pour prendre en charge les capacités de diagnostic à distance afin de permettre un dépannage rapide et de minimiser les interruptions de production imprévues.
4.Simplification des opérations et prise en charge de la production multi--tailles
Compte tenu de la diversité des spécifications des produits, l'équipement devait prendre en charge plusieurs tailles d'écrous allant deM8 à M12, tout en permettant un rappel rapide des paramètres via des programmes prédéfinis.
Une capacité de changement rapide des accessoires était également nécessaire pour réduire le temps de changement et maintenir la flexibilité de la production.
5. Permettre la traçabilité complète du processus de soudage
Le client avait besoin d'une surveillance et d'un enregistrement en temps réel-des paramètres de soudage critiques, notamment :
- Énergie de soudage
- Temps de décharge
- Précision du positionnement
Toutes les données collectées devaient être stockées et mises à disposition à des fins de traçabilité et de gestion de la qualité.
Conception et mise en œuvre de solutions personnalisées
Après la définition des exigences du projet, l'équipe d'ingénierie a développé une solution structurée basée sur la technologie de soudage par décharge de condensateur et validé les performances à travers plusieurs étapes expérimentales.
1. Phase de validation du processus : établissement de paramètres de soudage stables
Avant le début de la fabrication des équipements, des tests approfondis de validation des processus ont été effectués. Diverses combinaisons de paramètres ont été évaluées pour déterminer les conditions de soudage optimales pour les exigences matérielles et structurelles du client.
Paramètres de test clés inclus :
- Plages de tension de charge
- Optimisation du temps de décharge
- Étalonnage de la force de l'électrode
- Essais de soudage d'écrous de plusieurs-tailles
Grâce à des tests répétés et à une évaluation métallurgique des pépites de soudure, une fenêtre de paramètres stable a été établie. Cette phase de validation a considérablement réduit les risques de mise en service et a raccourci le calendrier global du projet.
2.Conception structurelle de l'équipement : développement d'un système synchrone à double-tête
Après avoir terminé la validation du processus, l'équipe d'ingénierie a développé une structure de soudage à double tête- dédiée capable d'un fonctionnement synchronisé.
Le système incorporait un contrôle synchronisé de la force et des mécanismes de décharge d'énergie simultanée, garantissant que les deux soudures étaient formées dans des conditions identiques.
Par rapport aux systèmes de soudage séquentiels, cette conception minimise les mouvements répétitifs et réduit les écarts de positionnement, ce qui entraîne une cohérence de soudure considérablement améliorée.
3. Développement de systèmes de luminaires : conception de luminaires composites modulaires
Compte tenu de la géométrie complexe des composants du châssis, un système de fixation composite modulaire a été conçu pour s'adapter à plusieurs orientations de soudage et configurations de produits.
Le système de luminaires fournissait :
- Compatibilité avec les positions de soudage horizontales et verticales
- Capacité de positionnement précis
- Architecture modulaire à changement rapide-
En pratique, le temps de changement de luminaire était contrôlé dans les limites8 minutes, améliorant considérablement la flexibilité de la production.
Performance des équipements et résultats du projet
Après la fabrication et l'intégration du système, le client a effectué un test d'acceptation complet pour vérifier les performances dans les conditions de production.
1. Résultats des tests de fonctionnement continu
Lors d'uneTest de fonctionnement continu de 24 heures, l'équipement a démontré des performances stables et fiables sur tous les critères d'évaluation.
Les indicateurs de performance clés comprenaient :
| Élément de performance | Résultat |
|---|---|
| Temps de cycle par pièce | 4,2 secondes |
| Amélioration de l'efficacité | Environ 65% |
| Taux de réussite du soudage | 99.8% |
| Taux d'échec moyen | Moins de 0,5% |
Ces résultats ont confirmé la capacité du système à maintenir des performances stables dans des environnements de fabrication à grand volume.
2. Sur-Installation sur site et lancement de la production
Après la livraison, l'équipe d'ingénierie a réalisé l'installation et la mise en service sur le site du client. Un programme de formation structuré a été mené couvrant les procédures opérationnelles, la gestion des paramètres et les pratiques de maintenance de routine.
Une fois la formation terminée, l'équipement a été entièrement intégré à la chaîne de production et officiellement mis en service au sein detrois jours.
3. Commentaires des clients et évaluation opérationnelle
Après une période de fonctionnement stable, le client a procédé à une évaluation interne des performances et a signalé des améliorations significatives dans plusieurs domaines.
Les résultats notables comprenaient :
- Augmentation substantielle de l’efficacité de la production
- Amélioration de la cohérence de la qualité du soudage
- Fonctionnement simplifié de la machine
- Charge de travail de maintenance réduite
Ces améliorations ont non seulement amélioré les performances de production quotidiennes, mais ont également renforcé la capacité du client à augmenter sa capacité de production à l'avenir.
Aperçu du projet : Facteurs clés lors de la sélection d'un équipement de soudage par projection d'écrous à double-tête
Sur la base de l'expérience acquise dans le cadre de ce projet, plusieurs critères de sélection critiques peuvent être identifiés pour les fabricants envisageant d'investir dans des systèmes de soudage d'écrous à double-tête.
1.Vérification de la véritable capacité de soudage synchrone
Lors de l'évaluation des options d'équipement, les fabricants doivent confirmer si le système prend en charge un véritable soudage synchrone plutôt qu'un fonctionnement alterné à deux têtes-. La véritable synchronisation affecte directement la cohérence et la productivité des soudures.
2. Disponibilité d'une capacité éprouvée de validation de processus
Les fournisseurs d'équipements fiables maintiennent généralement des procédures de validation structurées capables d'identifier des paramètres de soudage stables avant la livraison de l'équipement. Cette fonctionnalité réduit considérablement le temps de mise en service et augmente les taux de réussite des projets.
3. Prise en charge de la traçabilité des données et de l'intégration du système
À mesure que la fabrication se numérise de plus en plus, les équipements de soudage doivent fonctionner dans le cadre d’un écosystème de production connecté. Les systèmes capables de-collecter des données en temps réel et d'intégrer MES offrent-des avantages à long terme en matière de gestion de la qualité et de transparence opérationnelle.
Conclusion : les solutions de soudage personnalisées permettent une efficacité de fabrication durable
Dans les environnements de fabrication modernes, les équipements standardisés à eux seuls sont souvent insuffisants pour répondre aux exigences des applications complexes de soudage structurel. Grâce à une conception technique personnalisée et à une optimisation systématique des processus, les fabricants peuvent améliorer considérablement l’efficacité de la production et la cohérence du soudage.
La mise en œuvre réussie de ce projet démontre queLes systèmes de soudage par projection à décharge de condensateur à double-écrou à tête résolvent non seulement les limitations de productivité traditionnelles, mais établissent également un processus de soudage plus fiable, plus efficace et plus traçable.. Pour les fabricants qui planifient des mises à niveau d'équipements ou de nouvelles lignes de production, cette étude de cas fournit des informations techniques et opérationnelles significatives qui peuvent faciliter une prise de décision éclairée-.