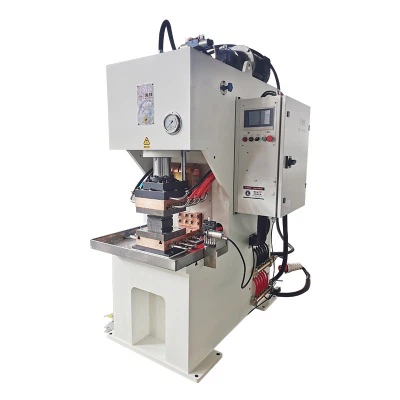
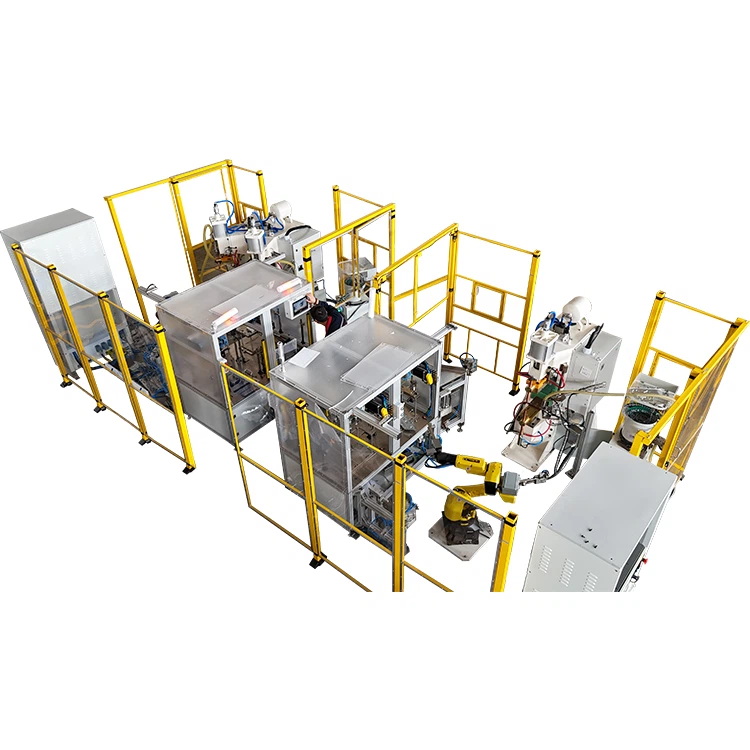
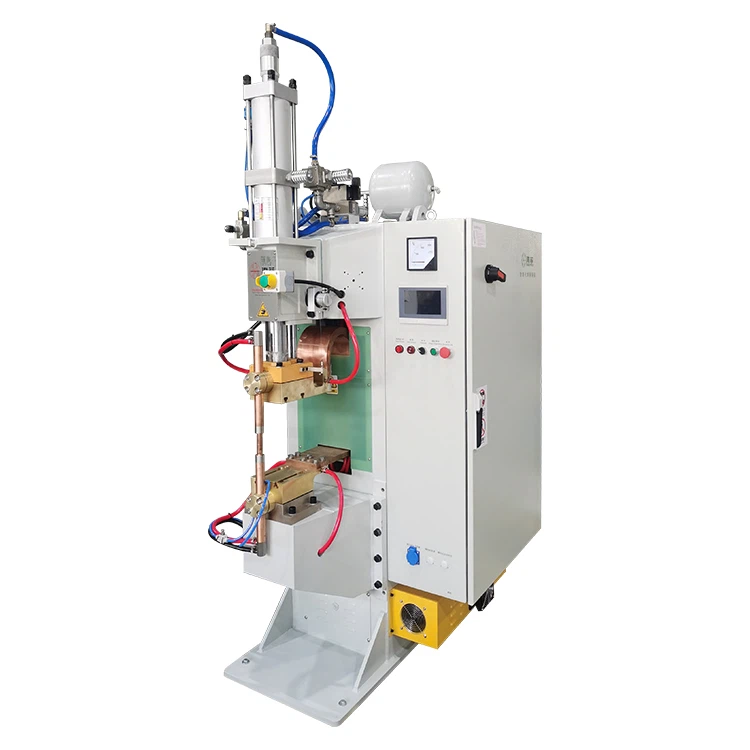
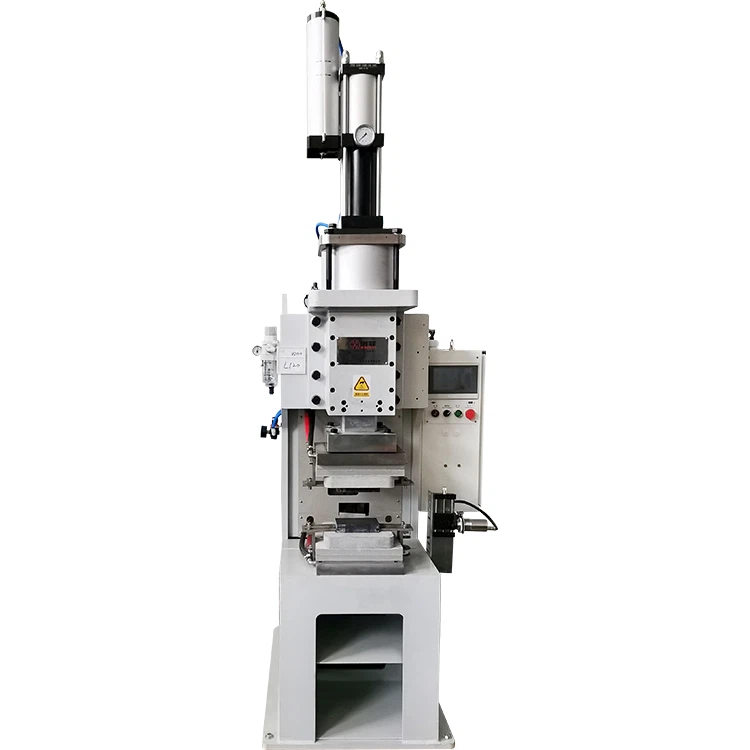
Jeux de barres flexibles en feuille de cuivresont généralement produits en découpant de fines feuilles de cuivre, en empilant et en alignant le nombre requis de couches, en nettoyant les surfaces de liaison et en plaçant les deux extrémités dans un outillage spécialement conçu. Une chaleur et une pression contrôlées sont ensuite appliquées pour consolider les couches de feuille en extrémités terminales compactes, tandis que la section centrale reste non liée et flexible.
Après chauffage, la zone liée est normalement refroidie sous pression avant que le jeu de barres ne soit retiré pour le découpage, le poinçonnage, le traitement de surface et l'inspection. Le résultat final ne dépend pas uniquement de la température, mais aussi du contrôle combiné de l'état de la feuille, de la zone de liaison, de la répartition de la pression, du temps de chauffage, de la planéité de l'outillage et de la stabilité du refroidissement.
Il n’existe pas de programme de soudage unique adapté à chaque jeu de barres flexible. Un procédé développé pour vingt couches de feuille de 0,10 mm ne peut pas être automatiquement appliqué à dix couches de feuille de 0,20 mm, même lorsque l'épaisseur totale de la pile est la même.


Qu'est-ce qu'une barre omnibus flexible en feuille de cuivre ?
Une barre omnibus flexible en feuille de cuivre est un composant porteur de courant constitué de plusieurs couches de fine feuille de cuivre. Les deux extrémités sont consolidées en zones terminales relativement rigides, tandis que le centre reste laminé et flexible.
Cette combinaison permet au jeu de barres de conduire un courant élevé tout en acceptant :
- Vibrations pendant le fonctionnement de l'équipement ;
- Expansion et contraction thermiques ;
- Tolérances d'assemblage ;
- Mouvement entre les composants connectés ;
- Contraintes mécaniques causées par l'installation ;
- Léger désalignement entre les bornes électriques.
Les barres omnibus flexibles en cuivre sont couramment utilisées dans les batteries de véhicules électriques, les systèmes de stockage d'énergie, les appareillages de commutation, les transformateurs, les armoires de distribution d'énergie, les équipements de charge et autres assemblages électriques à courant élevé.
Les extrémités liées peuvent ensuite être poinçonnées, percées, plaquées ou connectées à d'autres conducteurs. La section centrale non liée doit conserver la longueur flexible effective spécifiée dans le dessin du produit.
Pourquoi plusieurs feuilles minces sont-elles utilisées au lieu d’une seule barre de cuivre solide ?
Une barre de cuivre solide peut transporter efficacement le courant, mais elle ne peut pas facilement absorber les vibrations ou les mouvements relatifs entre les composants. Diviser la même épaisseur de conducteur en plusieurs couches minces augmente la flexibilité dans la direction requise.
Cependant, les couches de film lâches ne peuvent pas être boulonnées ou installées de manière fiable sans former des zones terminales stables. Le soudage par diffusion de feuilles de cuivre est utilisé pour consolider les extrémités afin qu'elles puissent être usinées et connectées tout en préservant la structure en couches au milieu.
Pourquoi le soudage par diffusion est-il utilisé pour les feuilles de cuivre laminées ?
Le soudage par diffusion est un processus d'assemblage à l'état solide dans lequel la chaleur et la pression mettent les surfaces métalliques préparées en contact suffisamment étroit pour qu'une liaison se développe entre les interfaces. Dans le collage par diffusion classique, aucun métal d’apport n’est requis et l’état de surface, la planéité, la température, la pression et le temps sont autant de variables importantes du processus. Ce principe général est également décrit dans le guide technique publié par TWI sur le collage par diffusion.
Dans l'industrie des jeux de barres flexibles, les termes « soudage par diffusion de feuilles de cuivre » et « soudage par diffusion de polymères élevés » sont souvent utilisés pour désigner un processus chauffé électriquement et assisté par pression utilisant un outillage en graphite. Cette méthode de production ne doit pas automatiquement être considérée comme identique au collage par diffusion en four sous vide à cycle long. La méthode de chauffage, l'atmosphère, la durée du cycle et le comportement de l'interface peuvent différer.
Pour les acheteurs, la question la plus importante n’est donc pas de savoir comment s’appelle le processus, mais s’il peut produire de manière cohérente ce qui est demandé :
- Zone sous douane ;
- Épaisseur du terminal fini ;
- Résistance mécanique ;
- Résistance articulaire ;
- Tolérance dimensionnelle ;
- État des surfaces ;
- Répétabilité de lot à lot.
Aucun métal d’apport supplémentaire n’est normalement requis
Pour les barres omnibus multicouches en feuille de cuivre ordinaires, les extrémités de la feuille peuvent généralement être consolidées sans soudure ni charge de brasage. Cela permet d'éviter l'introduction d'un matériau de remplissage ayant des caractéristiques électriques, mécaniques ou thermiques différentes.
Lorsque le matériau en cuivre, la préparation de la surface, l'outillage et le programme de soudage sont correctement contrôlés, le processus peut produire un terminal compact avec une résistance de joint faible et reproductible dans des conditions de test définies.
Le centre flexible est préservé
L’objectif n’est pas de relier l’ensemble du jeu de barres. Seules les zones terminales conçues sont placées dans la zone principale de chauffage et de pression. La section centrale reste non liée afin que le composant fini puisse absorber les vibrations et les mouvements d'installation.
Si la zone chauffée s’étend trop loin au centre, la longueur flexible efficace peut être réduite. Les dimensions de l'outillage et le positionnement de la pièce doivent donc suivre le dessin du jeu de barres plutôt que de s'appuyer sur une estimation visuelle.
Processus de soudage par diffusion de barre omnibus flexible en feuille de cuivre
Bien que les configurations des machines varient, une barre omnibus flexible en feuille de cuivre typique passe par six étapes principales.
1. Confirmez les spécifications de la feuille et du jeu de barres fini
Le développement des processus commence par le produit et non par la machine. Le fabricant doit confirmer les informations suivantes avant de sélectionner l'outillage ou d'établir un programme de soudage :
- Qualité du cuivre et état du matériau ;
- Épaisseur de feuille individuelle ;
- Nombre de couches de film ;
- Largeur de la feuille ;
- Épaisseur totale de la pile ;
- Longueur totale du produit ;
- Longueur et largeur de liaison à chaque extrémité ;
- Épaisseur terminale requise après soudage ;
- Position des trous et exigences d'usinage ;
- Exigences en matière de placage ou de traitement de surface ;
- Critères d'acceptation mécaniques et électriques.
Deux piles de même épaisseur totale peuvent se comporter différemment. Par exemple, vingt couches de feuille de 0,10 mm contiennent plus d'interfaces que dix couches de feuille de 0,20 mm. Ils peuvent différer par leur état de surface, leur contact intercouche, leur comportement thermique et leur résistance au glissement lors de la compression.
L’épaisseur requise du terminal fini est également importante. Cela influence le jeu de l'outillage, le contrôle de la compression et la quantité acceptable de déformation du matériau.
2. Coupez, alignez et nettoyez les feuilles de cuivre
Les feuilles sont coupées à la longueur spécifiée et disposées dans l'ordre des couches requis. Les extrémités doivent être alignées sur une référence reproductible afin que la zone cible complète soit couverte pendant le chauffage et la compression.
Avant l'empilage, l'opérateur doit vérifier :
- Variation de longueur ;
- Bavures de bord ;
- Rides ou plis ;
- Rayures superficielles ;
- Huile ou résidu de transformation ;
- Oxydation visible ;
- Particules entre couches ;
- Orientation incorrecte de la feuille.
Une surface brillante n’est pas nécessairement une surface de collage propre. Les huiles, les empreintes digitales, la poussière et les fines pellicules d'oxyde peuvent encore interférer avec le contact entre les couches.
La méthode de nettoyage choisie doit être compatible avec l'épaisseur du film et les exigences de production. Un traitement mécanique agressif peut déformer une feuille mince ou créer une variation dimensionnelle. Après le nettoyage, les feuilles doivent être maintenues au sec, protégées de toute contamination et chargées dans l'outillage pendant une période contrôlée.
3. Empilez et positionnez les foils dans l'outillage
La pile de feuilles préparée est placée dans un outillage en graphite ou dans un autre ensemble de chauffage et de serrage spécifique à l'application. Les butées mécaniques ou les dispositifs de localisation doivent contrôler la position du produit, la longueur de liaison et l'alignement de la feuille.
La configuration doit garantir que :
- La zone terminale complète se trouve à l’intérieur de la zone de chauffage efficace ;
- Les surfaces d'outillage supérieure et inférieure sont parallèles ;
- La pile de feuilles est soutenue sans plis ;
- Aucun corps étranger n’est coincé entre les couches ;
- La section flexible non liée reste en dehors de la zone principale de liaison ;
- La pièce à usiner ne peut pas glisser de manière significative pendant la compression.
Pour les jeux de barres larges ou les grandes zones de liaison, la planéité de l'outillage et la répartition de la pression peuvent être plus importantes que la simple augmentation de la force machine indiquée. Un vérin élevé ou une lecture hydraulique ne garantit pas que la pression atteint uniformément chaque partie de la pile de feuilles.
Les surfaces en graphite usées, fissurées ou inégales peuvent créer des zones avec une pression insuffisante, un contact électrique instable ou une répartition inégale de la chaleur.
4. Appliquer une chaleur et une pression contrôlées
Après le positionnement, la machine applique une pression pour réduire les espaces entre les couches de feuille de cuivre et stabiliser la pile. La chaleur est ensuite introduite selon la conception de la machine. Dans de nombreux systèmes de jeux de barres flexibles, un chauffage par résistance électrique et des outils en graphite sont utilisés pour transférer la chaleur vers la zone cible.
La température, la pression et le temps doivent être traités comme une fenêtre de processus en interaction.
Une chaleur ou un temps de maintien insuffisants peuvent laisser certaines interfaces incomplètement liées. Un chauffage excessif peut augmenter l'oxydation, la décoloration, la consommation d'outillage ou la déformation terminale. De la même manière, une pression insuffisante peut entraîner un délaminage, tandis qu'une pression excessive ou mal contrôlée peut provoquer une extrusion du film ou une épaisseur finie incorrecte.
Le programme de chauffage efficace peut être influencé par :
- Épaisseur de la feuille et nombre de couches ;
- Qualité du cuivre et état du matériau ;
- Longueur et largeur de liaison ;
- Masse totale chauffée ;
- Dimensions de l'outillage ;
- État du graphite ;
- Taux de chauffage ;
- Force appliquée et zone de contact réelle ;
- Compression terminale requise ;
- Conditions de refroidissement.
Pour cette raison, une valeur de température prélevée sur une autre machine ou un autre jeu de barres ne doit pas être utilisée comme réglage automatique de production.
Au cours des essais d'échantillons HAIFEI, le calendrier initial du processus est développé en fonction de la pile de feuilles réelle du client, des dimensions de liaison, de la zone de contact de l'outillage et des exigences du terminal fini. Les résultats des essais sont ensuite vérifiés avant que les paramètres de production ne soient confirmés.
5. Refroidissez l'extrémité collée sous pression
Une fois la phase de chauffage terminée, la pièce à usiner ne doit pas nécessairement être libérée immédiatement. Le maintien d'une pression contrôlée pendant la phase de refroidissement initiale permet de stabiliser la forme du terminal et de réduire le retour élastique des couches.
Le refroidissement sous pression peut supporter :
- Épaisseur terminale plus cohérente ;
- Mouvement réduit de la pile de feuilles ;
- Meilleure stabilité dimensionnelle ;
- Risque moindre de distorsion lors du déchargement ;
- Résultats plus reproductibles entre les cycles.
Le système de refroidissement affecte également la production continue. Si la température ou le débit de l'eau de refroidissement change pendant le fonctionnement de la machine, les conditions thermiques de démarrage des cycles ultérieurs peuvent différer de celles du premier échantillon.
Les fabricants doivent donc enregistrer les conditions de refroidissement pertinentes lors de la validation du processus, en particulier lorsque l'objectif de production nécessite des soudages répétés sur une période de travail prolongée.
6. Retirez, terminez et inspectez la barre omnibus
Une fois le terminal suffisamment refroidi, la pièce est retirée de l'outillage. En fonction du dessin et du plan de fabrication, les opérations ultérieures peuvent comprendre :
- Coupe des bords ;
- Poinçonner ou percer des trous de montage ;
- Ébavurage ;
- Polissage;
- Nettoyage des surfaces ;
- Fixation en feuille de nickel ;
- Placage d'étain ou de nickel ;
- Pose d'isolation;
- Contrôle dimensionnel ;
- Essais mécaniques et électriques.
Le soudage et la finition en aval doivent être traités comme des étapes de production connectées mais distinctes. Une machine de soudage par diffusion n'effectue pas automatiquement le poinçonnage, le placage ou l'isolation à moins que ces processus n'aient été inclus dans une cellule de production personnalisée.
Facteurs clés qui affectent la qualité du soudage par diffusion des feuilles de cuivre
La qualité du soudage des feuilles de cuivre est contrôlée par le processus complet plutôt que par un seul paramètre principal.
| Facteur de processus | Résultat possible si incontrôlé | Que vérifier en premier |
|---|---|---|
| État de surface du film | Délaminage local ou résistance variable | Huile, oxydation, particules et stockage après nettoyage |
| Alignement des feuilles | Bords irréguliers ou collage incomplet | Tolérance de coupe et référence d'empilage |
| Température et durée de chauffage | Sous-adhérence, oxydation ou déformation excessive | Uniformité de chauffage, débit et durée de maintien |
| Répartition de la pression | Un côté se lie tandis que l'autre se sépare | Parallélisme des outillages, position de la pièce et zone de contact |
| État de l'outillage en graphite | Variation locale de chaleur ou de pression | Planéité, usure, fissures et résidus de surface |
| Contrôle de l'épaisseur finie | Borne trop épaisse, trop fine ou incohérente | Jeu d’outillage, tolérance de compression et d’empilement |
| Conditions de refroidissement | Variation dimensionnelle ou par lot | Température de l'eau, débit et intervalle de production |
| Consistance du cuivre entrant | Les résultats du processus changent entre les lots | Tolérance de qualité du matériau, de dureté et d’épaisseur de feuille |
Pourquoi la pression de la machine à elle seule n'explique pas le résultat
Une machine peut afficher la pression du cylindre, la pression hydraulique ou la force totale, mais les interfaces des feuilles réagissent à la pression répartie sur la zone de liaison réelle.
La même force machine appliquée à deux zones de liaison différentes ne crée pas la même condition d’interface. La déviation de l'outillage, le désalignement et l'usure locale peuvent modifier davantage la répartition de la pression.
Lorsqu’un échantillon est lié d’un côté mais se sépare de l’autre, l’augmentation de la pression de la machine ne devrait pas être la première réponse automatique. Le parallélisme de l'outillage, l'état du graphite, l'alignement de la feuille et la position de la pièce doivent être inspectés en premier.
Pourquoi les paramètres de production doivent être verrouillés après validation
Une fois qu’un échantillon acceptable a été produit, le processus approuvé doit être documenté. Le dossier peut comprendre :
Numéro de programme machine ;
- Étapes et durée de chauffage ;
- Réglage de la force ou de la pression appliquée ;
- Identification des outillages ;
- Temps de refroidissement ;
- Matériau et lot en cuivre ;
- Dimensions du terminal fini ;
- Résultats de l'inspection ;
- Opérateur et date de production.
Le contrôle des paramètres permet de distinguer un problème de machine des changements de matériau, d'outillage, de préparation ou de chargement.
Défauts courants et éléments à vérifier en premier
| Problème observé | Causes possibles | Premiers contrôles |
|---|---|---|
| Les couches de film se séparent après le soudage | Contamination, chaleur insuffisante, pression insuffisante ou temps de maintien court | Préparation de la surface et conditions de chauffage réelles |
| Un côté se lie et l’autre non | Pression inégale, outillage incliné ou chargement décentré | Parallélisme des outillages et position de la pièce |
| Décoloration excessive de la surface | Chaleur excessive, exposition prolongée ou refroidissement instable | Programme de chauffage et cycle de refroidissement |
| L'épaisseur des bornes est incohérente | Désalignement des feuilles, variation de la pile ou compression inégale | Feuille entrante, méthode d'empilage et outillage |
| Fissures des bords collés lors du poinçonnage | Contrainte résiduelle, jeu de matrice incorrect ou support insuffisant | Processus de poinçonnage et prise en charge des terminaux |
| Les résultats changent entre les lots de production | Les conditions de matériau, d'outillage, de refroidissement ou de chargement ont changé | Dossiers de production et inspection à la réception |
Lorsqu'un défaut survient, une seule variable doit être modifiée à la fois lorsque cela est possible. L'augmentation simultanée de la température, de la pression et du temps de maintien peut produire un échantillon d'aspect différent, mais cela rend la véritable cause difficile à identifier.
Le soudage par diffusion est-il le bon processus pour chaque connexion en cuivre ?
Aucune méthode d'assemblage n'est idéale pour chaque conception de conducteur. La sélection doit suivre la géométrie du joint, la combinaison de matériaux, les exigences électriques, le volume de production et la zone affectée thermiquement acceptable.
| Méthode d'adhésion | Aptitude typique | Principales considérations de sélection |
|---|---|---|
| Soudage par diffusion | Feuilles de cuivre multicouches avec zones terminales larges et consolidées | Zone de liaison, nombre de couches, outillage, uniformité de la chaleur et de la pression |
| Soudage par ultrasons | Joints locaux de feuilles, de câbles et de bornes | Zone de soudure, accès à la sonotrode, épaisseur de la feuille et réponse aux vibrations |
| Soudage par résistance | Taches localisées ou structures de recouvrement spécifiques | Cheminement du courant, accès aux électrodes et exigences relatives aux points de soudure |
| Brasage | Joints où un matériau de remplissage est acceptable | Sélection des enduits, dégagement des joints, contrôle de l'échauffement et des résidus |
| Soudage laser | Coutures ou languettes localisées accessibles | Réflectivité, pénétration, ajustement et concentration de chaleur |
Le soudage par diffusion mérite particulièrement d'être évalué lorsque le produit contient plusieurs feuilles minces et nécessite des zones terminales compactes tout en conservant une flexibilité entre les extrémités. Un procédé différent peut être plus approprié lorsque le joint est très localisé, difficile à serrer ou conçu autour d'une autre combinaison de matériaux.
Comment sélectionner une machine de soudage par diffusion de feuille de cuivre
La sélection de la machine doit être basée sur la pièce approuvée la plus grande et la plus exigeante plutôt que uniquement sur la capacité du transformateur ou sur une largeur maximale générale du produit.
Un fournisseur doit évaluer les éléments suivants :
Zone de liaison requise
La longueur et la largeur des bornes déterminent la zone de contact qui doit recevoir une chaleur et une pression suffisamment uniformes. Une borne large peut nécessiter un outillage et une disposition de force différents d'une borne étroite avec la même épaisseur totale de cuivre.
Pile maximale de feuilles
L'évaluation doit inclure l'épaisseur de chaque feuille, le nombre de couches et l'épaisseur totale de la pile. Ces valeurs affectent le contact intercouche, le comportement thermique et le jeu de l'outillage.
Épaisseur du terminal fini
Si le dessin spécifie une tolérance d'épaisseur étroite, le système doit fournir une compression reproductible et un arrêt ou un contrôle de position stable. La force de la machine ne peut à elle seule garantir la dimension finale.
Capacité de production
L'acheteur doit fournir la quantité quotidienne et le temps de cycle requis. Le fournisseur peut alors évaluer :
- Chargement manuel ou automatisé ;
- Outillage monoposte ou multiposte ;
- Capacité de refroidissement ;
- Stockage des paramètres ;
- Implication des opérateurs ;
- Manutention des matériaux ;
- Intégration avec des équipements de détourage ou de poinçonnage.
Utilitaires et conditions d'installation
La proposition doit identifier les éléments requis :
- Alimentation électrique ;
- Capacité d’eau de refroidissement ou de refroidisseur ;
- Air comprimé, le cas échéant ;
- Superficie au sol ;
- Fondation de machines ;
- Ventilation ou extraction ;
- Accès au chargement et à la maintenance.
Exigences de qualité et de traçabilité
Pour l'automobile, le stockage d'énergie ou toute autre production contrôlée, les acheteurs peuvent avoir besoin d'une gestion des recettes, de paramètres protégés par mot de passe, d'un inventaire tournant, d'enregistrements d'alarmes ou d'une exportation de données.
La capacité de chauffage, le système de pression et les dimensions de l'outillage requis doivent être évalués à partir de la pile de feuilles et de la zone de liaison réelles avant de sélectionner unmachine de soudage par diffusion de cuivre.
FAQ
Q : Plusieurs couches de feuille de cuivre peuvent-elles être soudées par diffusion ?
R : Oui. Les piles de feuilles de cuivre multicouches peuvent être consolidées aux extrémités des bornes grâce à une chaleur et une pression contrôlées. Le calendrier du processus doit être élaboré en fonction de l’épaisseur de la feuille individuelle, du nombre de couches, de la zone de liaison, de l’état du cuivre et de l’épaisseur finie requise.
Q : L’ensemble du jeu de barres flexible devient-il solide ?
R : Non. Dans un jeu de barres flexible typique, seules les zones terminales sont liées. Le centre reste laminé et flexible afin de pouvoir s'adapter aux vibrations, aux mouvements thermiques et aux tolérances d'assemblage.
Q : Un métal d’apport est-il requis pour le soudage par diffusion de feuilles de cuivre ?
R : Le métal d’apport n’est généralement pas nécessaire pour assembler des couches compatibles de feuilles de cuivre nues. Les matériaux différents, les feuilles enduites ou les structures de produits spéciales doivent être évalués séparément car ils peuvent nécessiter une conception d'interface ou un processus d'assemblage différent.
Q : Quelle température est requise pour le soudage par diffusion de feuilles de cuivre ?
R : Il n’existe pas de température universelle fiable pour chaque jeu de barres. Le réglage requis dépend du matériau en cuivre, de l'épaisseur de la feuille, du nombre de couches, des dimensions de liaison, de la méthode de chauffage, de l'outillage, de la pression et du temps de cycle.
Une lecture de température doit également être interprétée en fonction de l'endroit et de la manière dont elle est mesurée. Les paramètres de sortie de la machine et la température réelle aux interfaces des feuilles ne sont pas nécessairement identiques.
Q : Pourquoi les couches de feuille de cuivre se séparent-elles après le soudage ?
R : Les causes courantes incluent la contamination de la surface, un chauffage insuffisant ou inégal, une répartition inadéquate de la pression, un temps de maintien court, un désalignement de la feuille et un outillage usé. La position du délaminage peut aider à identifier la cause. Une séparation concentrée sur un bord indique souvent un parallélisme de positionnement ou d'outillage plutôt qu'un manque général de capacité de la machine.
Q : Les feuilles de cuivre et les feuilles de nickel peuvent-elles être assemblées dans le même processus ?
R : Une telle structure peut être évaluée, mais elle ne doit pas être traitée comme équivalente à une liaison cuivre-cuivre. L'épaisseur du nickel, la position, l'état de surface, la zone de liaison et les performances électriques ou mécaniques requises peuvent modifier la fenêtre de processus. Des tests d’échantillons physiques sont recommandés avant la sélection de l’équipement.
Q : Comment choisir la bonne taille de machine ?
R : Fournissez au fournisseur la plus grande largeur de feuille, le nombre de couches, la zone de liaison terminale, l'épaisseur finie, l'objectif de production et les exigences de qualité. La machine doit ensuite être évaluée en termes de capacité de chauffage, de force utilisable, de dimensions d'outillage, de capacité de refroidissement et d'automatisation plutôt que sélectionnée uniquement en fonction de la puissance nominale.
Demander un essai de soudage d'un échantillon de feuille de cuivre
La machine et le processus corrects ne peuvent pas être confirmés uniquement à partir de l’épaisseur totale du cuivre.
Envoyez à Haifei vos spécifications de feuille de cuivre, le nombre de couches, les dimensions des bornes, l'épaisseur finie, le dessin du produit et l'objectif de production. Nos ingénieurs peuvent examiner la conception du joint, préparer des outils spécifiques à l'application et organiser un essai de soudage d'échantillons avant de recommander la configuration de la machine.
Demander un test de soudage d'un échantillon de feuille de cuivre