Dans la fabrication automobile moderne, la qualité du soudage Body-in-White (BIW) détermine directement la résistance structurelle du véhicule et reflète la stabilité de la chaîne de production. Un véhicule de tourisme typique contient4 000 à 6 000 points de soudure, tandis que les véhicules électriques et les-structures en acier à haute résistance peuvent dépasser7 000 points de soudure. Avec un si grand nombre de soudures, même un faible pourcentage de joints instables peut rapidement se transformer en de sérieux risques de qualité lors du contrôle final. Pour cette raison, les constructeurs automobiles exigent généralement des taux d'acceptation des soudures au premier-passage supérieurs à99.5%, avec des zones structurelles critiques approchant99,9 % de cohérence.
Dans la production quotidienne,éclabousseretsoudures faiblesrestent les deux facteurs les plus courants affectant la cohérence des soudures. Non seulement les projections contaminent la surface de la pièce et augmentent le temps de meulage après-le soudage, mais, plus important encore, elles peuvent masquer les défauts internes de la soudure, rendant les soudures faibles difficiles à détecter. Lorsque des soudures faibles passent inaperçues dans les processus d'assemblage en aval, elles entraînent souvent des reprises à grande échelle ou des composants rejetés, ce qui peut perturber les calendriers de production et augmenter considérablement les coûts de fabrication.
Les systèmes traditionnels de soudage par points par résistance CA atteignent généralement des taux de premier-passage dans la plage :96% à 98%, en grande partie à cause d’un contrôle limité sur la stabilité de l’apport de chaleur. Alors que ce niveau de performance était acceptable dans les conceptions de véhicules antérieures utilisant de l'acier doux, les carrosseries de véhicules modernes dépendent fortement d'aciers à haute résistance, de tôles galvanisées et de structures multicouches. Ces matériaux nécessitent un contrôle plus strict du processus et une simple augmentation du courant de soudage ne suffit plus. Au lieu de cela, la clé pour améliorer la cohérence des soudures réside danscontrôle précis des formes d'onde de soudage, garantissant que chaque apport d’énergie reste stable et reproductible.

Pourquoi des éclaboussures et des soudures faibles continuent-elles à se produire ?
Dans de nombreux environnements de fabrication, les éclaboussures et les soudures fragiles sont souvent attribuées à des matériaux incohérents ou à des facteurs liés à l'opérateur. Cependant, d’un point de vue technique, ces défauts sont généralement liés à des conditions d’apport thermique instables. Lorsque le courant de soudage augmente trop rapidement ou lorsque la résistance de contact fluctue, le métal localisé peut fondre rapidement et être expulsé de la zone de soudure en raison des forces électromagnétiques, créant ainsi des éclaboussures visibles autour de la soudure.
En revanche, des soudures faibles se produisent lorsqu'un apport de chaleur insuffisant empêche la formation d'un pépite de soudure pleinement développé. Ces défauts sont souvent difficiles à détecter visuellement mais peuvent réduire considérablement la résistance des soudures et la durée de vie en fatigue. Dans les composants structurels automobiles, des soudures faibles peuvent créer des points de défaillance cachés qui compromettent la sécurité du véhicule lors d'un fonctionnement à long terme ou d'accidents.
Pour mieux comprendre les défauts de soudage les plus courants et leur impact sur la production, le tableau suivant résume les conditions typiques :
Défauts courants de soudage par points et leur impact
| Type de défaut | Apparence typique | Cause première | Impact sur la production |
|---|---|---|---|
| Éclabousser | Particules métalliques autour de la soudure | Augmentation rapide du courant ou contact instable | Augmentation du meulage et de l’usure des électrodes |
| Soudure faible | Nugget de soudure sous-dimensionné | Apport de chaleur insuffisant | Résistance articulaire réduite |
| Vide de retrait | Formation de cavité interne | Conditions de refroidissement instables | Densité de soudure réduite |
| Brûler-À travers | Perforation du matériau | Courant excessif ou basse pression | Rejet de la pièce |
Les données de production des lignes de soudage automobile montrent que les problèmes liés aux éclaboussures-peuvent augmenter la charge de travail de finition de30% à 50%, tandis que les reprises causées par des soudures faibles peuvent coûter chertrois à cinq fois plusque les opérations de soudage standard. Dans les installations automobiles-à volume élevé, une heure d'arrêt imprévu peut entraîner des pertes allant de plusieurs milliers à des dizaines de milliers de dollars, faisant de la stabilité des soudures une priorité à la fois qualitative et financière.
Soudage MFDC : du chauffage grossier au contrôle précis de la chaleur
Les systèmes de soudage par points AC traditionnels fonctionnent à50 Hz, produisant un courant alternatif qui passe par zéro à chaque cycle. Cette interruption répétée du courant provoque des cycles continus de refroidissement et de réchauffage dans la zone de soudure. De telles fluctuations thermiques entraînent souvent une formation de pépites instables et augmentent considérablement le risque de projections.
En revanche, les systèmes de soudage à courant continu à moyenne fréquence (MFDC) convertissent la puissance entrante encourant haute-fréquence supérieur à 1 000 Hz, qui est ensuite redressé en courant continu stable. Étant donné que le courant reste continu, l’apport de chaleur devient plus constant, permettant au pépite de soudure de se développer uniformément. Cet avantage devient particulièrement important lors du soudage d'aciers à haute résistance ou de matériaux galvanisés.
Comparaison des performances de soudage par points AC et MFDC
| Paramètre | Soudage CA | Soudage MFDC | Impact pratique |
|---|---|---|---|
| Fréquence de sortie | 50 Hz | 1 000 à 4 000 Hz | Une fréquence plus élevée améliore la stabilité |
| Type actuel | En alternance | Courant continu | Élimine l'interruption de courant |
| Stabilité thermique | Modéré | Haut | Formation de pépites plus uniforme |
| Taux de projections | Plus haut | Réduit de 60 à 70 % | Moins de contamination des surfaces |
| Précision du contrôle | ±8–10% | Dans ±2 % | Cohérence améliorée des soudures |
| Efficacité énergétique | Inférieur | 15 à 25 % plus élevé | Consommation d’énergie réduite |
Dans des environnements de production réels, les systèmes de soudage MFDC ont démontré des améliorations constantes de la qualité des soudures. De nombreux constructeurs automobiles signalent que la mise à niveau vers la technologie MFDC peut augmenter l'acceptation du premier passage des soudures d'environ97 % à plus de 99,5 %, réduisant considérablement les retouches et améliorant le débit de production.
Contrôle de forme d'onde en plusieurs étapes : fournir de l'énergie là où elle compte
À mesure que les matériaux automobiles deviennent plus complexes, y compris les empilements multi-couches et les matériaux mixtes tels que l'acier galvanisé et l'acier à haute résistance-, la fenêtre de soudage devient de plus en plus étroite. Si le courant augmente de manière trop agressive, des projections excessives peuvent se produire. Si le courant est insuffisant, la formation des pépites peut être incomplète. Pour relever ces défis, les systèmes de soudage MFDC modernes s'appuient surcontrôle de forme d'onde à plusieurs-étapes, permettant à l'énergie d'être délivrée progressivement et stratégiquement tout au long du cycle de soudage.
Structure typique de forme d'onde de soudage en trois -étages
| Scène | Fonction principale | Rapport actuel | Bénéfice de qualité |
|---|---|---|---|
| Étape de préchauffage | Revêtements de surface de rupture | 20–40% | Réduit les projections initiales |
| Étape principale de soudure | Former un pépite de soudure | 100% | Assure la solidité de la soudure |
| Étape de forge | Compresser la pépite | 40–60% | Améliore la densité |
En pratique, des formes d'onde à plusieurs étages- correctement configurées améliorent considérablement la stabilité de la soudure. Par exemple, dans le soudage de l'acier galvanisé, l'étape de préchauffage aide à briser les revêtements de surface et à stabiliser la résistance de contact, tandis que l'étape principale assure une chaleur suffisante pour la formation de pépites. L'étape finale de forge applique une compression contrôlée pour améliorer la densité des pépites et minimiser les défauts internes.
Les données d'ingénierie montrent que des stratégies de forme d'onde optimisées peuvent réduire les défauts de retrait enplus de 80%tout en maintenant la variation de la résistance de la soudure dans±3 N, ce qui permet d'obtenir des performances de soudage hautement reproductibles.
Le contrôle de rétroaction en boucle fermée-garantit une stabilité-à long terme
Les conditions de soudage ne sont jamais statiques. Au fil du temps, les électrodes s'usent, l'épaisseur de la feuille varie légèrement et les conditions du revêtement peuvent changer. Sans compensation en temps réel-, ces variables dégradent progressivement la qualité de la soudure.
Utilisation des systèmes MFDC modernescontrôle par feedback en boucle fermée{{0}, surveillant en permanence le courant de soudage, la tension et la résistance dynamique. En analysant ces signaux en temps réel, le système ajuste automatiquement la sortie de courant ultérieure pour maintenir des conditions de soudage constantes.
Dans les lignes de soudage automobiles avancées, le contrôle-en boucle fermée permet généralement :
- Répétabilité énergétique au sein±2%
- Variation de la résistance de la soudure réduite de30–40%
- Les taux d'acceptation du premier-passage se sont stabilisés à99.9%
Pour les usines automobiles-à volume élevé, ce niveau de stabilité des processus réduit considérablement les temps d'arrêt, améliore la cohérence de la production et réduit le risque global de fabrication.
Sélection du bon système de soudage par points MFDC
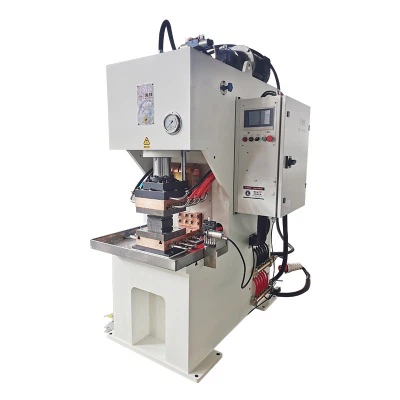
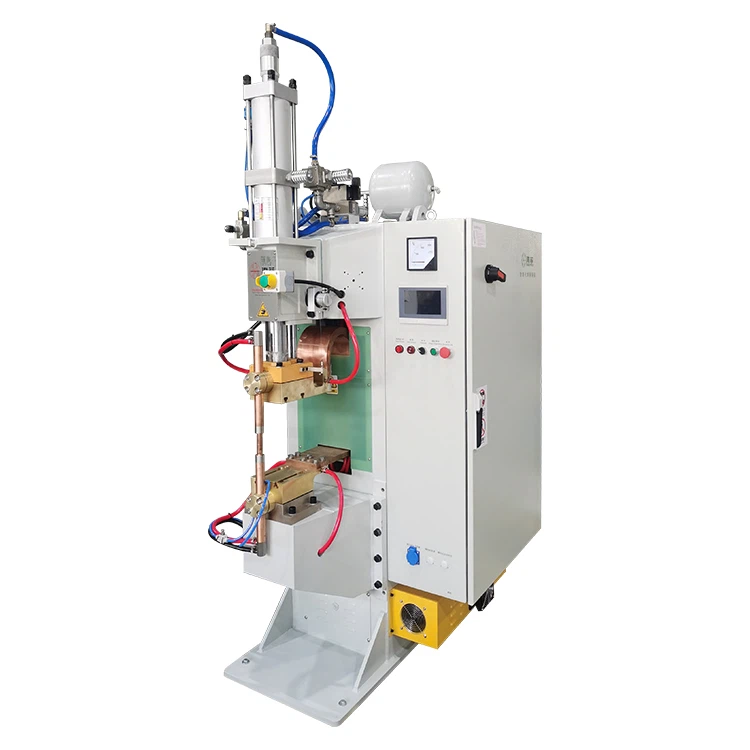
Choisir le bonMatériel de soudage MFDCimplique plus que la comparaison de la capacité actuelle nominale. Un système bien-sélectionné doit prendre en charge la stabilité du processus à long-et s'adapter à différentes combinaisons de matériaux.
Premièrement, la flexibilité de la forme d’onde doit être soigneusement évaluée. Les structures automobiles impliquent diverses piles de matériaux, et la possibilité de programmer plusieurs étapes de forme d'onde permet aux opérateurs d'affiner-la fourniture d'énergie pour chaque application. Les systèmes manquant de flexibilité en matière de forme d'onde ont souvent du mal à maintenir des performances stables dans différentes conditions de soudage.
Deuxièmement, la précision du feedback doit être prise en compte. Les systèmes de rétroaction de haute-précision peuvent compenser automatiquement l'usure des électrodes ou les variations de matériaux, réduisant ainsi le besoin d'ajustements manuels des paramètres et améliorant l'efficacité de la production.
Enfin, la capacité de gestion des données est devenue de plus en plus importante. Les systèmes de qualité automobile exigent désormais une traçabilité complète des paramètres de soudage. Les systèmes qui enregistrent les courbes de courant, le temps de soudage et les données de processus permettent aux ingénieurs de consulter l'historique de production et de répondre rapidement aux audits de qualité ou aux problèmes sur le terrain.
Étude de cas-dans un monde réel : Améliorer le rendement du premier-passage de 97 % à 99,9 %
Dans le cadre d'un projet de soudage de carrosserie automobile, le constructeur s'est initialement appuyé sur des systèmes de soudage AC traditionnels. Au fil du temps, les ingénieurs ont observé des éclaboussures fréquentes, une durée de vie réduite des électrodes et des problèmes persistants de retouche. Après avoir effectué une évaluation détaillée du processus, l'installation est passée aux systèmes de soudage MFDC et a mis en œuvre une programmation optimisée des formes d'onde.
Les résultats ont été significatifs :
Performances de soudage avant et après la mise à niveau
| Métrique | Avant la mise à niveau | Après la mise à niveau |
|---|---|---|
| Rendement du premier-passage | 97.2% | 99.9% |
| Taux de projections | 28% | 8% |
| Durée de vie de l'électrode | 2 500 soudures | 4 500 soudures |
| Temps de broyage | Référence | Réduit de 40% |
Ce cas démontre que l’optimisation de la forme d’onde offre des avantages financiers mesurables. En réduisant les projections et en minimisant les reprises, l'efficacité de la production s'est améliorée tandis que les coûts d'exploitation ont considérablement diminué.
Conclusion
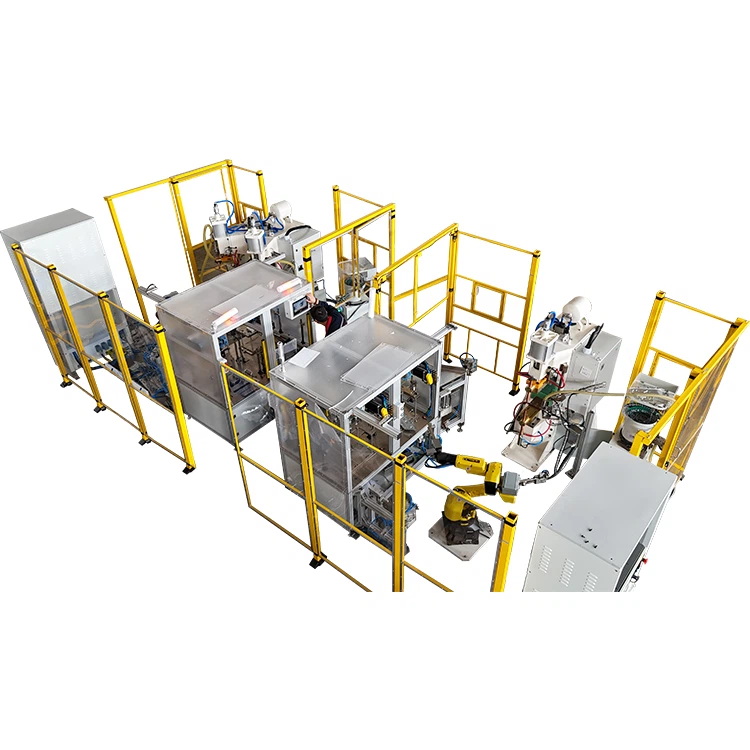
Alors que la fabrication automobile continue d'évoluer vers des matériaux à haute résistance, des structures multicouches et des systèmes de production automatisés, le contrôle qualité du soudage est passé d'ajustements manuels à une ingénierie de précision basée sur les données. La technologie de soudage par points MFDC, combinée à un contrôle de forme d'onde en plusieurs étapes et à un retour en boucle fermée-, offre le niveau de stabilité requis pour la production de véhicules modernes.
Les éclaboussures et les soudures faibles ne sont pas des défauts inévitables. Dans la plupart des cas, ils résultent d’un contrôle insuffisant de l’apport de chaleur plutôt que de limitations matérielles inévitables. Lorsque les systèmes de soudage sont capables de gérer la fourniture d’énergie avec précision et de s’ajuster dynamiquement aux variations du processus, la qualité de la soudure devient prévisible et reproductible.
Pour les fabricants qui planifient de nouvelles lignes de production ou mettent à niveau des systèmes existants, investir dans la technologie MFDC avec contrôle avancé de la forme d’onde ne constitue pas simplement une mise à niveau technique. Il s'agit d'une stratégie à long terme-pour améliorer la cohérence des soudures, réduire les coûts opérationnels et maintenir la compétitivité dans un environnement de fabrication de plus en plus exigeant.