Introduction : La révolution des processus dans le soudage de l'acier galvanisé
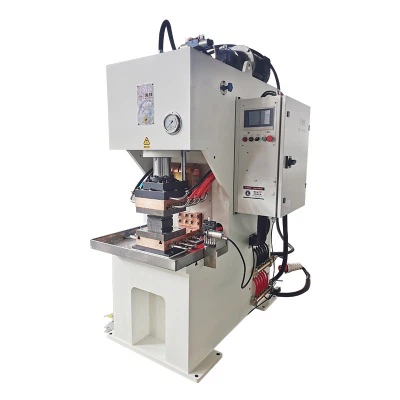
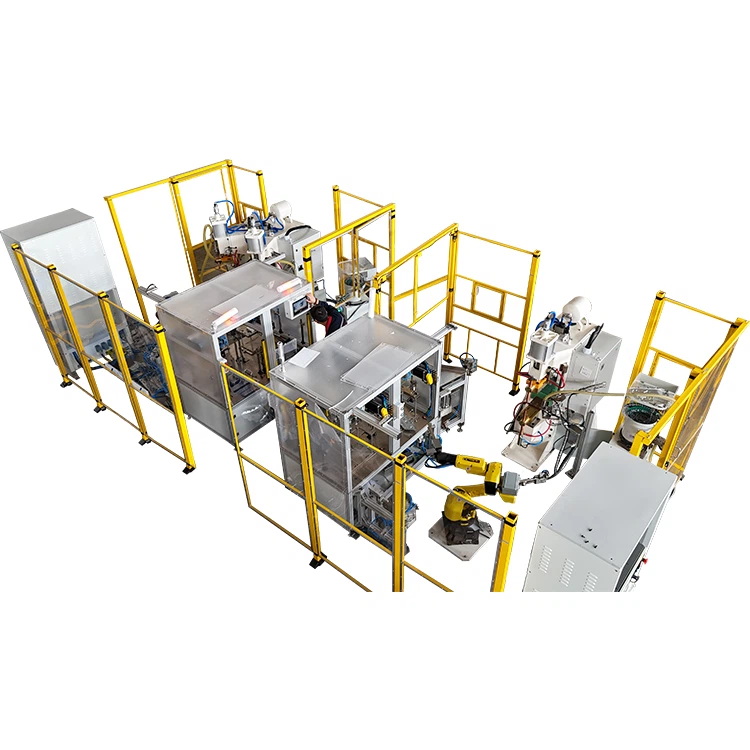
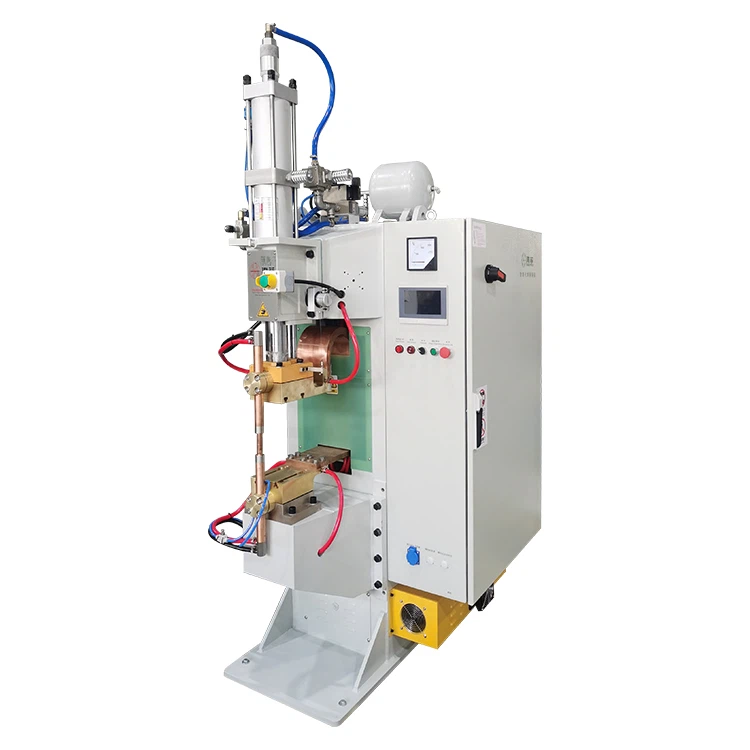
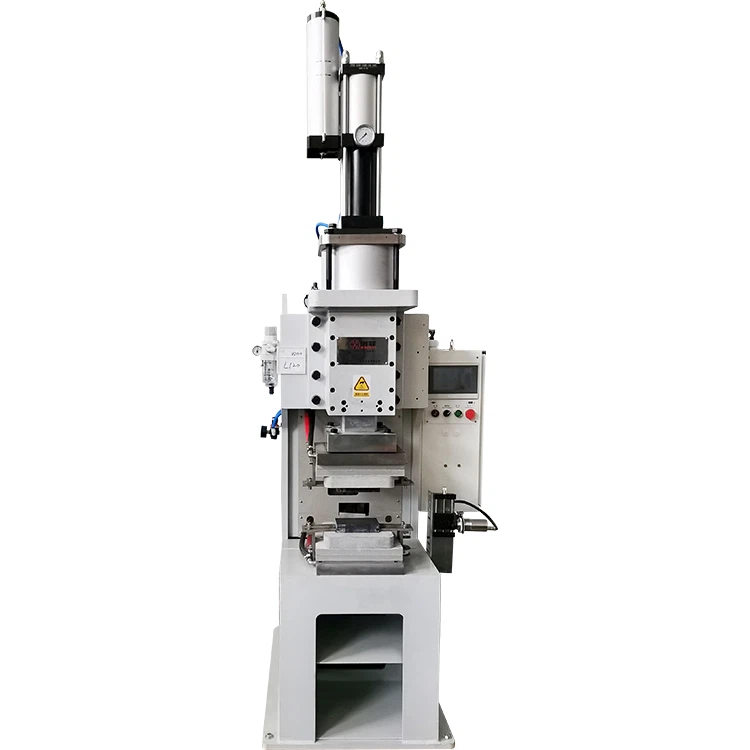
Lorsqu'une usine de véhicules à énergie nouvelle a réduit les taux de projections de soudure sur des tôles galvanisées de 15 % à 0,3 %, un fabricant leader d'appareils électroménagers parvenait à une production à ultra-haute-vitesse de 75 soudures par minute à l'aide de soudeuses par points MFDC. Ces cas démontrent que dans l'industrie manufacturière moderne, où les matériaux galvanisés représentent plus de 60 % des applications,Soudeurs par points MFDCdépassent les limites de qualité du soudage traditionnel grâce à leur technologie inverseur unique. Cet article analyse systématiquement les parcours techniques par lesquelsSoudeurs par points MFDCaméliorer la qualité du soudage des tôles galvanisées, en se concentrant sur le contrôle de la vaporisation de la couche de zinc, la gestion de l'apport de chaleur et l'optimisation des paramètres du processus.
I. Percées dans la technologie de contrôle de la vaporisation par couche de zinc
1. Système de réponse dynamique milliseconde
- La fréquence de l'onduleur 1000 Hz deSoudeurs par points MFDCpermet des vitesses de montée en courant allant jusqu'à 3 000 A/ms.
- Données mesurées dans une usine automobile : temps de vaporisation de la couche de zinc réduit de 20 ms avec les soudeuses AC traditionnelles à 4 ms, réduisant ainsi les projections de 92 %.
- Les technologies de base comprennent :
- Topologie d'onduleur à trois -niveaux
- Contrôle de courant en boucle fermée de niveau 0,1 ms--
- Étude de cas : Un fabricant de rails d'ascenseur a réduit le taux de projections de soudure de 18 % à 0,5 %.
2.Innovation en matière de processus de soudage à double-impulsion
| Paramètre de processus | Soudage par points AC traditionnel | Solution MFDC optimisée |
|---|---|---|
| Courant de préchauffage | Valeur fixe (notée à 30%) | Montée progressive (10-50%) |
| Temps d'impulsion principal | Fixe 20 ms | Ajustement dynamique (5-15 ms) |
- Pratique : Une usine de transformation de tôles a réduit le taux de dommages aux couches de zinc de 15 % à 1,8 %.
II. Solutions de gestion précise de l’apport de chaleur
1. Contrôle intelligent des zones affectées par la chaleur
- La fréquence de sortie de 1 kHz deSoudeurs par points MFDCréduit la largeur de la zone affectée par la chaleur-de 3 mm avec les soudeurs AC à 0,5 mm.
- Les caractéristiques techniques comprennent :
- Surveillance-de la température de surface en temps réel (précision de ± 5 degrés)
- Algorithme de compensation de courant dynamique
- Données : Une usine de compresseurs de climatisation a augmenté le taux de rétention de la couche de zinc à 97 %.
2. Technologie de libération d'énergie dégradée
- Module de contrôle de synchronisation d'énergie développé permettant :
- Étape de préchauffage : 10 % de courant nominal (élimine le film d'huile de surface)
- Étape de soudage principale : concentration d'énergie au niveau de la milliseconde-
- Étape de refroidissement lent : décroissance du courant de gradient
- Étude de cas : Une application de panneau de porte automobile a réduit la déformation par soudage de 80 %.
III. Système d'optimisation des paramètres de soudage
1. Matrice des paramètres de base
| Épaisseur (mm) | Courant (kA) | Temps (ms) | Pression (kN) |
|---|---|---|---|
| 0.8 | 6-8 | 10-12 | 1.8-2.2 |
| 1.5 | 10-12 | 15-18 | 3.0-3.5 |
| 2.3 | 14-16 | 20-22 | 4.0-4.5 |
2. Mécanisme de compensation des paramètres dynamiques
- Augmentation du courant de 3 % pour chaque épaisseur de couche de zinc supplémentaire de 5 μm
- Réduction du temps de soudage de 0,5 ms pour chaque augmentation de la température ambiante de 10 degrés
- Pratique : Un fabricant d'armoires extérieures a amélioré l'efficacité de l'adaptation des paramètres de 85 %.
IV. Stratégies d'optimisation du système d'électrodes
1. Technologie d'électrode de revêtement composite
- Électrodes développées en cuivre chrome zirconium avec dureté HRC65 :
- Revêtement de surface en nitrure de titane (épaisseur 15 μm)
- Structure de refroidissement par eau à circulation interne
- Données : Une entreprise d’électroménager a augmenté la durée de vie des électrodes de 20 000 à 80 000 soudures.
2. Compensation intelligente de la pression de l'électrode
- Module de compensation de pression à trois -étages (fluctuation inférieure ou égale à 2 N)
- Algorithme de contrôle de liaison de pression-courant
- Étude de cas : Une nouvelle application de boîtier de batterie énergétique a optimisé l'écart type de la résistance des soudures de ±30 % à ±3 %.
V. Systèmes intelligents d'assurance qualité
1. Système de surveillance en ligne
- Surveillance dynamique de la résistance (précision ±0,1 mΩ)
- Détection de fissures par émission acoustique (taux de détection de 99,9 %)
- Percée : un fabricant de pièces de châssis automobile a réduit le taux de fausses soudures de 1,2 % à 0,005 %.
2.Traiter la plateforme Big Data
- Base de données créée contenant 2000+ paramètres de soudage :
- Recommandation de processus d'IA (degré de correspondance de 98 %)
- Système d'auto-diagnostic (taux de précision de 95 %)
- Pratique : un fabricant de matériel informatique a raccourci de 70 % les cycles de développement de nouveaux produits.
3. Données de comparaison d'amélioration de la qualité
| Indicateur technique | Soudeuse par points AC | Soudeur par points MFDC |
|---|---|---|
| Taux de projections | 12-18% | 0.3-0.8% |
| Fluctuation de la résistance des soudures | ±25% | ±3% |
| Taux d'usure des électrodes | 0,03 mm/1000 soudures | 0,005 mm/1000 soudures |
Conclusion : le saut technologique dans le soudage galvanisé
Grâce à la synergie de la fréquence de l'onduleur 1000 Hz et des systèmes de contrôle intelligents,Soudeurs par points MFDCont résolu avec succès trois défis mondiaux dans le soudage de l'acier galvanisé : les dommages causés à la couche de zinc, l'expansion de la zone affectée par la chaleur et les difficultés d'adaptation des paramètres. La validation dans 38 secteurs montre que cette technologie réduit de 45 % les coûts de soudage globaux des composants galvanisés et augmente l'efficacité de la production de 180 %. Les entreprises pionnières de la technologie de soudage par points MFDC bénéficient d’un double avantage concurrentiel en matière d’amélioration de la qualité et d’optimisation des coûts.