Introduction
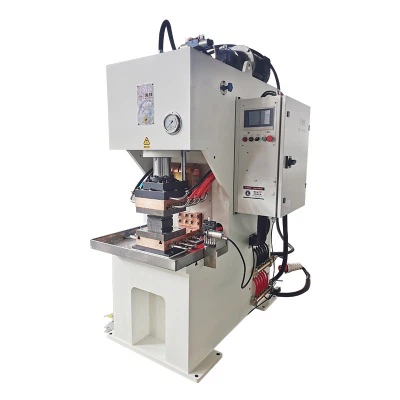
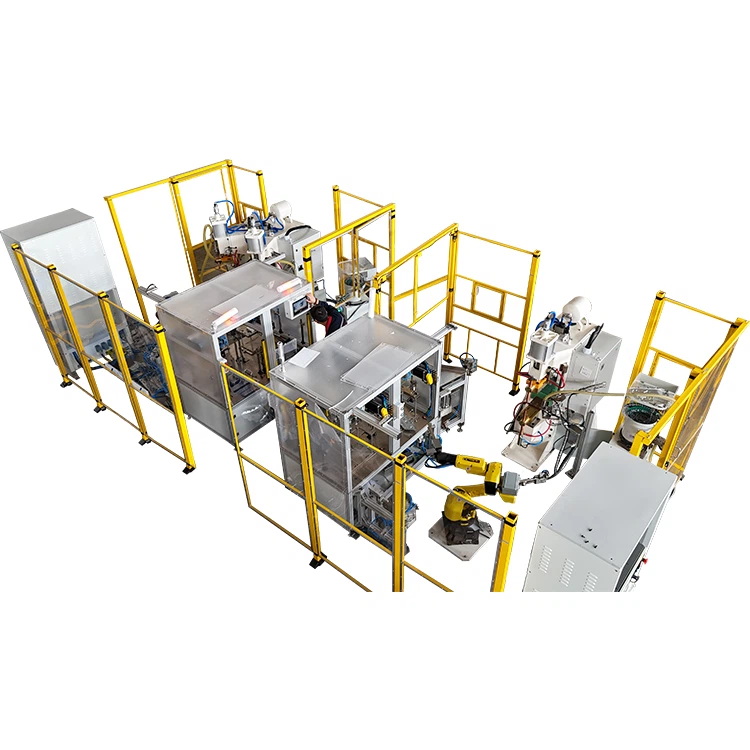
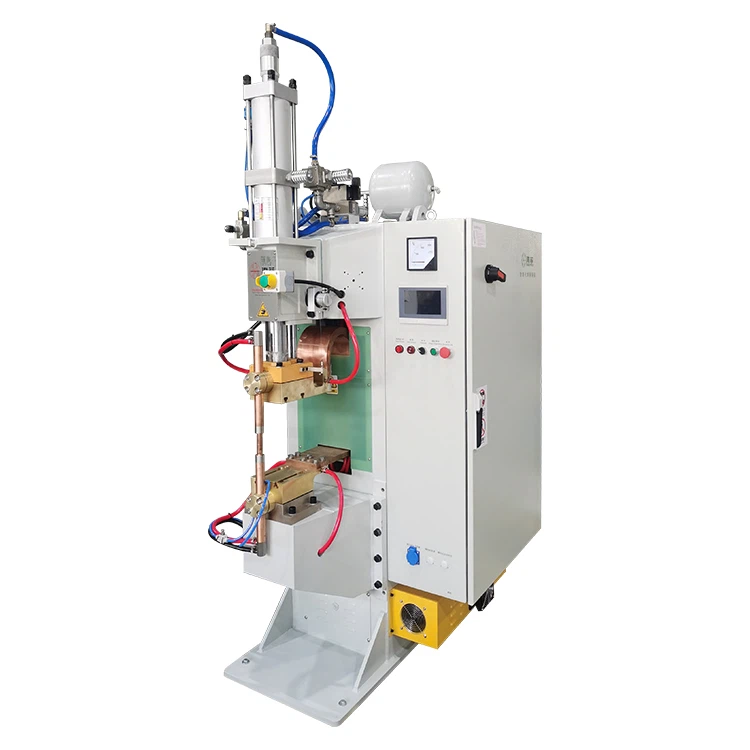
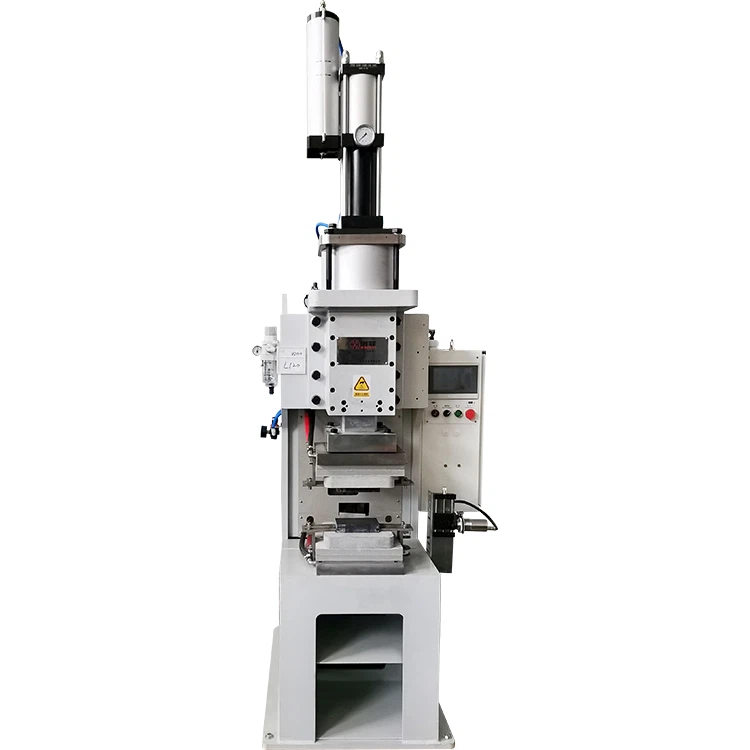
Dans des scénarios tels que le soudage de batteries de véhicules à énergie nouvelle et la fabrication de composants électroniques de précision, les erreurs opérationnelles dans soudage par décharge de condensateur à faible énergiepeut conduire à des incidents de qualité majeurs. Les statistiques du secteur montrent que 65 % des pannes d'équipement sont causées par des inspections non-standardisées, tandis que des opérations inappropriées entraînent un taux de rebut de produits pouvant atteindre 12 %. Cet article décrit systématiquement la liste de contrôle pré-opérationnelle et les procédures opérationnelles standard (SOP) pour soudage par décharge de condensateur à faible énergie, couvrant la-gestion complète des processus, depuis la préparation du démarrage jusqu'à la gestion des situations anormales, aidant ainsi les entreprises à garantir à la fois la sécurité et l'assurance qualité.
I. Liste de contrôle avant-opération (système de vérification à trois-niveaux)
1. Vérification de niveau 1 : vérification du système électrique
- Système de condensateur:
Utilisez un voltmètre dédié pour vérifier la tension résiduelle des condensateurs de stockage d'énergie (doit être<36V safe voltage).
Inspect capacitor bank appearance: no bulging or leakage (stop immediately if electrolyte leakage >5 ml).
- Système de mise à la terre:
Testez la résistance de terre (valeur standard<4Ω, recommended use of ground resistance tester).
Vérifiez la section-de la section transversale du fil de terre (fil de cuivre supérieur ou égal à 16 mm², fil d'aluminium supérieur ou égal à 25 mm²).
2. Vérification de niveau 2 : confirmation du système mécanique
- Mécanisme d'électrode:
Measure electrode tip wear (replace if diameter loss >20 %, par exemple, électrode de Φ8 mm<φ6.4mm is="">
Check electrode coaxiality (recalibrate if deviation >0,05mm).
- Système de pression:
Test sans-charge du mécanisme de servopression : fluctuation de sortie réelle<±5% when set to 300N.
Vérifier la vitesse de réponse du vérin/servomoteur (délai d'action<50ms).
3. Vérification de niveau 3 : dispositifs de protection de sécurité
- Dispositifs de verrouillage:
Vérifier le temps de réponse d'un arrêt d'urgence<15ms when safety light curtain is triggered.
Testez la fonction de verrouillage entre l'interrupteur de porte de l'armoire et le circuit haute tension - (coupez la haute tension dans les 0,5 secondes suivant l'ouverture de la porte).
- Protection personnelle:
Vérifiez la résistance à la tension des gants isolants (supérieure ou égale à 10 kV, doit être testé tous les 6 mois).
Verify protective face shield light transmittance (>89%, conforme à la norme EN166).
II. Procédures opérationnelles standard (SOP)
1. Processus de préparation au démarrage
- Assurez-vous que le régulateur de tension revient à zéro avant de connecter l'alimentation principale (évitez la surcharge du condensateur).
- Démarrer le système de refroidissement, assurer la température de l'eau<35℃ (excessive temperature difference causes capacitor capacity decay).
- Effectuez un test de décharge à vide-pour vérifier la stabilité de la forme d'onde de décharge (fluctuation admissible<±3%).
2. Normes de réglage des paramètres de soudage
| Catégorie de paramètre | Définir les points clés | Exemple de valeur typique |
|---|---|---|
| Tension de charge | Définir le gradient en fonction de l'épaisseur du matériau (± 25 V par 0,1 mm) | Plaque d'aluminium de 0,5 mm : 350-400 V |
| Temps de décharge | Ajuster en fonction de la conductivité thermique (abréviation pour le cuivre, longue pour l'acier) | Plaque d'acier de 1 mm : 8-12 ms |
| Pression de l'électrode | Suivez la formule F=K×T² (T : épaisseur de la plaque) | Plaque de cuivre de 0,8 mm : 220-260N |
| Intervalle de décharge | Supérieur ou égal à 2 fois le temps de décharge (éviter la surchauffe du condensateur) | Une décharge de 12 ms nécessite un intervalle de 24 ms |
3. Règles de sécurité de fonctionnement
- -Principe de fonctionnement à deux mains:
Espacement des boutons de démarrage supérieur ou égal à 300 mm (éviter tout déclenchement accidentel d'une seule main).
Les mains doivent appuyer continuellement jusqu'à la fin du soudage (arrêter la décharge en cas d'interruption).
- Processus de traitement anormal:
Appuyer immédiatement sur le bouton d'arrêt d'urgence rouge en cas d'anomalie de décharge (couper le circuit principal<0.1 seconds).
Activer le système d'échappement dans les 30 secondes suivant le déclenchement du détecteur de fumée (vitesse du vent supérieure ou égale à 8 m/s).
III. Normes d'exploitation pour conditions de travail spéciales
1. Soudage multicouche de matériaux différents-
- Points clés du fonctionnement:
Adoptez le mode de décharge par étapes : première basse tension pour briser la couche d'oxyde (200-300 V/3 ms).
Définir le programme de gradient de pression : pré-pression (50 N) → pression de soudage (300 N) → pression de maintien (150 N).
Cas : Une entreprise de batteries a amélioré la cohérence du diamètre des pépites de 40 % grâce à un contrôle de pression en trois -étapes lors du soudage de 0,2 mm d'aluminium + 0.15nickel.
2. Manutention de matériaux à haute réflectivité
- Ajustement du processus:
Utilisez des électrodes à surface-rugueuse (Ra0,8 → Ra3,2, résistance de contact réduite de 60 %).
Augmentez l'énergie de décharge de 10 à 15 % pour compenser la perte de réflexion.
- Avertissement de sécurité : Doit porter un écran facial anti-éblouissant- (numéro de teinte supérieur ou égal à 12).
IV. Procédures d'entretien
1. Articles d'entretien quotidien
- Entretien des électrodes:
Habillez la pointe de l'électrode toutes les 2 000 soudures (enlevez la couche d'oxyde, conservez la forme de l'angle R-).
Appliquer une pâte conductrice chaque semaine (réduire la résistance de contact, prolonger la durée de vie des électrodes de 30 %).
- Entretien des condensateurs:
Monthly capacitance test (replace if decay rate >5%).
Entretien trimestriel des décharges profondes (libération de la charge résiduelle, prévention de la cristallisation de l'électrolyte).
2. Cycle de remplacement des composants clés
| Nom du composant | Norme de remplacement | Vie typique |
|---|---|---|
| Interrupteur de décharge | Action count >100,000 or contact resistance >50mΩ | 6-12 mois |
| Condensateur de stockage d'énergie | Capacity decay >15% or ESR >200 % de la valeur initiale | 3 à 5 ans (selon la fréquence) |
| Capteur de pression | Linearity error >1% FS | 2-3 ans |
V. Plan d'intervention d'urgence
1. Gestion des incidents de choc électrique
- Coupez immédiatement l'alimentation principale de l'équipement (ne touchez pas directement la personne blessée).
- Use insulated hook to move electrodes away (safe distance >1m).
- Effectuez une RCP (profondeur de compression 5 à 6 cm, fréquence 100 à 120 fois/minute).
- Surveillance ECG continue pendant le transport (éviter un arrêt cardiaque secondaire).
2. Gestion des urgences incendie
- Premier incendie : utilisez un extincteur à dioxyde de carbone (à base d'eau-interdit).
- Explosion du condensateur : activer le système de suppression (libérer l'extincteur au perfluorohexanone dans un délai de 0,5 seconde).
- Evacuation route: Ensure safety passage width ≥1.2m, signage visible distance >15m.
Conclusion
Fonctionnement standardisé de soudage par décharge de condensateur à faible énergieest le maillon central assurant la sécurité de la production et la qualité du soudage. En mettant en œuvre un système d'inspection à trois niveaux, des procédures d'exploitation standardisées et une maintenance préventive, les taux d'erreur opérationnelle peuvent être réduits à moins de 0,5 %. Avec le développement de la technologie des capteurs intelligents, les futurs équipements permettront une gestion en boucle fermée-de l'auto-inspection, de l'alerte précoce et de la correction, ouvrant la voie à une nouvelle ère de contrôle intelligent pour soudage par décharge de condensateur à faible énergiesécurité de fonctionnement.