Introduction
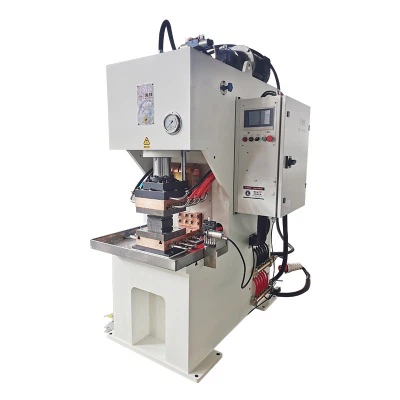
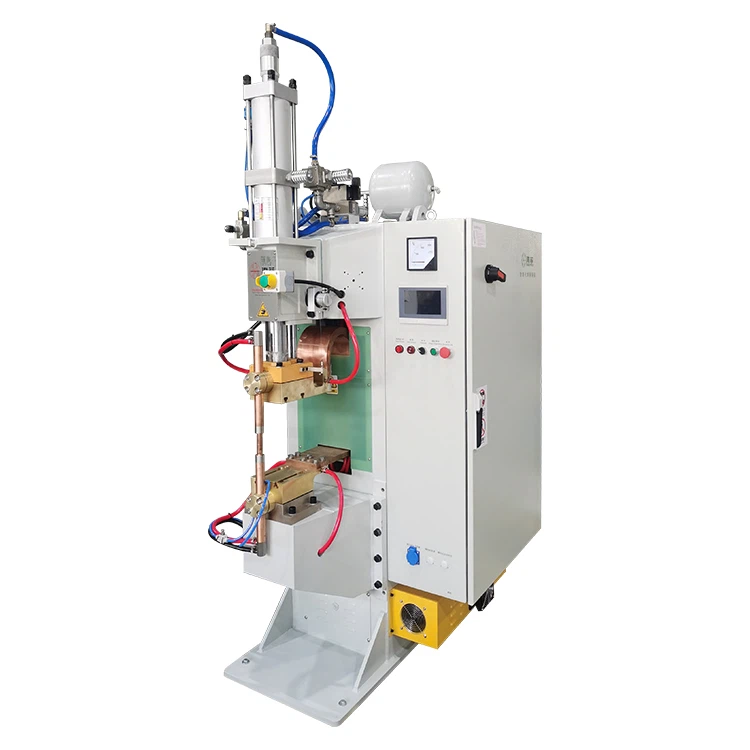
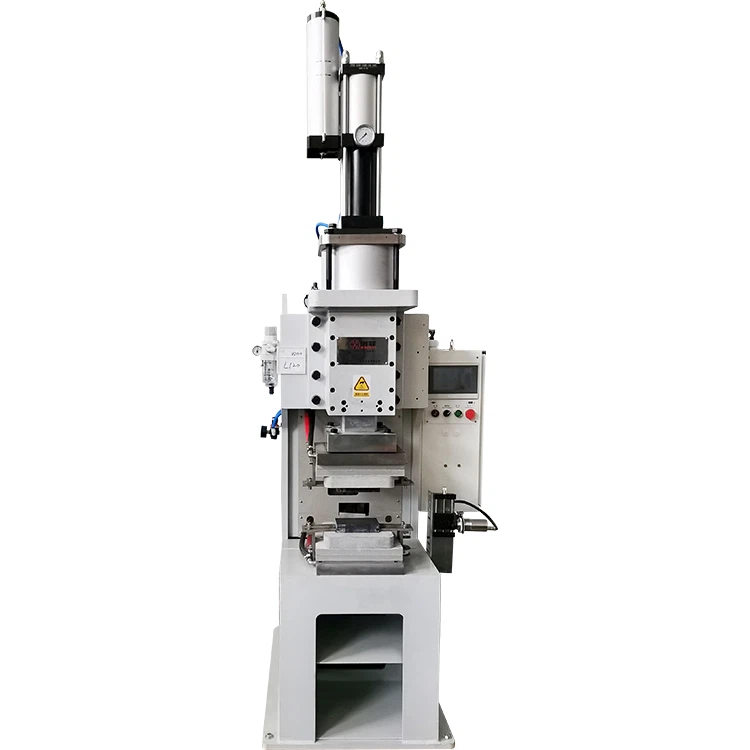
En tant qu'appareil de soudage de précision largement utilisé dans l'industrie moderne, la qualité de soudage du soudeur par points à moyenne fréquence affecte directement la fiabilité du produit et l'efficacité de la production. Cependant, de nombreuses entreprises négligent souvent l'impact des paramètres clés sur les résultats de soudage lorsqu'elles utilisent des soudeuses par points à moyenne fréquence. Cet article analysera les variables clés affectant ses résultats de soudage autour des facteurs fondamentaux deSoudeurs par points moyenne fréquenceet fournir des suggestions d'optimisation.
1. Courant de soudage : le cœur de l’apport énergétique
Le courant de soudage est la principale source de génération de chaleur dans les soudeurs par points à moyenne fréquence, et son ampleur détermine directement la qualité de la formation des pépites. Selon la formule Q=I² × R × t, le courant a un impact bien plus important sur la génération de chaleur que le temps et la résistance. Si le courant est trop faible, le point de soudure ne peut pas fondre complètement, ce qui entraîne une résistance insuffisante ; tandis qu'un courant excessif peut provoquer des éclaboussures, une indentation trop profonde et d'autres problèmes.
Suggestions d'optimisation :
- Ajustez la valeur actuelle en fonction du matériau et de l'épaisseur de la pièce. Par exemple, réduisez le courant lors du soudage de tôles fines pour éviter les brûlures.
- Utilisez la fonction de contrôle de haute-précision de la soudeuse par points à moyenne fréquence pour ajuster le courant en-temps réel grâce à un retour en boucle fermée-pour garantir la cohérence du soudage.
2. Temps de soudage : le point d’équilibre de l’accumulation de chaleur
Le temps de soudage, combiné au courant, affecte la taille des pépites et la résistance des points de soudure. La soudeuse par points à moyenne fréquence peut réaliser un soudage efficace en contrôlant avec précision le temps de pré-pression, de soudage, de maintien et d'autres étapes.
Suggestions d'optimisation :
- Conditions fortes (courant élevé + temps court) : convient aux matériaux hautement conducteurs (comme le cuivre, l'aluminium) pour réduire les pertes par conduction thermique.
- Conditions faibles (faible courant + longue durée) : convient au soudage de métaux différents ou aux connexions de plaques épaisses pour éviter la déformation par surchauffe locale.
- Remarque : Un temps excessif peut provoquer une surchauffe de la pièce et nécessite une optimisation synchrone avec le système de refroidissement.
3. Pression et stabilité des électrodes : la clé de la qualité du contact
La pression de l'électrode affecte directement la résistance de contact entre la pièce et l'électrode. Une pression appropriée peut réduire la résistance de contact et améliorer l'efficacité du transfert de chaleur ; mais une pression excessive comprimera la zone de la pépite, entraînant une réduction de sa résistance.
Suggestions d'optimisation :
- Sélectionnez la pression du cylindre appropriée (telle que 100N, 200N, etc.) en fonction de la dureté de la pièce.
- Vérifiez régulièrement l'usure des pointes des électrodes et coupez-les ou remplacez-les rapidement pour éviter une densité de courant réduite en raison de l'augmentation de la zone de contact.
4. Forme et matériau des électrodes : déterminants de la répartition de la chaleur
La forme de l'électrode (par exemple, conique, sphérique) et le matériau (par exemple, alliage de cuivre, chrome-zircon-cuivre) affectent directement la densité de courant et la répartition de la chaleur. Par exemple, les électrodes sphériques conviennent au soudage de pièces courbes, tandis que les électrodes coniques conviennent mieux au soudage par points de précision.
Suggestions d'optimisation :
- Sélectionnez le type d'électrode en fonction des exigences de soudage. Par exemple, choisissez des électrodes en cuivre chrome zirconium résistantes à la corrosion-lors du soudage de tôles galvanisées.
- Nettoyez régulièrement la surface de l'électrode pour éviter que les oxydes ou les taches d'huile n'affectent la conductivité.
5. Surface et environnement de la pièce à usiner : des détails qui ne peuvent être ignorés
La propreté de la surface de la pièce et la température ambiante peuvent également affecter de manière significative les résultats du soudage. Les impuretés telles que les couches d'oxyde et les taches d'huile augmentent la résistance de contact, conduisant à de fausses soudures ; tandis que les environnements à haute-température peuvent accélérer le vieillissement des électrodes.
Suggestions d'optimisation :
- Éliminez les impuretés de la surface de la pièce avant de souder à l'aide d'un équipement de nettoyage à l'alcool ou au plasma.
- Maintenir une température et une humidité stables dans l'atelier pour éviter les interférences des environnements extrêmes sur les paramètres de soudage.
Conclusion : un contrôle scientifique pour améliorer la qualité du soudage
Les résultats de soudage des soudeurs par points à moyenne fréquence dépendent de l'effet synergique de plusieurs facteurs tels que le courant, le temps, la pression, les électrodes et l'environnement. En contrôlant précisément ces variables et en combinant la technologie d'onduleur haute-haute fréquence de l'équipement et le système de rétroaction en boucle fermée-, les entreprises peuvent améliorer considérablement la qualité du soudage et réduire les taux de défauts. Il est recommandé d'intégrer l'optimisation des paramètres dans les procédures d'exploitation standardisées et d'entretenir régulièrement l'équipement pour tirer pleinement parti des avantages d'efficacité et de stabilité deSoudeurs par points moyenne fréquence.