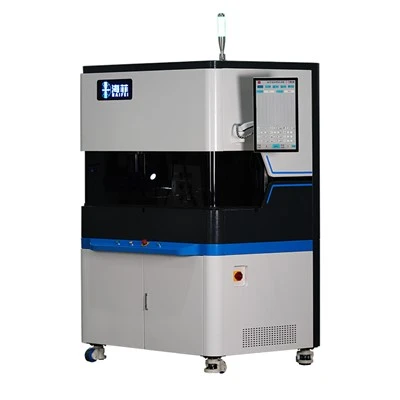
Machine à souder les métaux par ultrasonsest largement utilisé pour les bandes de cuivre, d'aluminium, de nickel, les bornes, les faisceaux de câbles, les languettes de batterie, les barres omnibus et d'autres applications d'assemblage de métaux. Il utilise des vibrations mécaniques à haute fréquence-et une pression de soudage pour créer une friction, une déformation plastique et une liaison atomique à l'interface métallique.
Contrairement au soudage par fusion, le soudage des métaux par ultrasons est généralement un processus d'assemblage à l'état solide. Le métal n'a pas besoin de fondre complètement, la zone affectée thermiquement-est donc petite. Cela le rend adapté à l'électronique de précision, aux batteries à énergie nouvelle, aux faisceaux de câbles automobiles et aux connecteurs électriques où la conductivité, la stabilité dimensionnelle et la qualité de surface sont importantes.
Cependant, une déformation de la pièce et des dommages à la surface peuvent toujours se produire pendant la production. Certaines soudures peuvent répondre aux exigences de résistance, mais la pièce peut présenter des marques profondes, des rides, des fissures, un amincissement ou une déformation des bords. Ceci est particulièrement courant lors du soudage de fines feuilles de cuivre, de feuilles d'aluminium, de languettes de batterie multicouches, de pièces nickelées- et de petites bornes.
Contrôler les dommages aux pièces ne consiste pas simplement à réduire la puissance de soudage. Cela nécessite un contrôle approprié de l’état des matériaux, de la conception du pavillon, du support des fixations, des paramètres de soudage, du fonctionnement et du processus d’inspection.


Pourquoi les pièces se déforment lors du soudage par ultrasons des métaux ?
Le soudage des métaux par ultrasons transfère l’énergie de vibration mécanique à la zone de contact en très peu de temps. Si l'énergie, la pression ou le support ne sont pas bien contrôlés, la pièce peut être localement comprimée, rayée, déchirée ou déformée.
1. Sensibilité matérielle
Différents métaux réagissent différemment aux vibrations ultrasoniques. Le cuivre, l'aluminium et le nickel sont généralement soudés par soudage métallique par ultrasons, mais leur dureté, leur ductilité, leur épaisseur et leur état de surface varient considérablement.
Les matériaux fins et mous sont plus susceptibles de présenter une indentation ou une flexion sous la pression et les vibrations. Les matériaux plus durs peuvent nécessiter plus d'énergie de soudage, mais une énergie trop élevée peut provoquer des fissures, une déformation des bords ou des marques de corne excessives.
Dans le soudage de languettes de batterie, par exemple, les feuilles d'aluminium, les feuilles de cuivre et les piles de feuilles multicouches sont souvent très fines. Le processus de soudage doit créer une liaison solide entre les couches sans déchirer la couche supérieure ni laisser de marques de dents excessives.
2. Contamination ou oxydation de surface
Le soudage par ultrasons dépend d'un contact efficace-métal sur-métal. L'huile, la poussière, les couches d'oxyde, les résidus ou le placage inégal peuvent réduire le transfert d'énergie à l'interface de soudage.
Lorsque la surface n'est pas propre, les opérateurs peuvent essayer d'augmenter l'amplitude, la pression ou le temps de soudage pour améliorer la résistance de la soudure. Cela aggrave souvent le problème. La contamination demeure, tandis que la pièce subit davantage de contraintes mécaniques et devient plus susceptible de se déformer.
Pour les pièces en cuivre et en aluminium, le nettoyage des surfaces et le contrôle des matériaux entrants sont particulièrement importants. Une qualité de surface stable facilite le contrôle du processus de soudage et réduit le risque de dommages aux pièces.
3. Mauvaise corne-à-Correspondance des pièces
Le cornet de soudage est un élément clé du transfert d’énergie. Sa taille, sa forme de dent, sa zone de contact, la dureté du matériau et son état d'usure affectent tous la contrainte appliquée à la pièce.
Si les dents de la corne sont trop pointues ou trop profondes, la pression se concentre et peut laisser des marques profondes, voire percer des matériaux fins. Si le cornet est usé de manière inégale, l'énergie peut se concentrer d'un côté, provoquant une mauvaise soudure sur une zone et une compression excessive sur une autre.
Pour les feuilles minces, les feuilles, les bornes multicouches et les pièces conductrices de précision, le cornet ne doit pas seulement « saisir » le matériau. Il doit également équilibrer la résistance des soudures, l’apparence, la réduction de l’épaisseur et les performances électriques.
4. Paramètres de soudage incorrects
Les principaux paramètres de soudage par ultrasons des métaux comprennent l'amplitude, la pression de soudage, le temps de soudage, l'énergie de soudage, la pression de déclenchement et le temps de maintien.
Si l'amplitude est trop élevée, les frottements et les déformations plastiques deviennent excessifs, ce qui peut amincir le matériau ou endommager la surface. Si la pression est trop élevée, les dents de la corne peuvent s'enfoncer trop profondément dans la pièce. Si le temps de soudage est trop long, un apport d'énergie continu peut provoquer une soudure excessive, une déformation ou des dommages aux bords.
Ces paramètres interagissent les uns avec les autres. Par exemple, une augmentation de l’amplitude peut réduire le temps nécessaire pour atteindre l’énergie cible. L'augmentation de la pression peut également modifier le temps de soudage et l'ampleur de la déformation du matériau. Pour cette raison, les paramètres doivent être ajustés comme une fenêtre de processus et non comme des paramètres séparés.
5. Support de montage insuffisant
De nombreux problèmes de déformation sont causés par un mauvais support des fixations plutôt que par la seule énergie de soudage. Pendant le soudage, la pièce est maintenue entre le cornet et l'enclume tandis qu'elle reçoit pression et vibrations.
Si le support de l'enclume est trop petit, le positionnement est imprécis, la force de serrage est inégale ou la pièce n'est partiellement pas soutenue, la zone autour de la soudure peut se plier, s'effondrer ou se déplacer.
Pour les bornes profilées, les pièces pliées, les piles minces et les composants de faisceaux de câbles longs, le dispositif doit soutenir la zone de soudure de manière uniforme et empêcher tout mouvement pendant le soudage.
Signes courants de dommages aux pièces
Les dommages aux pièces peuvent généralement être identifiés par leur apparence, leurs dimensions, leurs performances mécaniques et la cohérence des soudures.
1. Indentation de surface profonde
La surface soudée présente de fortes marques de dents, un amincissement, une déchirure superficielle ou une perforation locale. Ceci est courant lors du soudage de fines feuilles de cuivre, de feuilles d'aluminium, de feuilles multicouches ou de pièces nickelées-. Cela est généralement lié à une pression excessive, à des dents de corne acérées, à une amplitude élevée ou à un temps de soudage long.
2. Déformation ou déformation des bords
Après soudage, la pièce n’est plus plane. Le bord peut se soulever, se plier ou présenter une forme de vague-près de la zone de soudure. Cela se produit souvent lorsque le support du luminaire est faible, que le matériau est très fin, que l'énergie de soudage est trop élevée ou que la pièce est libérée avant que la soudure ne se stabilise.
3. Fissuration ou déchirure autour de la soudure
Si le matériau a une ductilité limitée ou si l'énergie est concentrée dans une petite zone, de petites fissures peuvent apparaître autour du bord de la soudure. Le cuivre dur, les matériaux plaqués et les pièces présentant de grandes différences d'épaisseur sont plus susceptibles de se fissurer.
4. Force de soudure instable
Parfois, la pièce semble acceptable, mais les tests de traction, de pelage ou de résistance donnent des résultats instables. Cela peut indiquer un transfert d'énergie irrégulier, une contamination de surface, un mauvais positionnement des fixations ou une sortie de machine instable.
Comment réduire la déformation avant le soudage ?
Une bonne préparation est la première étape pour contrôler les dommages à la pièce. De nombreux défauts de soudage sont provoqués avant le début du cycle de soudage proprement dit.
1. Vérifiez le matériau, l'épaisseur et la qualité de la surface.
Avant la production en série, confirmez la qualité du matériau, la plage d’épaisseur, la dureté, le type de placage et la propreté de la surface. Pour les joints en cuivre-aluminium, le soudage de bandes de nickel, le soudage de languettes de batterie et les connecteurs électriques, les matériaux entrants doivent être vérifiés pour l'oxydation, l'huile, les bavures, les plis, la flexion et les variations d'épaisseur.
Si la surface présente une légère huile ou une oxydation, nettoyez-la avant de souder. Les pièces présentant des courbures importantes, des plis, des fissures ou des bords endommagés ne doivent pas être soudées directement, car cela pourrait entraîner des soudures instables ou une déformation secondaire.
2. Utilisez une corne et une enclume appropriées
Le klaxon n'est pas une pièce universelle. Dans le soudage des métaux par ultrasons, la conception du cornet affecte directement la qualité de la soudure et l’apparence de la pièce.
La zone de contact doit correspondre à la zone de soudure. Si elle est trop petite, la pression se concentre. S'il est trop important, l'énergie de soudage risque de ne pas être suffisante. La profondeur des dents doit correspondre à l'épaisseur de la pièce. Les pièces minces ne doivent pas être soudées avec des dents trop profondes ou pointues.
L'enclume doit fournir suffisamment de support pour empêcher la pièce de s'enfoncer, de glisser ou de se plier. Le parallélisme du pavillon et de l'enclume doit également être vérifié régulièrement pour éviter une pression inégale.
3.Créez une fenêtre de paramètres pratiques
Avant la production complète, évitez de vous fier à un paramètre fixe basé uniquement sur l'expérience. Utilisez plutôt des essais de soudage pour créer une fenêtre de processus fiable.
Commencez par le matériau, l’épaisseur et la zone de soudure. Ajustez ensuite l’amplitude, la pression, le temps ou l’énergie étape par étape. Modifiez un seul paramètre majeur à la fois et évaluez la résistance des soudures, les marques de surface, la réduction d'épaisseur et la résistance électrique.
Pour les pièces qui se déforment facilement, commencez avec une énergie plus faible et augmentez-la progressivement jusqu'à ce que la résistance de la soudure réponde aux exigences. Il est ainsi plus facile de trouver le meilleur équilibre entre résistance et dégâts minimes.
Comment contrôler les dommages pendant le soudage ?
Pendant le soudage, l’objectif est de maintenir un apport d’énergie stable, une pression stable et un positionnement stable des pièces. Toute fluctuation peut entraîner une qualité de soudure incohérente.
1. Contrôler l'amplitude pour éviter les frottements excessifs
Une amplitude plus élevée crée généralement une friction plus forte et une déformation plastique plus importante à l’interface. Pour les matériaux épais ou durs, une amplitude croissante peut aider à former une liaison solide. Cependant, pour les fines feuilles de cuivre, les feuilles d'aluminium et les bandes de nickel, une amplitude excessive peut provoquer des déchirures, des plissements et une indentation profonde.
Si la résistance de la soudure est acceptable mais que les marques de surface sont trop profondes, que le matériau est manifestement aminci ou que le bord est rugueux, l'amplitude peut être trop élevée. Il doit être ajusté en même temps que la pression et le temps de soudage.
2. Contrôler la pression de soudage pour éviter l'écrasement
La pression aide les pièces à entrer en contact les unes avec les autres et permet aux vibrations de former une soudure solide. Mais une pression plus élevée ne signifie pas toujours un meilleur soudage.
Si la pression est trop faible, la pièce peut glisser et créer une soudure faible. Si la pression est trop élevée, le cornet peut s'enfoncer trop profondément dans le matériau, provoquant une forte indentation, un amincissement ou des fissures.
Une approche pratique consiste à définir une plage de pression en fonction de l'épaisseur du matériau et de la zone de soudure, puis à la confirmer par des tests de traction et une inspection visuelle. Si la résistance de la soudure est faible, n’augmentez pas seulement la pression. Vérifiez également la propreté de la surface, l'usure du cornet, l'amplitude et le temps de soudage.
3. Contrôler le temps ou l'énergie pour éviter les soudures excessives
Si le temps de soudage est trop court, le joint risque de ne pas adhérer complètement. S'il est trop long, la pièce risque d'être trop soudée. Les signes de soudure excessive comprennent des zones de soudure sombres, une indentation profonde, une déformation des bords, une séparation des matériaux et des fissures autour de la soudure.
Pour la production de masse, il est préférable d'utiliser des équipements avec contrôle de l'énergie, contrôle du déplacement ou surveillance de la qualité des soudures. Le mode énergie peut aider à maintenir l’apport d’énergie plus cohérent d’un cycle à l’autre, réduisant ainsi les variations causées par de petites différences matérielles.
4. Gardez la pièce stable
Le mouvement des pièces pendant le soudage est une cause fréquente de rayures, de décalage de soudure et de déformation des bords. La pièce doit être placée avec précision et la surface du luminaire doit être propre et exempte de débris.
Pour les petites bornes, les piles minces et les languettes de batterie multicouches, des fonctionnalités de localisation ou de serrage supplémentaires peuvent aider à réduire les mouvements horizontaux pendant le soudage.
5. Utilisez la surveillance et les alarmes en-temps réel
Une bonne machine de soudage par ultrasons des métaux doit surveiller l’énergie, le temps, la puissance, le déplacement et la pression du soudage. Dans la production d’électronique de précision et de batteries, l’inspection visuelle seule ne suffit pas.
Définissez les limites supérieure et inférieure du processus pour les données de soudage clés. Par exemple, des alarmes peuvent être définies en cas d'énergie excessive, de temps de soudage anormal, de déplacement anormal ou de pression insuffisante. Cela permet d'arrêter les pièces défectueuses avant que le problème ne devienne un problème de lot.
Comment prévenir les dommages secondaires après le soudage ?
Le contrôle qualité du soudage ne s’arrête pas une fois le cycle de soudage terminé. Les pièces fines ou délicates peuvent encore se déformer lors du déchargement, du transfert et de l'inspection.
1.Utilisez un temps de maintien approprié
Le temps de maintien permet à la soudure de se stabiliser sous pression après l'arrêt des vibrations ultrasoniques. Pour les tôles fines, les matériaux multicouches ou les pièces soumises à des exigences strictes de planéité, un temps de maintien approprié peut réduire le retour élastique et le mouvement de la soudure.
Le temps de maintien ne doit pas être augmenté aveuglément, car cela pourrait ralentir la production. Il doit être vérifié en fonction des exigences de résistance, d’apparence et de temps de cycle de la soudure.
2. Manipulez les pièces avec soin après le soudage
Après le soudage, les pièces doivent être retirées délicatement. Ne tirez pas directement sur la zone soudée et évitez de heurter la pièce contre les bords du luminaire. Pour les pièces fines ou flexibles, utilisez des plateaux ou des dispositifs de transfert dédiés pour éviter la pression d'empilage et les dommages liés au transport.
3.Inspecter l'apparence, les dimensions et les performances
L'inspection ne doit pas seulement confirmer que les pièces sont assemblées. Il convient également de vérifier si la soudure répond aux exigences de l'application.
Les éléments d'inspection courants incluent l'indentation de la surface, la position de la soudure, la réduction de l'épaisseur, la résistance à la traction, la résistance au pelage, la résistance électrique et la qualité de la section transversale. Pour les nouvelles batteries énergétiques, l’électronique de puissance et les connecteurs électriques, une faible résistance de contact stable est particulièrement importante car le joint doit être à la fois solide et électriquement fiable.
Comment choisir une machine de soudage par ultrasons des métaux pour réduire les dommages aux pièces ?
Pour les acheteurs, le choix d’une machine à souder les métaux par ultrasons ne doit pas être basé uniquement sur la puissance ou le prix. La machine doit être capable de contrôler le processus de soudage de manière cohérente.
1. Faites correspondre la puissance au matériau et à l'épaisseur
Si la puissance est trop faible, la résistance de la soudure peut être insuffisante. Si la puissance est trop élevée et mal contrôlée, la pièce risque d’être endommagée.
Avant d'acheter, fournissez au fournisseur le matériau, l'épaisseur, le nombre de couches, la zone de soudure, la force de traction cible, les exigences de résistance et la capacité de production. Le fournisseur doit recommander la puissance de la machine et la solution de soudage sur la base d'échantillons réels.
Les bornes fines, les bandes de nickel et les petites pièces conductrices nécessitent généralement un contrôle plus précis. Les feuilles de cuivre multicouches, les feuilles d'aluminium et les connexions de jeux de barres plus grandes peuvent nécessiter une production d'énergie plus élevée et une plate-forme de soudage plus stable.
2. Choisissez un contrôle de pression stable
Une pression instable peut entraîner des marques de soudure inégales, une résistance incohérente et des dommages à la pièce. Choisissez un équipement avec une sortie de pression stable, une bonne répétabilité et un réglage facile.
Pour un soudage de précision, il convient d'envisager le contrôle de la pression asservie, la surveillance du déplacement, le réglage de la pression de déclenchement et l'enregistrement des courbes de soudage.
3.Vérifiez les modes de soudage disponibles
Une machine de soudage de métaux par ultrasons performante peut prendre en charge le mode temps, le mode énergie, le mode puissance ou le mode déplacement.
Pour les produits simples, le mode heure peut suffire. Pour les matériaux présentant des variations, des exigences de qualité élevées ou une production de masse, la surveillance du mode énergétique et du déplacement est plus utile car elle contribue à améliorer la cohérence.
4.Évaluer la personnalisation du klaxon et des luminaires
De nombreux problèmes de déformation proviennent d’une mauvaise conception du pavillon ou des fixations, et non du corps de la machine lui-même. Lorsque vous choisissez un fournisseur, demandez-lui s'il peut assurer la conception du pavillon, le développement de luminaires, le soudage d'échantillons et la validation du processus.
Un fournisseur capable de personnaliser le cornet et l'enclume en fonction de la structure de la pièce est plus susceptible de résoudre les problèmes d'indentation, de déformation, de soudures faibles et de décalage de soudure.
5. Recherchez l'enregistrement et la traçabilité des données
Pour les nouvelles batteries énergétiques, les pièces automobiles, l'électronique de précision et d'autres applications-sensibles à la qualité, l'enregistrement des données est fortement recommandé. La machine doit enregistrer l'énergie de soudage, le temps, la puissance, la pression, le déplacement et d'autres données clés.
Cela facilite le traçage des problèmes de qualité, l’analyse des variations de processus et l’élaboration d’une norme de production stable.
Conseils de contrôle des dommages pour différentes pièces
1. Feuilles fines de cuivre et d'aluminium
Les feuilles minces sont facilement bosselées ou déformées. Utilisez un modèle de dent en corne approprié, évitez une pression et une amplitude excessives et assurez-vous que l'enclume fournit suffisamment de soutien. Lors de l'essai de soudage, vérifiez la profondeur d'indentation, la réduction d'épaisseur et la déformation des bords.
2. Feuilles de cuivre et d'aluminium multicouches
Les films multicouches nécessitent une forte liaison entre les couches, mais la couche supérieure peut se déchirer si le processus est trop agressif. Utilisez un contrôle d'énergie stable et vérifiez la liaison des couches via des tests de pelage ou une inspection de section transversale. Le dispositif de fixation doit empêcher les feuilles de bouger avant le soudage.
3.Onglets de batterie
Les languettes de batterie nécessitent une résistance de soudure stable, une bonne conductivité et une apparence constante. Évitez toute énergie excessive qui pourrait affecter les structures environnantes et contrôlez strictement la position de la soudure. Les languettes en aluminium, les languettes en cuivre et les combinaisons cuivre-aluminium doivent chacune avoir leur propre fenêtre de processus.
4. Bornes du faisceau de câbles
Pour le soudage des bornes de faisceaux de câbles, des brins lâches, un mauvais positionnement des bornes et un serrage instable peuvent tous affecter la qualité de la soudure. Le luminaire doit maintenir solidement le fil et la borne. Différentes sections de fil-doivent utiliser différents paramètres de pression et d'énergie.
Liste de contrôle pour le contrôle des dommages aux pièces
| Article d'inspection | Que vérifier | Problème possible |
|---|---|---|
| Matériel | Type, épaisseur, dureté, nombre de couches | Un matériau fin ou incohérent peut se déformer |
| État des surfaces | Huile, oxydation, bavures, qualité du placage | Transfert d'énergie instable |
| État du klaxon | Forme des dents, usure, parallélisme | Marques profondes ou soudures excessives locales |
| Enclume et luminaire | Support, positionnement, serrage | Déformation, glissement, décalage de soudure |
| Amplitude | Que ce soit trop élevé | Déchirures, amincissements, bords rugueux |
| Pression | Qu'il soit trop haut ou trop bas | Écrasement, soudures faibles, résistance instable |
| Temps ou énergie | Si la pièce est trop soudée | Marques sombres, déformations, fissures |
| Temps de maintien | Est-ce suffisant | Soudures élastiques ou instables |
| Manutention | Chargement, déchargement, transfert | Dommages secondaires causés par une flexion ou un impact |
| État de la machine | Convertisseur, générateur, système de guidage | Sortie instable et défauts de lots |
FAQ
Q : Pourquoi une machine à souder les métaux par ultrasons laisse-t-elle des marques profondes sur la pièce ?
R : Les marques profondes sont généralement causées par une pression excessive, des dents de corne pointues, une amplitude élevée, un temps de soudage long ou un support d'enclume faible. La solution consiste non seulement à réduire un paramètre, mais également à vérifier le cornet, le montage, la surface de la pièce et la stabilité de la machine.
Q : La déformation de la pièce signifie-t-elle toujours que la puissance de soudage est trop élevée ?
R : Non. Une puissance élevée peut provoquer une déformation, mais un mauvais support de fixation, un contact inégal du cornet, une pression déséquilibrée, une contamination de surface et une variation de l'épaisseur du matériau peuvent également provoquer une déformation. La meilleure approche consiste à identifier l’endroit où la déformation se produit, puis à vérifier le processus étape par étape.
Q : Comment souder de fines feuilles de cuivre ou d’aluminium avec moins d’indentation ?
R : Utilisez un motif de dents en corne adapté aux matériaux fins, évitez les pressions et les amplitudes excessives et fournissez un support d'enclume suffisant. Commencez avec une énergie plus faible pendant l'essai de soudage, puis augmentez progressivement jusqu'à ce que la résistance requise soit atteinte.
Q : Puis-je augmenter le temps de soudage si la résistance de la soudure est trop faible ?
R : Pas immédiatement. L'augmentation du temps de soudage peut améliorer la résistance, mais elle peut également provoquer une soudure excessive et une déformation. Vérifiez d’abord la propreté de la surface, l’état du pavillon et le positionnement des luminaires. Ajustez ensuite l'amplitude, la pression ou l'énergie par petites étapes et confirmez le résultat avec un test de traction et une inspection visuelle.
Q : Comment puis-je choisir la bonne machine de soudage par ultrasons des métaux pour ma pièce ?
R : Fournissez au fournisseur votre matériau, votre épaisseur, le nombre de couches, la zone de soudure, la force de traction cible, les exigences de résistance et la capacité de production. Un fournisseur fiable doit prendre en charge le soudage d’échantillons, la conception de cornet et de luminaires, les tests de paramètres et l’orientation du processus de production.
Conclusion
Prévenir les dommages aux pièces lors du soudage des métaux par ultrasons ne consiste pas seulement à réduire l’énergie de soudage. La clé est de faire correspondre l’énergie, la pression, la conception du klaxon, le support du luminaire et l’état des matériaux.
Pour l’électronique de précision, les batteries à énergie nouvelle, les faisceaux de câbles automobiles et les composants métalliques conducteurs, la qualité stable des soudures dépend de bien plus que la puissance de la machine. Cela dépend également d'une fenêtre de processus appropriée, d'une conception de montage fiable, d'une correspondance appropriée des cornes et d'un contrôle cohérent de la machine.
Lors du choix d’une machine à souder les métaux par ultrasons, les acheteurs ne doivent pas comparer uniquement le prix et la puissance nominale. Ils doivent également évaluer les résultats de soudage des échantillons, le contrôle de la déformation, la stabilité des données de soudage, la personnalisation du pavillon et des accessoires, ainsi que l'expérience du fournisseur en matière de processus. Cela permet d'obtenir des soudures solides tout en réduisant l'indentation, la déformation, la fissuration et les défauts de lot.
Obtenez une solution de soudage