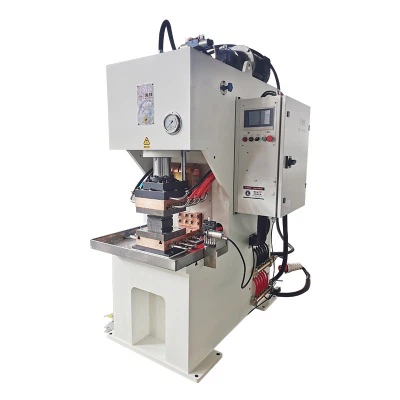
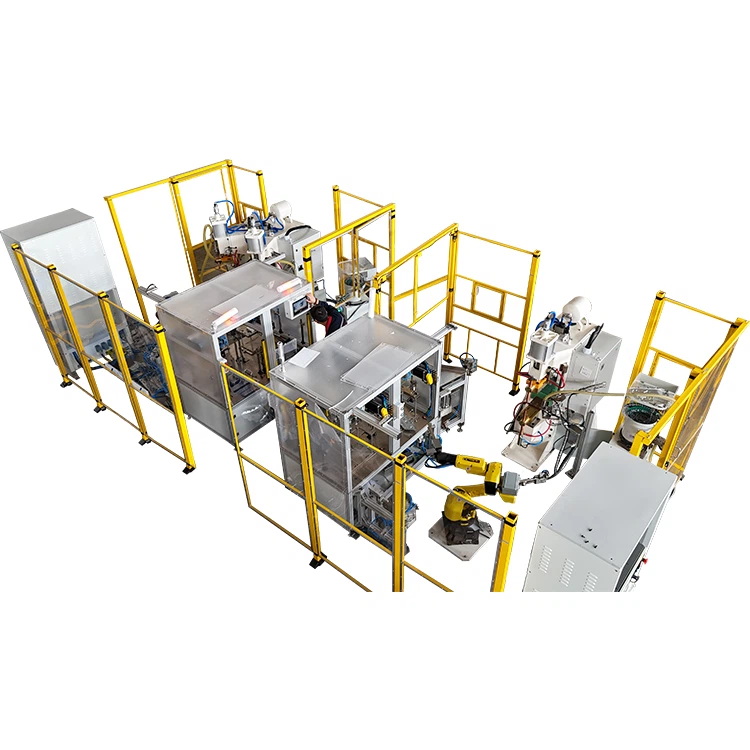
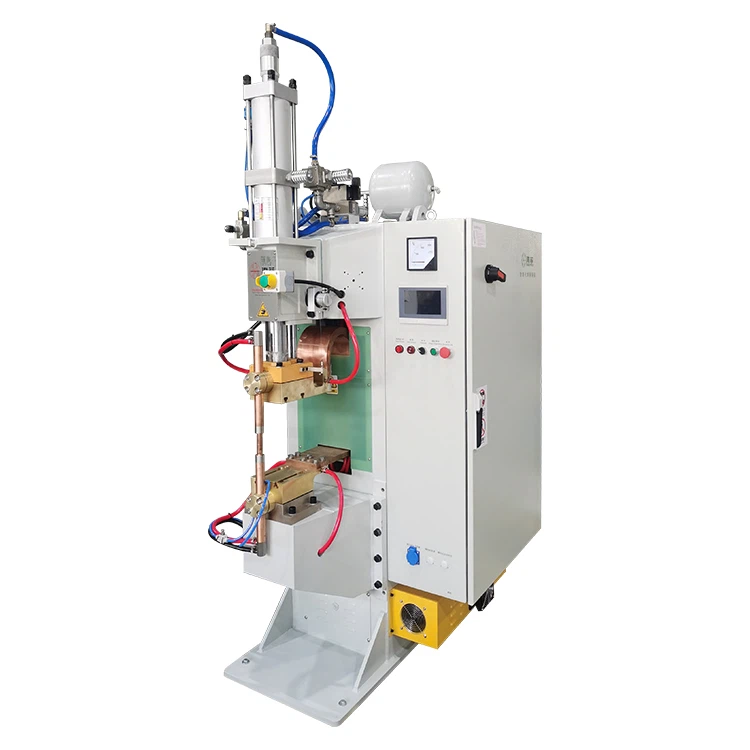
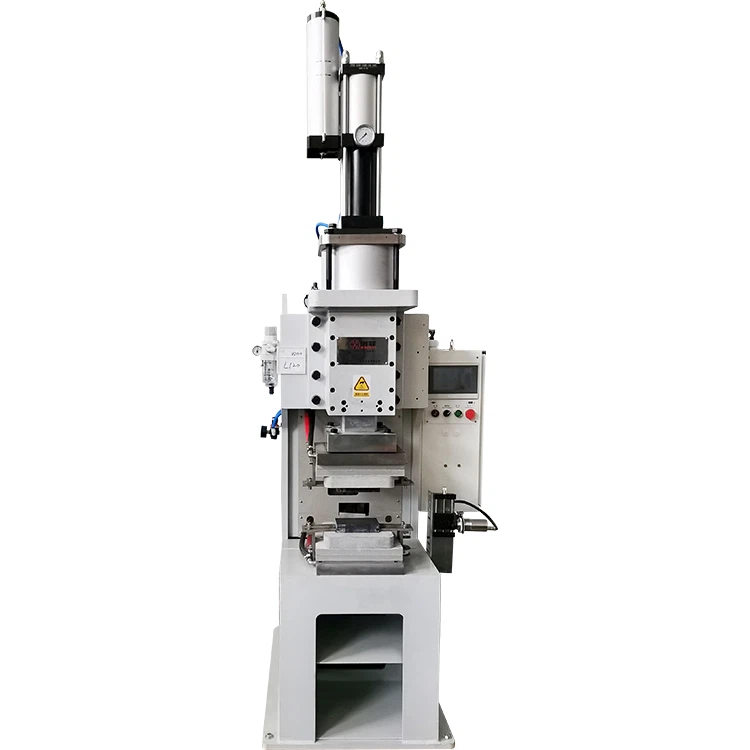
Dans les secteurs en croissance rapide des énergies nouvelles, de l'énergie électrique et du stockage d'énergie photovoltaïque, le polymèremachine de soudage par diffusionest devenu un équipement essentiel pour connecter des liaisons flexibles, des barres omnibus de puissance et d'autres composants essentiels. Cette technologie offre des avantages significatifs en termes d'efficacité et de respect de l'environnement en contrôlant avec précision la température et la pression pour obtenir une liaison de diffusion au niveau moléculaire-dans un environnement aérien.
Cependant, l'apparition localisée de micro-vides sur la surface de soudure constitue un défi courant et persistant pour de nombreux fabricants. Ces micro-vides compromettent non seulement l'apparence du produit mais, plus important encore, ils réduisent considérablement la stabilité et la sécurité de la transmission de puissance, ce qui a un impact direct sur la fiabilité à long terme du produit.


Pour relever ce défi, les entreprises ont besoin d’une solution systématique. Cet article examinera les causes profondes de la formation de micro-vides, détaillera une stratégie d'optimisation de processus en « cinq -étapes, fournira des références de paramètres essentiels de l'industrie et, finalement, guidera les utilisateurs sur la façon de sélectionner une machine de soudage par diffusion de haute-qualité capable d'empêcher fondamentalement les micro-vides, garantissant ainsi un avantage concurrentiel dans le développement de haute-qualité de la nouvelle industrie énergétique.
Pourquoi des micro-vides localisés se produisent-ils dans les soudures par diffusion ?
L’essence du soudage par diffusion de polymères réside dans l’utilisation de l’énergie thermique et de la pression pour favoriser la diffusion mutuelle d’atomes ou de molécules à travers l’interface de joint, aboutissant ainsi à une liaison métallurgique. La présence de micro-vides indique que ce processus de liaison était soit obstrué, soit incomplet dans des zones localisées. Les problèmes de micro-vides sont généralement causés par quatre facteurs principaux :
Propreté des surfaces – La « première ligne de défense » négligée
Les taches d'huile, les couches d'oxyde, la poussière ou d'autres contaminants présents à la surface des pièces sont la principale cause de la formation de micro-vides. Ces impuretés ne peuvent pas se volatiliser complètement ni être expulsées pendant le processus de soudage. Ils agissent comme une barrière empêchant le contact intime et la diffusion mutuelle entre les molécules des pièces. Cela est particulièrement vrai pour les matériaux comme le cuivre et l'aluminium, couramment utilisés dans le secteur des nouvelles énergies, où les oxydes de surface hautement réactifs, s'ils ne sont pas complètement éliminés, conduiront directement à une fusion incomplète localisée et à des micro-vides.
Uniformité du champ de température – Le compromis-entre surchauffe et sous-refroidissement
Un contrôle précis de la température dans la machine de soudage par diffusion de polymères est crucial pour la diffusion moléculaire. Si le système de contrôle de la température de l'équipement manque de précision, ce qui entraîne une répartition inégale de la température sur la surface de soudure, deux types de micro-vides peuvent apparaître :
- Surchauffe localisée : Des températures excessivement élevées peuvent provoquer la volatilisation du matériau de la pièce ou des traces de substances organiques adsorbées à sa surface, formant des gaz. Si ces gaz ne sont pas expulsés sous pression, ils créent de petits pores de gaz au sein de l’interface de liaison.
- Sous-refroidissement localisé : dans les zones où la température est insuffisante, l'activité moléculaire est faible et le taux de diffusion est lent. Le joint ne parvient pas à atteindre une force de liaison suffisante à la fin du cycle de soudage, laissant derrière lui des-micro-espaces non fusionnés, qui se manifestent sous forme de micro-vides.
Précision du système de pression – Le terminateur des micro-espaces
La pression de soudage est essentielle pour éliminer les irrégularités microscopiques de la surface et favoriser un contact moléculaire intime. Si la pression de soudage est insuffisante ou si la pression est inégalement répartie sur la surface de soudure, les micro-espaces entre les pièces ne peuvent pas être entièrement consolidés. Ces espaces non éliminés apparaissent sous forme de micro-vides au niveau microscopique. De plus, une pression excessive dans certains matériaux composites peut entraîner une déformation et une extrusion excessives du matériau, ce qui peut affecter négativement la qualité de la liaison.
Stabilité de l'équipement et paramètres de temps - Les catalyseurs de la diffusion moléculaire
Si la machine de soudage par diffusion de polymères souffre de problèmes tels que le vieillissement de l'équipement ou la dégradation des performances de composants critiques tels que la bobine d'induction ou le système de pression, cela entraînera une production d'énergie et de pression instable, compromettant directement la qualité de la soudure. Parallèlement, si le temps de soudage est trop court, les molécules n'auront pas suffisamment de temps pour achever une diffusion et une croissance de grains suffisantes, ce qui entraînera une couche de liaison incomplète et un risque caché de micro-vides.
La méthode en cinq -étapes pour éliminer complètement les micro-vides de soudure
La résolution du problème des micro-vides nécessite une stratégie d'ajustement systématique et complète qui aborde le processus depuis sa source jusqu'à son achèvement. Nous vous recommandons de suivre cette "méthode en cinq-étapes" pour optimiser les processus :
Première étape : Intensifier le prétraitement de la surface-
C'est la base pour prévenir les micro-vides. Avant le soudage, un agent de nettoyage spécialisé doit être utilisé pour éliminer soigneusement l'huile, les agents de démoulage et autres impuretés organiques de la surface de la pièce. Pour les matériaux facilement oxydables comme le cuivre et l’aluminium, des méthodes telles que l’abrasion physique ou le décapage chimique sont nécessaires pour éliminer complètement la couche d’oxyde. Veiller à ce que la surface de la pièce atteigne une propreté de qualité miroir-est une condition préalable à l'obtention d'un contact moléculaire intime.
Deuxième étape : optimiser la courbe de température en fonction des propriétés des matériaux
La température est le paramètre le plus sensible en soudage par diffusion. La température de soudage doit être contrôlée avec précision dans la plage de 0,5 $T_m$ à 0,7 $T_m$ (où $T_m$ est le point de fusion) en fonction du point de fusion et de la sensibilité thermique du matériau de la pièce. Il est essentiel que la température sur toute la surface de soudure soit uniformément constante. Il est recommandé d'utiliser un système de chauffage avec des algorithmes PID et un contrôle de température de zone, en maintenant une précision de contrôle de température de ±10 degrés ou mieux (par exemple, ±1 degré) pour éviter une surchauffe localisée ou un sous-refroidissement.
Troisième étape : définir avec précision le gradient de pression
La pression doit être non seulement suffisante mais également uniformément stable. En fonction de la limite d'élasticité et de l'épaisseur de la pièce, une plage de pression optimale doit être définie (les références industrielles se situent généralement entre 20-50 kg/cm² ou 2-5 MPa). Cette pression doit être suffisamment élevée pour provoquer une déformation plastique des irrégularités microscopiques de surface sans provoquer d'extrusion macroscopique excessive. L'utilisation d'un système de pression servo-électrique est fortement recommandée. Par rapport aux systèmes pneumatiques ou hydrauliques traditionnels, les systèmes servo offrent un chargement et un maintien de la pression plus fluides et plus précis, garantissant ainsi l'élimination complète des micro-espaces.
Quatrième étape : établir un mécanisme régulier d’inspection des équipements
L'équipement est le véhicule du processus. Un régime strict de maintenance et d'inspection périodiques doit être établi, en se concentrant sur la bobine d'induction, les capteurs de pression, les éléments chauffants et les modules de contrôle de la température. Assurez-vous que l'équipement fonctionne de manière stable, en accordant une attention particulière à la fonction de compensation de pression du système de pression. Ceci est essentiel pour maintenir un contact étroit malgré une déformation mineure et un fluage du matériau à haute température.
Cinquième étape : prolonger raisonnablement le temps de maintien de la diffusion
Le temps de soudage doit être prolongé de manière appropriée en fonction des propriétés et de l'épaisseur du matériau pour garantir que les molécules disposent de suffisamment de temps pour terminer leur diffusion complète et leur croissance granulaire. Bien que l'allongement du temps de soudage augmente légèrement le cycle de production, il s'agit d'une étape essentielle pour éliminer les micro-vides et améliorer la force de liaison et la conductivité. Le délai effectif le plus court garantissant la qualité doit être déterminé par des tests en petits lots-.
Paramètres de processus typiques pour le soudage par diffusion du cuivre et de l'aluminium
Dans les nouvelles industries de l’énergie et de l’énergie, les feuilles de cuivre et d’aluminium sont les principaux matériaux de soudage. Leurs différences significatives dans les propriétés thermophysiques nécessitent des paramètres de processus distincts. Le tableau suivant fournit des données de référence typiques pour des applications pratiques :
| Matériau de la pièce | Scénario d'application typique | Plage de température recommandée | Plage de pression recommandée | Temps de maintien typique | Facteur de différenciation clé |
| Feuille de cuivre | Transmission de puissance élevée-, jeux de barres de courant importants | 480 degrés ~ 580 degrés (750K ~ 850K) | 30 ~ 50 kg/cm² | 10 ~ 30 minutes | Un point de fusion plus élevé nécessite des températures plus élevées et un temps de diffusion plus long. |
| Feuille d'aluminium |
Systèmes de stockage d'énergie photovoltaïque, liaisons flexibles de batteries |
350 degrés ~ 440 degrés | 20 ~ 40 kg/cm² | 5 ~ 15 minutes | Un point de fusion plus bas nécessite un contrôle plus fin de la température pour éviter une oxydation et une déformation excessives. |
Les données ci-dessus représentent les plages de référence de l’industrie. Des paramètres spécifiques doivent être déterminés par des essais de processus basés sur l'épaisseur de la pièce, le nombre de couches et les performances de l'équipement.
Comment sélectionner une machine de soudage par diffusion en fonction des exigences de qualité
Pour les entreprises qui souhaitent résoudre fondamentalement les problèmes de micro-vides, il est primordial de sélectionner une machine de soudage par diffusion de haute-qualité et haute-précision. Lors de votre achat, concentrez-vous sur ces trois indicateurs techniques fondamentaux :
Focus sur la précision du contrôle de la température : contrôle de zone PID et référence industrielle de ± 10 degrés
Une machine de soudage par diffusion supérieure doit disposer d'un système de contrôle de la température capable d'assurer un chauffage précis, uniforme et contrôlable.
- Précision du contrôle de la température :Sélectionnez toujours un équipement avec une précision de contrôle de la température inférieure à ± 10 degrés ; les applications haut de gamme-peuvent nécessiter ±1 degré. C'est la clé pour garantir une température de surface de soudure uniforme et empêcher la formation de micro-vides localisés.
- Méthode de chauffage :Évaluez si l'équipement utilise une technologie de contrôle de la température de zone, qui utilise plusieurs unités de chauffage et capteurs indépendants pour contrôler indépendamment différentes zones de la plaque de soudage, éliminant ainsi les gradients de température.
- Prise en charge de l'algorithme :Vérifiez si l'équipement utilise des algorithmes PID avancés pour atteindre des taux de chauffage réglables (par exemple, 1-20 degrés/min), en garantissant que le matériau est chauffé uniformément pendant la phase de montée en puissance et en réduisant le stress thermique.
Stabilité du système de pression : servo-électrique ou pneumatique
Le choix du système de pression détermine directement la rigueur de l'élimination des micro-vides.
- Système servo-électrique :L'utilisation d'un système de pression servo-électrique est fortement recommandée. Il permet un contrôle de pression en boucle fermée-grâce à des moteurs et des capteurs de haute-précision, offrant une réponse rapide, un maintien de pression stable, une haute précision et une forte programmabilité. Il peut mettre en œuvre une charge par gradient de pression, ce qui en fait le choix optimal pour éliminer les micro-espaces et prévenir les déformations excessives.
- Pneumatique/hydraulique traditionnel :Les systèmes traditionnels présentent souvent des fluctuations en matière de maintien et d'uniformité de la pression, ce qui rend difficile la satisfaction des exigences de soudage de haute-précision et zéro-micro-vide.
Force de la marque et certification faisant autorité
Lors de la sélection des équipements, l'expertise et la fiabilité du fournisseur doivent être prises en compte :
- Certification faisant autorité :Confirmez si le fabricant de l'équipement a obtenu la certification du système de gestion de la qualité ISO9001, la certification nationale 3C et la certification CE. Ce sont des garanties fondamentales de qualité et de sécurité des produits.
- Part de marché et expérience de l’industrie :Étudiez la part de marché de la marque et les études de cas réussies au sein de l'industrie. Par exemple, une marque avec une présence sur le marché de plus de 5 000 unités possède sans aucun doute une plus grande maturité en matière d'équipement et de technologie de processus, offrant des conseils de processus et un service après-vente-plus fiables.
- Approbation professionnelle : Pprioriser les fabricants reconnus comme entreprises nationales de haute technologie-ou entreprises « spécialisées, raffinées, différentielles et innovantes » (SRDI), car cela signifie leur autorité professionnelle en matière de recherche et d'innovation technologiques.
Conclusion
L'élimination des micro-vides localisés dans les soudures par diffusion de polymères n'est pas une question d'ajustement unique mais un effort d'ingénierie systématique impliquant la préparation de la surface, le contrôle de la température, l'ajustement de la pression, la maintenance de l'équipement et le temps de soudage. En maîtrisant ces paramètres de processus fondamentaux et en effectuant une sélection judicieuse de machines de soudage par diffusion de haute-précision, les entreprises peuvent non seulement éliminer complètement le risque de micro-vides, garantissant la conductivité élevée et la fiabilité à long-terme de la transmission de puissance, mais également améliorer considérablement l'efficacité de la production et la compétitivité des produits.
Choisir la bonne machine de soudage par diffusion de polymères signifie choisir un avenir de produits plus fiable, plus sûr et plus efficace. La maîtrise des méthodes de processus et des critères de sélection appropriés est essentielle pour que les entreprises puissent conserver une position de leader dans la concurrence féroce du nouveau secteur énergétique.