Introduction : L’efficacité du soudage dévorée
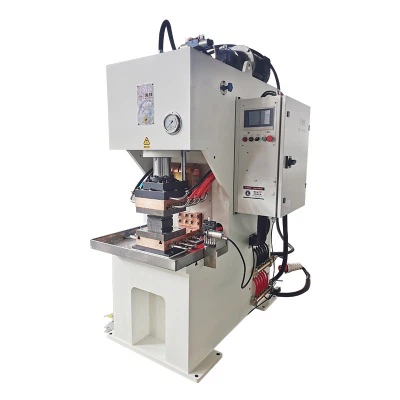
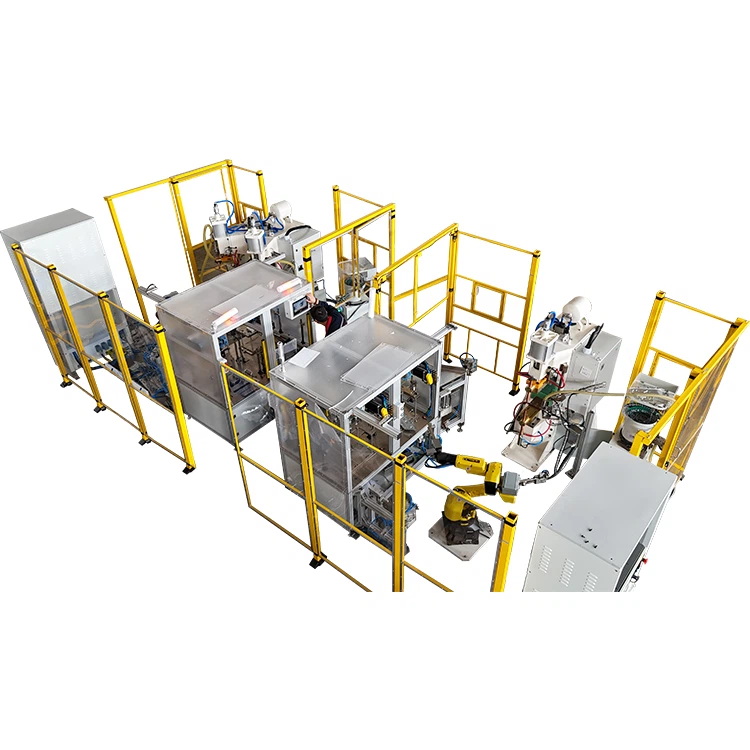
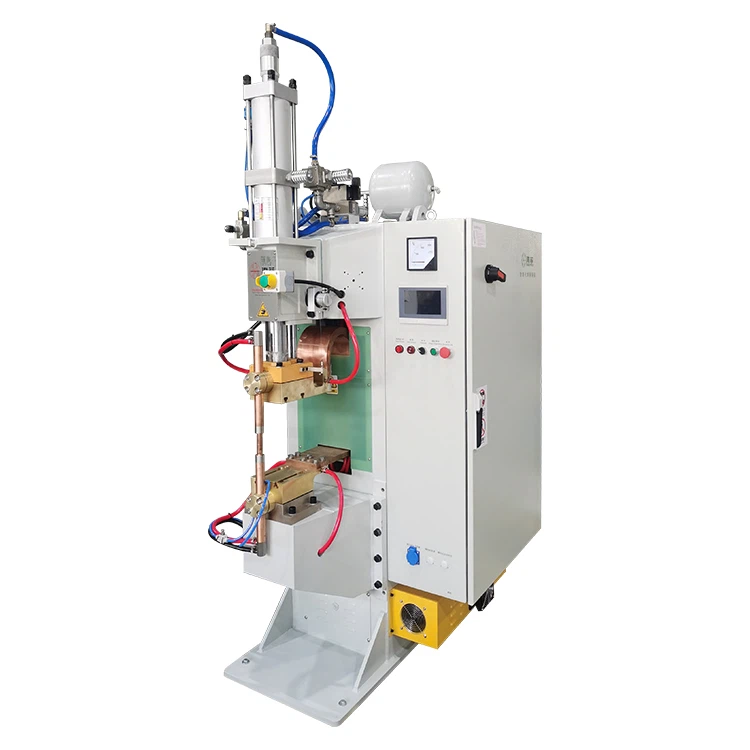
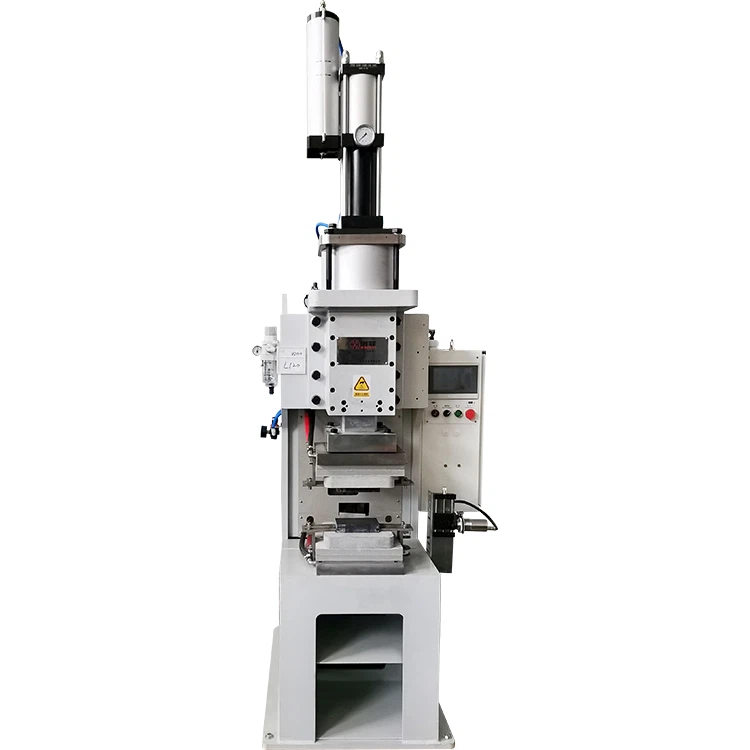
Une nouvelle ligne de production de plateaux de batteries pour véhicules énergétiques a déjà subi une perte de capacité quotidienne de 1 200 pièces et des pertes économiques directes dépassant 800 000 CNY en raison de la faible efficacité de ses soudeuses par points à moyenne fréquence. Le diagnostic a révélé que l'efficacité globale de l'équipement (OEE) n'était que de 58 %, bien en dessous de la référence du secteur de 92 %. Une étude de la China Welding Association montre que 53 % dessoudeuse par points à moyenne fréquenceles utilisateurs subissent un gaspillage d'efficacité, avec une perte de valeur potentielle atteignant 3 à 8 fois l'investissement en équipement. Cet article analysera systématiquement les cinq facteurs clés affectant l’efficacité des soudeuses par points moyenne fréquence.
I. La perte invisible du système d'électrodes
1. Perte de précision géométrique de la pointe de l’électrode ?
- Pour chaque 0,1 mm d'usure sur unsoudeuse par points à moyenne fréquencepointe de l'électrode, la résistance de contact augmente de 18 % :
- Limite d'usure admissible : électrode Cr-Zr-Cu inférieure ou égale à 0,5 mm, électrode Cu-W inférieure ou égale à 0,3 mm
- Cycle de pansement : tous les 8 000 à 15 000 points dans des conditions de travail normales
- Cas : L'optimisation de la gestion des électrodes dans une entreprise de batteries électriques a augmenté la vitesse de soudage de 12 points/min à 22 points/min.
2. Atténuation de l’efficacité de transmission de pression ?
| Indicateur de détection | Valeur standard | Valeur critique d'échec |
|---|---|---|
| Fluctuations de pression | Inférieur ou égal à ±1,5% | Supérieur ou égal à ±5 % |
| Temps de réponse | Inférieur ou égal à 0,8 ms | Supérieur ou égal à 2,5 ms |
- Pratique : La maintenance des cylindres dans une entreprise d'électroménager a réduit l'écart type de la résistance du soudage de 18 % à 3 %.
II. Le piège de la précision des réglages de paramètres
3. Inadéquation du contrôle de la forme d'onde ?
- Exigences de contrôle numérique poursoudeuse par points à moyenne fréquences:
- Pente de montée du courant adaptée aux propriétés du matériau (50-500A/ms)
- Erreur de paramètre multi-impulsion Inférieure ou égale à 2 %
- Données : L'optimisation des paramètres dans une entreprise militaire a augmenté le taux de réussite du soudage d'alliages de titane de 0,3 mm de 72 % à 99 %.
4. Déviation de niveau en millisecondes- dans la coordination temporelle ?
- Les soudeurs par points avancés à moyenne fréquence doivent contrôler :
- Temps de pré-pression (10 à 50 ms)
- Temps de maintien actuel (5-20 ms)
- Cas : L'étalonnage du timing dans une usine de pièces automobiles a réduit le cycle de soudage de 480 ms à 320 ms.
III. La baisse de l’efficacité du système de refroidissement
5. Blocage invisible dans les canaux de refroidissement par eau ?
Indicateurs clés du système de refroidissement desoudeuse par points à moyenne fréquences:
| Paramètre | Valeur standard | Point d’inflexion de l’efficacité |
|---|---|---|
| Débit | Supérieur ou égal à 8L/min | Inférieur ou égal à 5L/min |
| Temp. Diff. | Inférieur ou égal à 8 degrés | Supérieur ou égal à 15 degrés |
- Pratique : L'optimisation du refroidissement dans une entreprise d'électronique 3C a prolongé la durée de vie du module IGBT à 35 000 heures.
6. Corrosion chimique due à la pollution de la qualité de l’eau ?
- La conductivité doit être contrôlée Inférieure ou égale à 50μS/cm
- Valeur PH maintenue dans la plage 6,5-7,5
- Données : Un système de traitement de l'eau dans une nouvelle entreprise énergétique a réduit les coûts de perte d'électrodes de 63 %.
IV. Perte d'énergie due à la qualité du réseau
7. Décalage de compensation pour les fluctuations de tension ?
- Exigences de grille pour les soudeuses par points moyenne fréquence :
- Fluctuation de tension Inférieure ou égale à ±10 %
- Taux de distorsion harmonique Inférieur ou égal à 5%
- Cas : L'ajout d'un stabilisateur de tension dans une usine de transformation des métaux a amélioré la cohérence du soudage de 40 %.
8. Perte cachée due au facteur de puissance ?
| Type d'équipement | Facteur de puissance | Ratio de consommation d'énergie invalide |
|---|---|---|
| Climatisation traditionnelle | 0.65-0.75 | 28-35% |
| Soudeuse par points MF | 0.95-0.98 | 2-5% |
- Données : La correction du facteur de puissance a permis d'économiser 270 000 CNY par an en coûts d'électricité dans une entreprise de rails de guidage d'ascenseur.
V. La déconnexion des données dans les systèmes intelligents
9. Retard dans les mises à jour de la base de données ?
- Modernesoudeuse par points à moyenne fréquenceil faut stocker :
- 200+ recettes de soudage
- 1000+ heures de données de processus
- Cas : L'exploration de données dans une usine intelligente a réduit le temps de débogage de 85 %.
10. Itération insuffisante des algorithmes adaptatifs ?
- La précision de compensation de l'usure des électrodes doit atteindre 0,02 mm
- Erreur de reconnaissance de l'épaisseur du matériau Inférieure ou égale à ± 3 %
- Pratique : Les mises à niveau des algorithmes dans une entreprise de produits blancs ont multiplié par 3 l'efficacité du changement.
【Comparaison d'amélioration de l'efficacité】
Données de transformation technique d'un équipementier automobile :
| Objet d'amélioration | TRS avant-amélioration | Post-TRS d'amélioration | Amélioration |
|---|---|---|---|
| Gestion des électrodes | 65% | 89% | 37% |
| Optimisation des paramètres | 72% | 94% | 31% |
| Mise à niveau intelligente | 68% | 93% | 37% |
【Conclusion : La clé technique pour libérer le potentiel de l'équipement】
En résolvant systématiquement les cinq trous noirs d'efficacité-perte d'électrode, inexactitude des paramètres, panne de refroidissement, perturbation du réseau et déconnexion des données-une nouvelle entreprise de batteries énergétiques a réalisé un bond en avant en matière d'OEE pour sonsoudeuse par points à moyenne fréquences de 61 % à 96 %, avec une production annuelle par machine augmentant de 38 000 pièces. Les données montrent que chaque augmentation de 1 % du TRS équivaut à un gain de capacité supplémentaire de 2,3 %. Dans le processus d'approfondissement de la fabrication intelligente, la soudeuse par points à moyenne fréquence n'est plus seulement un outil de soudage, mais est devenue le principal moteur d'efficacité de l'usine numérique-une amélioration d'un point de pourcentage de son efficacité peut générer des bénéfices annuels valant des millions.