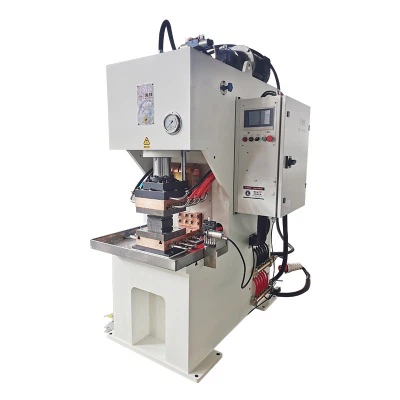
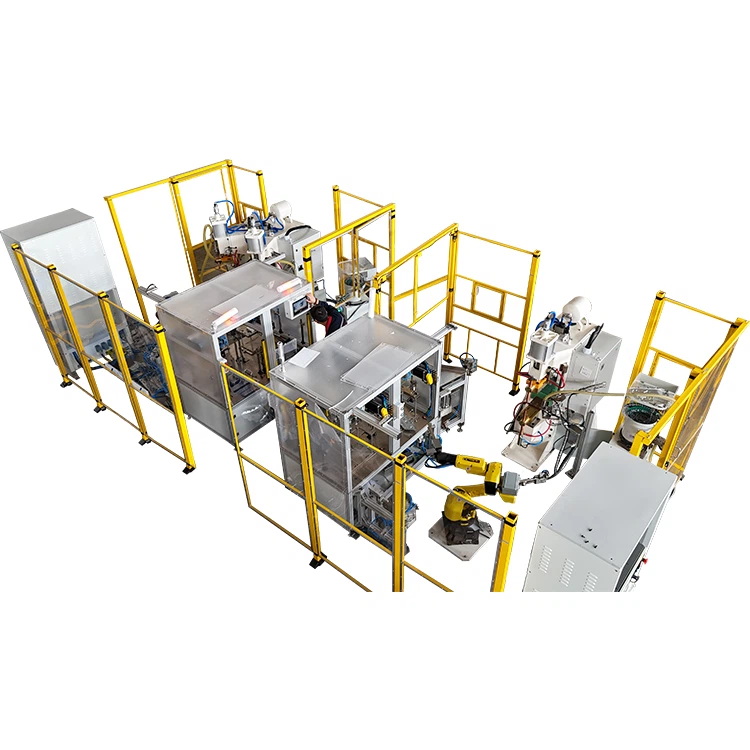
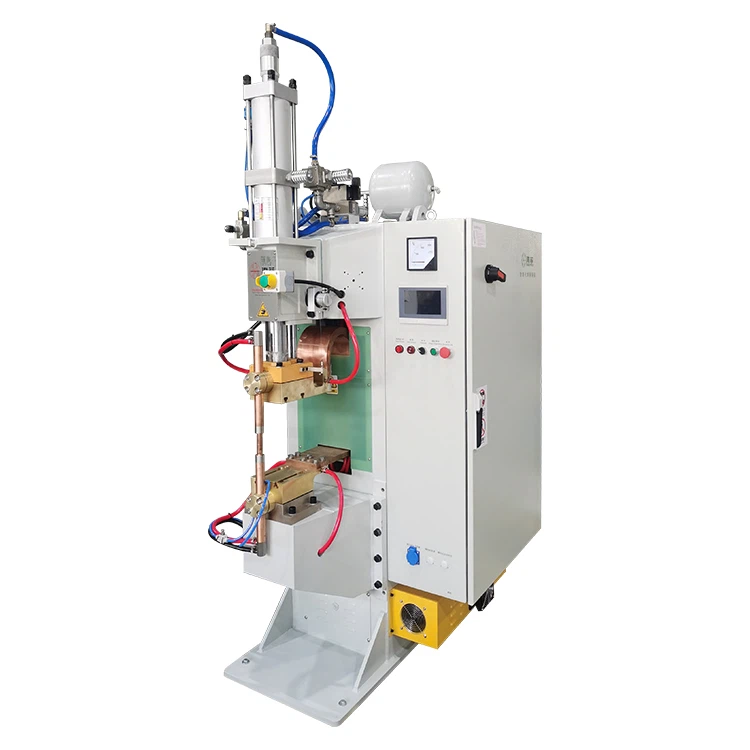
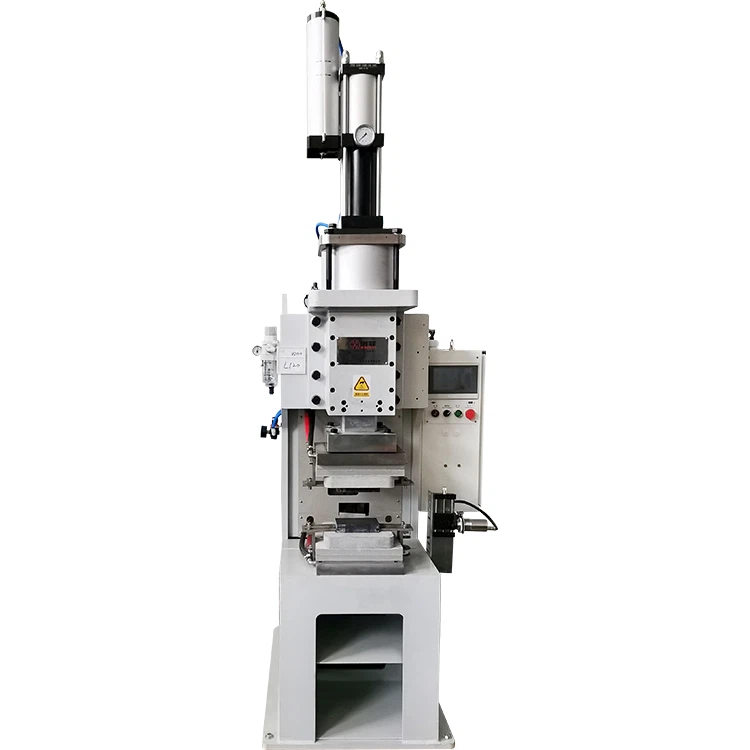
Dans des applications telles que les nouveaux systèmes de stockage d'énergie, les connexions de barres omnibus de puissance et la fabrication de conducteurs flexibles,machines de soudage par diffusion de polymèressont devenus des équipements indispensables pour réaliser des joints métalliques d’une grande fiabilité. Contrairement au soudage par fusion traditionnel, qui repose sur la fusion du matériau de base, le soudage par diffusion est un processus d'assemblage à l'état solide dans lequel la température et la pression travaillent ensemble pour favoriser la diffusion atomique à travers l'interface, formant ainsi une liaison métallurgique stable.
Dans des conditions correctement optimisées, les joints soudés par diffusion- peuvent généralement atteindre 80 à 100 % de la résistance du matériau de base, et dans certaines applications de cuivre et d'alliages de cuivre, la résistance des joints peut approcher celle du matériau de base lui-même.
Cependant, dans des environnements de production réels, certains fabricants rencontrent encore une résistance des joints insuffisante après avoir adopté la technologie de soudage par diffusion. Les symptômes courants incluent le délaminage de l’interface lors des essais de traction, des fissures localisées des joints ou une variation significative de la résistance lors de la production par lots. Ces problèmes réduisent non seulement le rendement de production, mais peuvent également créer des risques de fiabilité à long terme. Dans les applications à courant élevé- telles que les systèmes de stockage d'énergie, une fiabilité conjointe inadéquate peut éventuellement entraîner une surchauffe, une dégradation des performances ou des défaillances de sécurité.
D’après l’expérience pratique en ingénierie, une résistance insuffisante du soudage par diffusion est rarement causée par un seul facteur. Le plus souvent, cela résulte d’une combinaison de petits écarts au cours de plusieurs étapes du processus. Par exemple, des paramètres légèrement insuffisants, une préparation de surface incomplète et un contrôle de pression instable peuvent collectivement empêcher une bonne liaison par diffusion. Par conséquent, l’établissement d’un cadre de dépannage systématique est essentiel, non seulement pour identifier rapidement les causes profondes, mais également pour améliorer les décisions d’optimisation des processus et de sélection des équipements.
Cet article analyse les principales causes d'une résistance insuffisante du soudage par diffusion et présente des stratégies d'optimisation pratiques basées sur une expérience de production réelle-.


Analyse des causes profondes : cinq facteurs clés conduisant à une résistance de soudage insuffisante
En soudage diffusion, la résistance des joints dépend fondamentalement du degré de diffusion atomique et de la stabilité de la couche de diffusion formée à l’interface. Lorsque la température, la pression, le temps et les conditions de surface sont correctement adaptés, les deux matériaux forment progressivement une structure cristalline continue, permettant des propriétés mécaniques proches de celles du matériau de base. Cependant, si l’un de ces facteurs critiques se situe en dehors de la plage optimale, le processus de diffusion devient incomplet, ce qui entraîne une résistance réduite ou des joints peu fiables.
En pratique, le dépannage doit suivre une approche structurée, en examinant les cinq facteurs clés suivants plutôt que d'ajuster aveuglément les paramètres.
1. Mauvaise correspondance des paramètres de soudage : la cause la plus directe de la réduction de la résistance
Parmi tous les facteurs d’influence, les paramètres de soudage inadaptés sont la cause la plus fréquente d’une résistance insuffisante du soudage par diffusion. L'efficacité du soudage par diffusion dépend de la mobilité atomique, qui augmente considérablement avec la température. Lorsque la température atteint environ 0,5 à 0,8 de la température de fusion du matériau (en température absolue), la diffusion atomique devient suffisamment active pour former une liaison métallurgique sous pression appliquée.
Si la température est trop basse, le taux de diffusion diminue considérablement. Même avec un temps de maintien prolongé, la couche de diffusion peut rester trop fine, ce qui entraîne une interface clairement visible et une tendance à la rupture le long du plan de liaison lors des essais de traction. A l’inverse, si la température est trop élevée, la diffusion s’accélère excessivement, favorisant la formation de composés intermétalliques fragiles. Ce problème est particulièrement fréquent dans les combinaisons de matériaux à base de cuivre-aluminium ou de nickel-, où les phases fragiles réduisent la ductilité et augmentent le risque de rupture sous charge.
La pression joue un rôle tout aussi crucial. Une pression appropriée induit une déformation micro-plastique au niveau des surfaces de contact, aplatissant les aspérités microscopiques et augmentant la zone de contact réelle. Si la pression est insuffisante, des espaces microscopiques subsistent entre les surfaces, empêchant une diffusion continue. Toutefois, une pression excessive peut provoquer une déformation localisée ou des dommages à la surface, affectant négativement la résistance globale du joint.
Dans les applications pratiques, les plages de paramètres recommandées varient selon le type de matériau. Par exemple, le soudage par diffusion de barres omnibus en cuivre nécessite généralement des températures comprises entre 500 degrés et 750 degrés et des pressions comprises entre 5 et 20 MPa. Le soudage de matériaux différents entre cuivre et aluminium nécessite souvent une pression légèrement plus élevée et un temps de maintien soigneusement optimisé pour garantir une formation d'interface stable.
Par conséquent, lorsqu'une résistance insuffisante est observée, il est essentiel de réévaluer-si les paramètres actuels correspondent réellement aux exigences matérielles et structurelles, plutôt que de se fier uniquement aux paramètres utilisés précédemment.
2. Une préparation de surface inadéquate : un facteur fondamental affectant la formation de liaison
L’état de surface joue un rôle fondamental dans les performances du soudage par diffusion. Étant donné que la liaison par diffusion nécessite un contact intime entre les surfaces au niveau microscopique, les contaminants tels que les couches d'oxyde, les résidus d'huile et les fines particules peuvent agir comme des barrières physiques, empêchant la diffusion atomique à travers l'interface.
Si une couche d'oxyde épaisse est présente, la diffusion peut se produire uniquement dans des zones isolées tandis que d'autres régions restent non liées. En pratique, cela se traduit souvent par une liaison partielle à travers le joint, où certaines sections semblent solides tandis que d'autres échouent prématurément. Lors des essais de traction, de tels défauts conduisent généralement à des fractures irrégulières plutôt qu'à une rupture uniforme.
La rugosité de la surface est un autre paramètre important. Les surfaces excessivement rugueuses créent de grands espaces microscopiques qui nécessitent une pression plus élevée pour se fermer, tandis que les surfaces trop lisses peuvent réduire le nombre de points de contact efficaces. Une plage de rugosité de surface comprise entre Ra 0,8 et 1,6 μm est généralement recommandée, car elle équilibre la surface de contact et le comportement à la déformation.
Un flux de travail standardisé de préparation de surface comprend généralement un nettoyage mécanique, un dégraissage chimique et un séchage contrôlé. Le polissage mécanique élimine les couches d'oxyde, le nettoyage chimique élimine la contamination par l'huile et le séchage empêche l'humidité d'interférer avec la liaison. Dans les environnements de production à grand volume, les délais entre le nettoyage et le soudage peuvent permettre la formation de nouvelles couches d'oxyde, ce qui rend essentiel le contrôle de l'intervalle entre ces étapes.
L'expérience sur le terrain montre qu'environ 30 à 40 % des défaillances liées à la résistance-peuvent être attribuées à une préparation de surface inadéquate, soulignant son importance malgré son apparente simplicité.
3. Instabilité de l’équipement : un contributeur majeur à la variabilité de la force
Dans de nombreux environnements de production, de grandes variations de la résistance du soudage sont souvent attribuées au réglage des paramètres, mais l'instabilité de l'équipement en est souvent la cause sous-jacente. Les machines de soudage par diffusion doivent maintenir des systèmes de contrôle de température et de pression très stables. Même lorsque les paramètres sont correctement programmés, les écarts lors de l’exécution peuvent affecter considérablement la qualité du collage.
Par exemple, si la température programmée est de 600 degrés mais que la zone de chauffage réelle n'atteint que 580 degrés en raison d'erreurs d'étalonnage, les taux de diffusion peuvent être insuffisants. Cette différence peut paraître numériquement mineure mais peut avoir un impact significatif sur la liaison métallurgique, en particulier lors du soudage de composants en cuivre épais où la répartition de la chaleur devient plus complexe.
De même, les fluctuations de pression peuvent modifier les conditions de contact à l’interface. Une pression incohérente entraîne une épaisseur de couche de diffusion inégale, ce qui entraîne une variabilité de la résistance entre les composants soudés. Lors des essais de traction, ce problème apparaît généralement sous la forme de valeurs de résistance incohérentes au sein du même lot de production plutôt que sous la forme d'une défaillance complète.
Les paramètres clés de l’équipement qui doivent être régulièrement surveillés comprennent :
- Précision du contrôle de la température entre ±2 degrés et ±5 degrés
- Fluctuation de pression dans ± 2 %
- Répartition uniforme de la chaleur dans toute la zone de soudage
- État d’usure de l’électrode ou de l’outillage
Un étalonnage régulier et une maintenance préventive sont essentiels pour maintenir des performances de soudage constantes.
4. Conception inappropriée du processus de soudage : les différences structurelles nécessitent une adaptation du processus
Même lorsque l'équipement et les paramètres semblent acceptables, la conception du procédé de soudage lui-même peut néanmoins limiter les performances. Différentes épaisseurs de matériaux et configurations structurelles nécessitent des séquences de soudage sur mesure, et l'application d'un processus uniforme sur tous les produits conduit souvent à des résultats sous-optimaux.
Par exemple, dans les connecteurs flexibles multicouches, l'absence d'une étape de préchargement appropriée-peut empêcher un contact initial uniforme entre les couches, réduisant ainsi l'efficacité de la diffusion. Dans les barres omnibus en cuivre épaisses, un chauffage trop rapide peut provoquer des gradients de température entre la surface et l’intérieur, conduisant à une formation inégale d’une couche de diffusion.
Le soudage de matériaux différents présente une complexité supplémentaire. Dans la liaison cuivre-aluminium, une diffusion incontrôlée peut produire des couches intermétalliques épaisses et mécaniquement fragiles. Ces couches ont tendance à se fissurer sous l’effet des contraintes mécaniques, réduisant ainsi la durabilité du joint.
Par conséquent, la conception du processus doit être optimisée en fonction de :
- Type de matériau
- Épaisseur du composant
- Configuration commune
- Exigences du cycle de production
Ce n’est qu’en équilibrant ces facteurs qu’une couche de diffusion stable et fiable peut être obtenue de manière cohérente.
5. Mauvaise qualité des matières premières : une source cachée de limitations de résistance
La qualité des matériaux définit en fin de compte la limite supérieure de la résistance des joints. Même lorsque les paramètres de soudage sont optimisés, des défauts tels que des impuretés, des fissures internes ou des inclusions dans le matériau de base peuvent affaiblir l'interface de liaison.
Par exemple, les matériaux en cuivre d'une pureté insuffisante ou d'une teneur élevée en oxygène peuvent développer des micro-défauts lors de la liaison par diffusion. Dans des applications de matériaux différents, l'absence d'une couche intermédiaire appropriée peut accélérer la formation de composés intermétalliques fragiles, qui servent souvent de sites d'initiation de fissures.
Lorsque des défaillances de résistance généralisées se produisent, les matières premières doivent être évaluées en fonction de :
- Pureté du matériau
- État des surfaces
- Présence de défauts internes
- Compatibilité intercouche
Le contrôle de la qualité des matières premières garantit une base stable pour une liaison par diffusion fiable.
Solutions ciblées : méthodes pratiques pour améliorer la résistance du soudage
Une fois les causes profondes identifiées, des actions correctives systématiques doivent être mises en œuvre. Le réglage d’un seul paramètre résout rarement des problèmes de soudage complexes. Au lieu de cela, une approche coordonnée impliquant des améliorations des processus, des équipements et des opérations est recommandée.
1. Optimiser les paramètres de soudage grâce à la standardisation
Dans-environnements de production bien établis, des bases de données de paramètres standardisées sont couramment utilisées pour garantir des résultats cohérents entre différents produits.
Ce processus implique généralement d'effectuer des essais de soudure contrôlés, d'évaluer les résultats de résistance à la traction ou au cisaillement et d'enregistrer des combinaisons de paramètres optimisées. Une fois vérifiés, ces paramètres sont formalisés sous forme de procédures standard et appliqués de manière cohérente en production.
Pour le soudage par diffusion de barres omnibus en cuivre, des paramètres correctement optimisés entraînent souvent une résistance des joints supérieure à85 % de la résistance du matériau de base, avec une cohérence des lots considérablement améliorée.
2. Renforcer les procédures de préparation des surfaces
La préparation de la surface reste l’un des facteurs les plus critiques, mais souvent sous-estimé, du succès du soudage par diffusion.
Une méthode de nettoyage combinée mécanique et chimique est généralement recommandée. Le polissage mécanique élimine les couches d'oxyde, tandis que le nettoyage chimique élimine les résidus d'huile et les fines particules. Après le nettoyage, la surface doit rester intacte et exempte de contamination avant le soudage.
Dans les lignes de production automatisées, les systèmes de nettoyage dédiés peuvent améliorer l’efficacité et réduire la variabilité, conduisant à des résultats plus cohérents.
3. Mettre en œuvre la maintenance préventive des équipements
Au fil du temps, les capteurs de température, les systèmes de pression et les modules de chauffage peuvent s'écarter de leurs valeurs étalonnées. Sans entretien régulier, ces écarts peuvent s’accumuler et dégrader progressivement la qualité du soudage.
Un calendrier de maintenance structuré est recommandé, tel que :
- Étalonnage du système de température tous les trois mois
- Inspection mensuelle du système de pression
- Inspection du module de chauffage après un nombre défini de cycles
La maintenance préventive stabilise non seulement les performances de soudage, mais prolonge également la durée de vie de l'équipement.
4. Optimiser le processus de soudage et les techniques auxiliaires
Dans des applications de matériaux différents, l'utilisation de matériaux intercalaires appropriés peut améliorer considérablement la stabilité de l'interface. Des matériaux tels que le nickel ou l’argent sont couramment utilisés pour réduire la formation de composés fragiles et améliorer la force de liaison.
De plus, le contrôle de l'oxydation lors du -soudage à haute température-dans des atmosphères protectrices ou des environnements sous vide-peut améliorer encore la fiabilité de la liaison.
5. Standardiser les procédures opérationnelles pour réduire les erreurs humaines
L’incohérence opérationnelle est une source fréquente de variation de qualité. Les différences dans les pratiques de manipulation, les méthodes de serrage ou le calendrier de préparation peuvent modifier les conditions d’interface et réduire la répétabilité.
L'élaboration de procédures opérationnelles standardisées (SOP), la formation des opérateurs et la tenue de registres de soudage détaillés sont des stratégies efficaces pour minimiser la variabilité induite par l'homme.
Flux de travail de dépannage pratique pour les ingénieurs de production
Lorsque des problèmes de résistance du soudage surviennent, suivre une séquence de dépannage logique permet d’éviter des expérimentations inutiles.
Une approche recommandée commence par l’inspection de la propreté de la surface et de la qualité de la préparation. Si une contamination est détectée, un nouveau-nettoyage doit être effectué. Ensuite, les réglages des paramètres doivent être vérifiés par rapport aux exigences matérielles. Si les paramètres semblent corrects, les performances de l'équipement doivent être évaluées, en se concentrant sur la stabilité de la température et de la pression. Enfin, la qualité des matières premières doit être revue.
Ce processus-par-étape permet aux ingénieurs d'identifier efficacement les causes profondes et de minimiser les temps d'arrêt.
Comment la sélection de l'équipement influence la fiabilité de la résistance du soudage
Dans de nombreux cas, les problèmes de résistance du soudage ne sont pas uniquement liés au processus-mais sont également liés à la capacité de l'équipement. Par conséquent, la sélection des équipements doit se concentrer sur les performances techniques plutôt que sur le seul coût.
La précision du contrôle de la température est l’un des paramètres les plus critiques. Machines capables de maintenir la précision de la température dans±2 degrésfournissent des conditions de diffusion nettement plus stables.
La stabilité de la pression est tout aussi importante. Systèmes avec des fluctuations de pression inférieures±2%sont mieux adaptés pour maintenir un contact d’interface uniforme.
Pour les composants de grande taille ou multicouches, l’uniformité du chauffage est essentielle. Les systèmes de chauffage multi-zones peuvent améliorer la répartition de la température et réduire les zones faibles localisées.
Les équipements modernes dotés de fonctionnalités automatisées d’enregistrement des données et de traçabilité améliorent également la gestion de la production en permettant un suivi détaillé de la qualité.
Conclusion
Une résistance insuffisante du soudage par diffusion est rarement causée par un seul écart de paramètre. Au lieu de cela, cela résulte généralement de l’influence combinée des matériaux, des équipements, de la conception des processus et des pratiques opérationnelles. Ce n'est qu'en parvenant à un alignement approprié entre ces éléments que la stabilité à long terme pourra être garantie.
Pour les fabricants qui exploitent actuellement des systèmes de soudage par diffusion, l'établissement de bases de données de paramètres standardisées, l'amélioration des flux de travail de préparation des surfaces et le maintien de la fiabilité des équipements sont les moyens les plus efficaces d'améliorer la qualité des produits. Pour les entreprises qui envisagent d'investir dans de nouveaux équipements, la sélection de machines offrant une précision de température élevée et un contrôle de pression stable réduira considérablement le risque de défaillances liées à la résistance.
Alors que le soudage par diffusion continue de se développer dans les secteurs du stockage d'énergie, des infrastructures électriques et de la fabrication avancée, le maintien d'une résistance de soudage constante restera un facteur essentiel pour garantir la fiabilité des produits et leurs performances à long terme. L'optimisation continue des processus et les pratiques de gestion standardisées joueront un rôle de plus en plus important dans l'obtention de résultats de fabrication de haute-qualité.