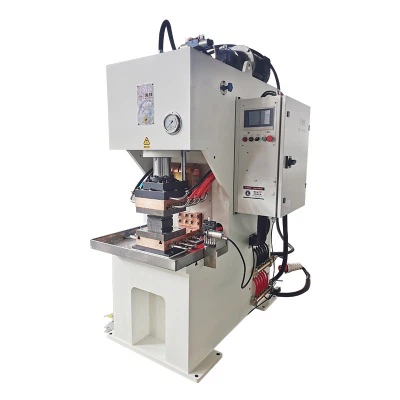
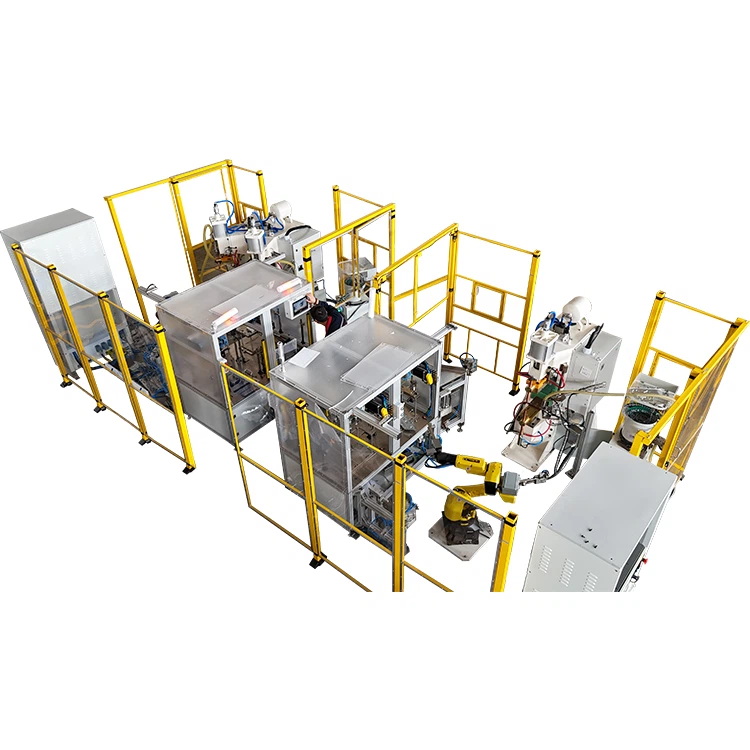
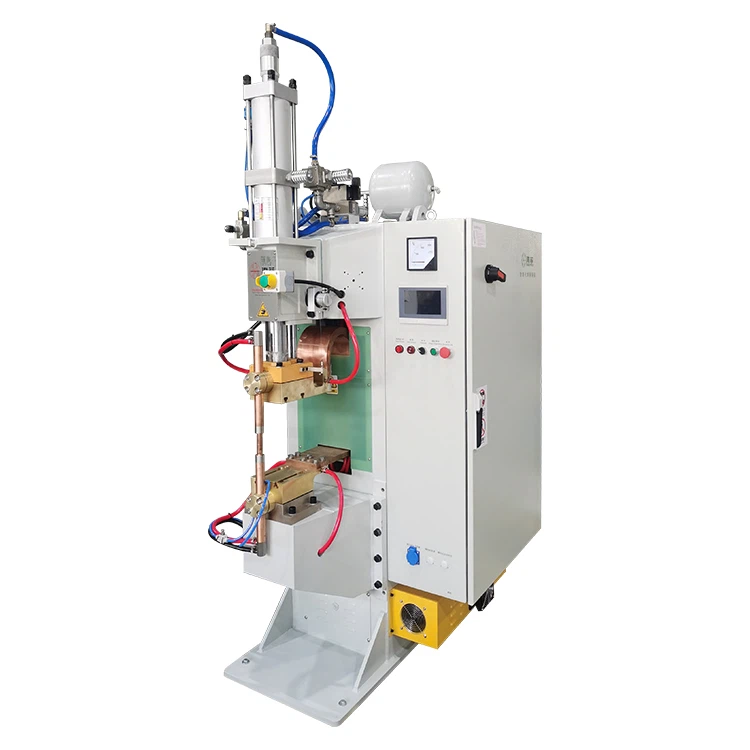
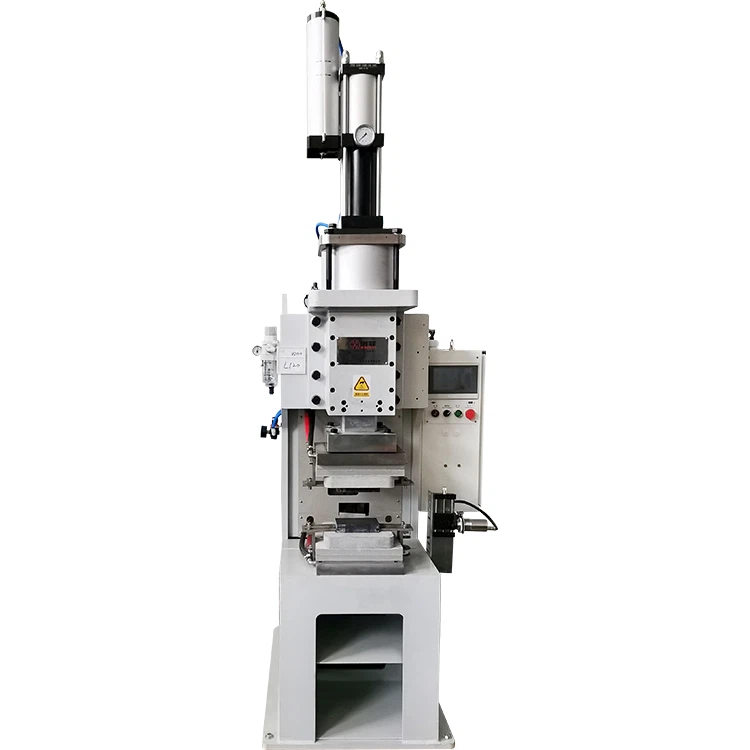
Le soudage par projection d'écrous est une application courante d'unMachine de soudage par points MFDCet est largement utilisé dans les pièces automobiles, les machines de construction, les assemblages de tôles, les composants d'appareils électroménagers et la production d'armoires électriques. Il est efficace, reproductible et adapté à la fabrication-de gros volumes, en particulier lorsque des écrous ou des goujons à souder doivent être assemblés à des tôles.
Cependant, dans la production réelle, de nombreuses usines sont confrontées à deux problèmes récurrents :détachement de la soudure des écrousetfissuration de la soudure ou éclaboussures importantes. Le détachement de la soudure peut entraîner des tests de couple ratés, des écrous desserrés, des problèmes d'assemblage et le rejet de pièces. Les fissures ou les éclaboussures peuvent contaminer les filetages, endommager la surface de la feuille, réduire la durée de vie des électrodes et ralentir la production.
Ces problèmes ne peuvent généralement pas être résolus en augmentant simplement le courant ou en ajoutant plus de pression. Le soudage par projection d'écrous dépend de l'équilibre entre le courant de soudage, le temps de soudage, la force de l'électrode, la conception de la projection, l'état de la feuille, l'état de l'électrode, la précision du montage et les performances de refroidissement.
Ce guide explique les causes courantes de détachement et de fissuration des soudures lors du soudage par projection d'écrous, comment les résoudre et ce que les acheteurs doivent vérifier lors de la sélection d'unMachine de soudage par points MFDC, machine de soudage par résistance, ouautomatisation du soudage sur mesuresystème pour les projets de soudage d’écrous.

Qu’est-ce que le soudage par projection d’écrous ?
1.Principe de base du soudage par projection d'écrous
Le soudage par projection d’écrous est un type de soudage par résistance. Lors du soudage, les saillies de l'écrou entrent en contact avec la tôle. Lorsque le courant traverse la zone de contact, une chaleur de résistance est générée aux points de projection. Sous la force de l'électrode, les saillies s'effondrent et forment un joint soudé avec la tôle.
Contrairement au soudage par points conventionnel, le soudage par projection concentre la chaleur aux points de projection conçus. Cela rend la position de soudage plus facile à contrôler et rend le processus adapté aux écrous, goujons et autres fixations.
L'essentiel est de ne pas surchauffer l'ensemble de l'écrou et de la tôle. L’objectif est de générer suffisamment de chaleur au niveau des saillies, de leur permettre de s’effondrer correctement et de former un joint solide sans éclaboussures ni déformation excessives.
2.Pourquoi une machine de soudage par points MFDC convient-elle au soudage par projection d'écrous ?
UnMachine de soudage par points MFDCutilise une alimentation à onduleur moyenne fréquence-. Comparé aux équipements de soudage AC traditionnels, il fournit généralement une sortie de courant plus stable, une réponse plus rapide et un meilleur contrôle du courant.
Pour le soudage par projection d'écrous, ceci est important car la qualité de la soudure est très sensible à la stabilité du courant, à la force de l'électrode et au timing. Un système MFDC stable peut aider à réduire les fluctuations de courant et à améliorer la cohérence des soudures dans la production par lots.
Pour les pièces automobiles, les composants en tôle et les assemblages électriques, le soudage par projection d'écrous nécessite souvent une résistance de soudure stable, des filetages propres, des projections limitées, une indentation contrôlée et des cycles de production répétables. Une machine de soudage par points MFDC, combinée avec le contrôleur, les électrodes, le dispositif de montage, le système de refroidissement et l'alimentateur d'écrous appropriés, est bien adaptée à ce type de production.
Problèmes de qualité courants lors du soudage par projection d'écrous
1. Détachement de soudure
Le détachement de la soudure est l’un des problèmes les plus courants lors du soudage par projection d’écrous. L'écrou peut sembler soudé à la tôle, mais il se desserre lors des tests de traction, des tests de couple ou de l'assemblage final.
Cela signifie généralement que les saillies n’ont pas formé de pépites de soudure solides ou n’ont pas adhéré correctement à la tôle. En production, ce problème est risqué car la surface peut paraître acceptable alors que la résistance réelle de la soudure est trop faible.
Si-une inspection de la première pièce ou un échantillonnage régulier n'est pas effectué, les pièces faibles peuvent passer au processus d'assemblage suivant.
2. Fissuration, éclatement ou éclaboussures importantes
Les fissures ou les éclats apparaissent généralement sous la forme d'étincelles excessives, d'éclaboussures de métal, de surfaces de tôle brûlées, d'éclaboussures à l'intérieur du filetage de l'écrou ou d'un effondrement important de la projection. Dans certains cas, la tôle peut être localement brûlée ou l'écrou peut se déformer.
Les éclaboussures importantes n’affectent pas seulement l’apparence. Cela peut endommager le filetage, réduire la qualité de l’assemblage, augmenter l’usure des électrodes et rendre le processus de soudage moins stable dans le temps.
3. Soudure à froid ou liaison faible
Une soudure à froid signifie que la pièce présente une marque de soudure, mais que la liaison interne n'est pas assez solide. Il se peut qu'il ne tombe pas en panne immédiatement, mais il peut tomber en panne lors de vibrations, de serrages ou d'une utilisation à long terme-.
Les soudures à froid sont souvent causées par une chaleur insuffisante, une force d'électrode inappropriée, une contamination de surface, une usure des électrodes ou des projections d'écrous incohérentes.
4. Contamination du fil ou déformation de l'écrou
Si des éclaboussures pénètrent dans le filetage de l'écrou, le boulon risque de ne pas s'assembler en douceur. Si le temps de soudage est trop long ou si la force de l'électrode n'est pas adaptée, le corps de l'écrou peut également se déformer.
Pour les pièces de production, la qualité du filetage doit être vérifiée après le soudage, en particulier lorsque les écrous soudés sont utilisés dans des ensembles automobiles, de machines ou de structures.
Principales causes de détachement de soudure lors du soudage par projection d’écrous
1. Le courant de soudage est trop faible
Le courant de soudage est la principale source de chaleur lors du soudage par résistance. Si le courant est trop faible, les projections ne peuvent pas chauffer et s'effondrer correctement, et le pépite de soudure peut ne pas se former.
Dans ce cas, une simple augmentation du temps de soudage ne résoudra peut-être pas le problème. Le courant, le temps et la force de l'électrode doivent être ajustés ensemble en fonction de la taille de l'écrou, de l'épaisseur de la tôle, du type de matériau et du revêtement de surface.
2. Le temps de soudage est trop court
Si le temps de soudage est trop court, les projections peuvent commencer à chauffer mais s'arrêter avant qu'une liaison stable ne soit formée. Cela provoque souvent une faible liaison ou un détachement de la soudure.
Ce problème est plus susceptible d'apparaître lors du soudage de tôles plus épaisses, d'écrous plus gros ou de matériaux revêtus tels que l'acier galvanisé.
Cependant, le temps de soudage ne doit pas être augmenté aveuglément. Un temps de soudage trop long peut provoquer une surchauffe, des éclaboussures, une déformation des écrous ou des dommages à la tôle.
3. La force de l'électrode est trop élevée ou trop faible
La force de l’électrode a un effet direct sur la qualité du soudage par projection. Si la force est trop faible, la résistance de contact devient instable et une surchauffe locale peut se produire, provoquant des projections ou un éclatement. Si la force est trop élevée, la densité de courant peut chuter, la génération de chaleur peut diminuer et le pépite de soudure peut devenir trop petit.
Cela signifie que le soudage par projection n'est pas un processus dans lequel « plus de pression est toujours préférable ». La force correcte doit permettre aux saillies de l'écrou d'établir un contact stable, de chauffer correctement et de s'effondrer dans des conditions contrôlées.
4. La taille ou la forme de la projection de l'écrou est incohérente
Les saillies sur l'écrou sont les points clés où la chaleur est concentrée. Si les projections sont trop petites, manquantes, inégales, endommagées ou incohérentes en hauteur, la répartition de la chaleur devient instable.
Dans ce cas, le détachement de la soudure ne peut pas être provoqué uniquement par le poste à souder. Cela peut provenir d’une qualité instable des noix.
Avant la production en série, la hauteur, le nombre, la forme et la cohérence de la projection de l'écrou doivent être vérifiés.
5. L'huile, l'oxyde ou le revêtement affectent la surface de contact
L'huile, la rouille, les couches d'oxyde, le lubrifiant d'estampage, les revêtements épais ou les couches galvanisées instables peuvent affecter la résistance de contact et le transfert de chaleur.
Si l'état de surface change d'un lot à l'autre, les mêmes paramètres de soudage peuvent produire des résultats différents. C'est pourquoi le nettoyage des matériaux, l'inspection à la réception et le contrôle de l'état de surface sont importants dans le soudage par projection d'écrous.
6. Mauvais positionnement du luminaire ou mauvais alignement des écrous
Si l'écrou n'est pas centré, si la goupille de positionnement est usée, si la position du trou de la tôle est inexacte ou si le dispositif de fixation ne serre pas correctement la pièce, les saillies risquent de ne pas toucher la tôle de manière uniforme.
En conséquence, certaines projections peuvent bien se souder tandis que d’autres ne parviennent pas à adhérer. Cela peut entraîner un détachement de la soudure, de mauvais résultats de couple ou une résistance de soudure instable.
Pour le soudage automatisé par projection d'écrous, la goupille de positionnement, le système d'alimentation en écrous, la référence du luminaire et les capteurs de détection doivent être vérifiés régulièrement.
Principales causes de fissuration, d’éclatement et d’éclaboussures
1. Le courant de soudage est trop élevé
Un courant de soudage excessif est une cause fréquente d’éclatement et de fortes projections. Les projections chauffent trop rapidement et le métal en fusion peut être expulsé avant que le joint ne se stabilise.
Si l'étincelle de soudage est trop importante, si le son est aigu, si la tôle est brûlée ou si le filetage de l'écrou est contaminé par des éclaboussures, le réglage actuel doit d'abord être vérifié.
2. Le temps de compression est trop court
Le temps de compression est le temps entre le contact de l'électrode et le flux de courant. Si le courant démarre avant que l'écrou et la tôle ne soient complètement serrés, la condition de contact est instable et une surchauffe locale peut se produire.
Cela conduit souvent à des éclatements, notamment lorsque la tôle n'est pas plane, que le luminaire tarde à se fermer ou que le système pneumatique n'est pas stable.
3. Mauvais suivi-pendant l'effondrement de la projection
Lors du soudage par projection d'écrous, les projections s'effondrent en chauffant. La tête de soudage doit maintenir une pression pendant cet effondrement. Si la machine a une mauvaise réponse de suivi-, du métal en fusion peut être expulsé de la zone de joint, provoquant des éclaboussures.
C'est l'une des raisons pour lesquelles les machines plus anciennes ou les systèmes pneumatiques lents peuvent produire des soudures instables lors du soudage par projection d'écrous.
4. Un mauvais refroidissement provoque une surchauffe des électrodes
En production continue, la température de l'électrode augmente si le système de refroidissement est faible, bloqué ou instable. Une fois que l’électrode devient trop chaude, les conditions de contact changent, l’usure de l’électrode augmente et la qualité de la soudure devient moins constante.
Le refroidissement n’est pas seulement une fonction auxiliaire. Il s’agit d’un élément clé du fonctionnement stable d’une machine de soudage par points MFDC.
5. Usure de l’électrode ou face d’électrode inégale
Une face d'électrode usée, sale ou inégale modifie la répartition du courant et la répartition de la pression. Si les mêmes paramètres de soudage ont bien fonctionné au début mais que les projections augmentent après une période de production, l'état de l'électrode et le système de refroidissement doivent être vérifiés avant de modifier les paramètres de soudage.
Comment résoudre le détachement de soudure lors du soudage par projection d'écrous ?
1. Créez une fenêtre de courant, de temps et de force stable
Le détachement de soudure ne doit pas être résolu en modifiant un seul paramètre. Une meilleure méthode consiste à enregistrer le courant de soudage existant, le temps de soudage, la force de l'électrode, le temps de compression, le temps de maintien et l'état de l'électrode, puis à ajuster le processus étape par étape.
Dans de nombreuses applications de soudage par projection d'écrous, une approche « courant plus élevé, temps plus court et force stable » est souvent utilisée, mais le réglage exact doit dépendre de la taille de l'écrou, de l'épaisseur de la tôle, du revêtement et des capacités de la machine.
Pour l'acier galvanisé, un procédé de soudage à double-impulsion peut être envisagé. La première impulsion aide à préparer les conditions de contact et la deuxième impulsion forme la soudure principale.
2.Vérifiez la qualité de la projection de l'écrou et l'ajustement de la feuille-Up
Si le détachement de la soudure persiste après le réglage des paramètres, l'écrou lui-même doit être vérifié. Vérifiez si les projections sont complètes, si la hauteur est cohérente et s'il y a des dommages, une oxydation ou une variation dimensionnelle.
Le trou de la tôle, la planéité et l'état du contact doivent également être vérifiés. S'il y a un espace entre l'écrou et la tôle, la stabilité du soudage sera difficile à maintenir.
3.Éliminer l'huile, l'oxyde et la contamination de surface
Avant le soudage, l'écrou et la tôle doivent être exempts d'huile évidente, de rouille, de couches d'oxyde et de corps étrangers. Pour l'acier galvanisé ou revêtu, l'état du revêtement doit être compatible avec le procédé de soudage choisi.
Si la contamination provient de l'huile d'estampage ou de l'huile antirouille, un nettoyage ou un contrôle du processus doit être ajouté avant le soudage.
4. Habiller ou remplacer les électrodes usées
L'usure des électrodes modifie la pression et la répartition du courant. Un programme régulier de dressage des électrodes doit être utilisé au lieu d'attendre qu'une défaillance de la soudure se produise.
Pour le soudage par projection d'écrous, la face de l'électrode, la goupille de positionnement, le canal de refroidissement et l'alignement de l'électrode doivent être vérifiés ensemble.
5. Améliorer le positionnement et le serrage du luminaire
Si l'écrou se déplace, la feuille bouge ou le luminaire est instable, les projections ne se chargeront pas uniformément. L'usure de la goupille de positionnement doit être vérifiée, le dispositif de fixation doit être serré et la pièce doit être placée dans la même position à chaque fois.
Pour une production en grand volume-, une vérification des erreurs-peut être ajoutée, telle que la détection de la présence d'écrous, la détection de l'orientation, la détection de la position des trous et l'inspection des filetages après-soudure.
Comment résoudre les fissures, les éclats et les éclaboussures ?
1. Réduire le courant excessif sans créer de soudure à froid
Si le processus de soudage produit de grosses étincelles, un bruit aigu, de fortes éclaboussures ou une contamination des filetages, le courant peut être trop élevé. Le courant peut être légèrement réduit tout en ajustant le temps de soudage et la force de l'électrode pour maintenir la résistance de la soudure.
Ne réduisez pas trop le courant, car une chaleur insuffisante pourrait provoquer des soudures froides ou un détachement des soudures.
2. Augmenter le temps de compression avant le flux de courant
Pour les problèmes fréquents de projections, l'augmentation du temps de serrage peut aider à garantir que l'écrou, les saillies et la tôle sont complètement serrés avant le début du courant.
Ceci est particulièrement utile lorsque la feuille est inégale, que le dispositif se ferme lentement ou que la réponse pneumatique est instable.
3.Vérifiez la force de l'électrode et la réponse de suivi-
Si la force de l'électrode est trop faible, la résistance de contact peut devenir trop élevée, provoquant une surchauffe locale et des projections. Vérifiez la pression de l'air, le mouvement du cylindre, la réponse de la tête de soudage, les rails de guidage et les capteurs de pression.
Pour les projets ayant des exigences de qualité plus strictes, le contrôle de pression asservi peut offrir une meilleure réponse et une meilleure stabilité du processus.
4. Inspectez le débit d'eau de refroidissement et la température des électrodes.
Les problèmes de refroidissement apparaissent souvent après un certain temps de fonctionnement de la machine. Vérifiez le débit d'eau, la pression de l'eau, la température de l'eau, les canaux obstrués et le refroidissement interne de l'électrode.
Un mauvais refroidissement peut entraîner une usure plus rapide des électrodes, davantage de projections, une indentation plus profonde et une résistance de soudure incohérente.
5. Réduire les espaces entre l'écrou et la feuille
Les grands espaces provoquent un contact instable. Le courant peut se concentrer sur seulement une ou deux projections, ce qui entraîne un éclatement ou une liaison inégale.
Le luminaire doit maintenir l'écrou et la tôle fermement ensemble. La goupille de positionnement doit également guider l'écrou avec précision et le maintenir centré avec le trou de la tôle.
Un processus de dépannage pratique pour les lignes de production
Étape 1 : Observer le défaut de soudure
Si le problème est un détachement de la soudure, vérifiez si la chaleur est insuffisante, si la pression est inappropriée ou si les projections n'ont pas formé une soudure appropriée. Si le problème est une explosion ou des éclaboussures, vérifiez si le courant est trop élevé, la pression est trop basse, le temps de compression est trop court ou le refroidissement est anormal.
Les observations utiles incluent la taille des étincelles, le bruit de soudage, la contamination des filetages, la couleur de la soudure, la profondeur d'indentation, la position de l'écrou et la déformation de la tôle.
Étape 2 : Vérifiez le matériau de l'écrou et de la feuille
Confirmez la taille de l'écrou, la hauteur de projection, le numéro de projection, l'épaisseur de la feuille, le revêtement et la propreté de la surface. De nombreux problèmes de soudage qui semblent liés à la machine-sont en réalité causés par une variation du matériau ou une contamination de la surface.
Étape 3 : Vérifiez les électrodes, les appareils et le refroidissement
Inspectez la face de l’électrode, la goupille de positionnement, l’étanchéité du luminaire et l’eau de refroidissement. Si le problème s'aggrave après une période de production, l'usure des électrodes et les performances de refroidissement doivent être vérifiées en premier.
Étape 4 : Ajustez soigneusement les paramètres de soudage
Après avoir confirmé que le matériau, les électrodes, les accessoires et le refroidissement sont acceptables, ajustez le courant, le temps, la force, le temps de compression et le temps de maintien.
Il est préférable d'ajuster une variable majeure à la fois et d'enregistrer le résultat. La modification de plusieurs paramètres à la fois rend difficile l'identification de la véritable cause.
Étape 5 : Confirmez les résultats avec des tests, pas seulement avec l'apparence
Le soudage par projection d’écrous ne doit pas être jugé uniquement sur son apparence. Des tests de couple, des tests de traction, des tests de pelage, des tests destructifs et des inspections de filetage doivent être utilisés pour confirmer la qualité de la soudure.
Pour les composants automobiles et les assemblages critiques, l'approbation de la première-pièce et un échantillonnage régulier doivent faire partie du processus de production.
Que vérifier lors du choix d'une machine de soudage par points MFDC
1. Puissance de sortie stable
Pour le soudage par projection d’écrous, une sortie de courant stable est essentielle. La machine doit prendre en charge un contrôle de courant -constant et réduire l'effet des fluctuations de l'alimentation électrique, des variations de matériaux et des changements de conditions de contact.
Lors de l'achat d'unmachine à souder par points, ne regardez pas uniquement la puissance nominale. Vérifiez également la réponse du contrôleur, la plage des paramètres, la capacité d'enregistrement des données et les fonctions d'alarme.
2. Contrôle de force fiable
Le soudage par projection d’écrous est très sensible à la force de l’électrode. La machine doit fournir une pression stable et un bon suivi-pendant l'effondrement de la projection.
Pour les lignes de production exigeantes, un contrôle asservi de la pression peut être envisagé pour améliorer la cohérence grâce à la surveillance de la pression, du déplacement ou de la courbe de processus.
3. Électrode appropriée et structure de localisation
Un système de soudage par projection d'écrous nécessite des électrodes supérieures, des électrodes inférieures, des broches de positionnement et une conception d'isolation appropriées. La goupille de positionnement doit positionner l'écrou avec précision sans provoquer de fuite de courant, d'usure excessive ou de désalignement.
Pour différentes tailles d'écrous, l'électrode et la structure de positionnement doivent être faciles à remplacer ou à ajuster.
4. Capacité de refroidissement pour une production continue
Lors du soudage continu, le refroidissement doit être suffisamment puissant pour maintenir les électrodes, les transformateurs et les composants conducteurs à une température stable.
Si la capacité de refroidissement est insuffisante, la machine peut bien souder au début mais devenir instable après un fonctionnement continu.
5.Contrôle des paramètres à double-impulsion et à plusieurs-étages
Pour l'acier galvanisé, les matériaux revêtus ou les pièces soumises à des exigences plus strictes en matière de contrôle des projections, un contrôle du soudage à double-impulsion ou à plusieurs-étages peut s'avérer utile.
Une impulsion de préchauffage peut améliorer les conditions de contact, tandis que l'impulsion de soudage principale forme le joint. Les acheteurs doivent confirmer si le contrôleur prend en charge le courant à plusieurs -étages, le temps de compression, le temps de maintien, le stockage de recettes et la commutation rapide des paramètres.
6. Compatibilité d'automatisation
Pour une production en grand volume, le système de soudage peut nécessiter une alimentation automatique des écrous, un positionnement des pièces, une détection de la présence des écrous, une inspection après-soudage, une manipulation robotisée ou un suivi des données MES.
La gamme de produits de Haifei comprend une machine de soudage par résistance, une machine de soudage par points, l'automatisation du soudage, des machines personnalisées, des accessoires de soudage, un contrôleur, un convoyeur d'écrous, un refroidisseur d'eau, un transformateur et d'autres systèmes connexes, qui sont pertinents pour le soudage automatisé par projection d'écrous et la production de soudage par résistance.
Quels tests doivent être effectués avant la production de masse ?
1.Premier-Test de soudage des pièces
Avant la production par lots, la première pièce doit être vérifiée pour l'apparence de la soudure, la position de l'écrou, l'état du filetage et la résistance de base de la soudure. La production ne devrait continuer qu'après que le résultat de la première-pièce soit confirmé.
2. Test de traction ou de couple
Le soudage par projection d’écrous nécessite généralement une vérification de la résistance. Les tests de traction ou de couple doivent être effectués conformément aux exigences d'assemblage du client ou aux normes de qualité internes.
3. Tests destructifs
Lors de l'introduction d'un nouveau produit ou de modifications de paramètres, des tests destructifs peuvent montrer si les projections ont formé une liaison efficace avec la feuille. Si la pièce cassée présente peu de liaison au niveau de la zone de projection, le procédé présente toujours un risque de soudure à froid.
4. Test de stabilité de soudage continu
N'approuvez pas une machine sur la base d'un ou deux échantillons seulement. Un petit test par lots est recommandé pour vérifier si les premières pièces et les pièces ultérieures restent cohérentes.
Au cours de ce test, concentrez-vous sur la température de l'électrode, le niveau de projections, le changement d'indentation, la qualité du filetage et la variation de la résistance de la soudure.
Quelles informations devez-vous fournir avant de demander un devis ?
1. Détails de l'écrou et de la feuille
Fournissez la taille de l'écrou, le numéro de projection, la forme de la projection, le matériau de la feuille, l'épaisseur de la feuille, le traitement de surface et si la pièce est galvanisée ou revêtue. Des dessins et des échantillons réels sont fortement recommandés.
2. Position de soudage et exigences d'assemblage
Indiquez la position de la soudure, la taille du trou, les exigences de centrage, les exigences de protection du filetage et les marques d'indentation ou de surface acceptables. Ces détails affectent la conception de l'électrode, de la broche de positionnement et du luminaire.
3.Exigences en matière de tests de qualité
S'il existe des exigences en matière de force de traction, de couple, de pelage, de test destructif, d'apparence ou d'inspection du filetage, partagez-les au stade du devis. Cela aide le fournisseur à concevoir la machine et le processus en fonction de l'objectif de qualité réel.
4. Capacité de production et besoins en automatisation
Indiquez au fournisseur le rendement cible par heure ou par jour, si la pièce a plusieurs versions, si le chargement est manuel ou automatique, et si l'alimentation des noix, la manipulation robotisée, l'inspection visuelle ou le suivi des données MES sont nécessaires.
Comment Haifei soutient les projets de soudage par projection d'écrous ?
1.Solutions de soudage par points MFDC et de soudage par projection automatisée
Haifei fournit des solutions de soudage par résistance et de soudage automatisé pour la fabrication moderne, notamment des machines de soudage par diffusion, des machines de soudage par points, des machines de soudage par couture et des équipements de soudage automatisés utilisés dans les énergies nouvelles, les équipements électriques et la fabrication automobile.
Pour le soudage par projection d'écrous, Haifei peut évaluer la taille de l'écrou, l'épaisseur de la feuille, l'état de surface, la position de la soudure et l'objectif de production, puis recommander une machine de soudage par points MFDC appropriée, une machine de soudage par projection d'écrous ou un poste de travail de soudage personnalisé.
2.Échantillon de soudage et validation du processus
Avant de commander de l'équipement, les clients peuvent fournir des écrous, des pièces en tôle, des dessins et des exigences de test pour le soudage d'échantillons. Cela permet de confirmer la résistance de la soudure, le niveau de projections, l'état du filetage, la profondeur d'indentation et le cycle de production avant que la configuration finale de la machine ne soit approuvée.
3. Prise en charge des électrodes, des luminaires, du refroidissement et de l'automatisation
La qualité du soudage par projection d'écrous dépend non seulement de la machine à souder, mais également des électrodes, des broches de positionnement, des fixations, de l'eau de refroidissement, des alimentateurs d'écrous et de l'intégration de la ligne de production.
Haifei peut fournir des suggestions pratiques pour la structure des électrodes, le positionnement des appareils, la conception du refroidissement et l'intégration de l'automatisation en fonction de la pièce réelle.
FAQ
Q : Quelle est la cause la plus fréquente de détachement de soudure lors du soudage par projection d’écrous ?
R : Les causes courantes incluent un faible courant de soudage, une force d'électrode inappropriée, un temps de soudage court, une mauvaise qualité de projection des écrous, de l'huile ou de l'oxyde de surface et un positionnement imprécis des fixations. Vérifiez le matériau, les électrodes et l'outillage avant d'ajuster les paramètres.
Q : L’éclatement de la soudure est-il toujours causé par un courant excessif ?
R : Un courant excessif est une cause fréquente, mais ce n’est pas la seule. Une basse pression, un temps de compression court, un mauvais suivi de la tête de soudage-, des espaces entre les pièces et un mauvais refroidissement peuvent également provoquer des éclats et des éclaboussures.
Q : Pourquoi l'acier galvanisé crée-t-il davantage de projections lors du soudage par projection d'écrous ?
R : Le revêtement de zinc affecte la résistance de contact et la répartition de la chaleur. Lorsqu'il est chauffé, le revêtement peut également augmenter les projections. Un contrôle de force stable, des électrodes appropriées et des paramètres de soudage à double-impulsion peuvent aider à améliorer le résultat.
Q : Une machine de soudage par points MFDC est-elle adaptée au soudage par projection d'écrous ?
R : Oui. Une machine de soudage par points MFDC fournit une sortie de courant stable et convient au soudage par projection d'écrous, au soudage par projection et au soudage par lots de pièces métalliques. La puissance de la machine, le contrôle de la force, la conception des électrodes et le montage doivent correspondre à la pièce réelle.
Q : Comment puis-je vérifier si la soudure de l'écrou est acceptable ?
R : Ne vous fiez pas uniquement à l’apparence. Utilisez les tests de couple, les tests de traction, les tests destructifs, l'inspection des filetages et les tests de soudage continus, en particulier pour les pièces automobiles et les composants structurels.
Q : Dois-je demander un échantillon de soudage avant d’acheter une machine à souder par projection d’écrous ?
R : Oui. Fournissez de vrais écrous, pièces de tôlerie, dessins et normes de test. Un échantillon de soudage permet de confirmer la résistance de la soudure, les projections, l'indentation, l'état du filetage et le temps de cycle avant la commande de la machine.
Conclusion
Le détachement de la soudure, les fissures et les éclaboussures lors du soudage par projection d'écrous ne sont généralement pas causés par un seul facteur. Le détachement est souvent lié à une chaleur insuffisante, à une force inappropriée, à une qualité de projection instable, à une contamination de la surface ou à un mauvais positionnement du luminaire. Les éclatements et les projections sont souvent liés à un courant excessif, à une faible force, à un temps de compression court, à un mauvais refroidissement, à un mauvais suivi-ou à des espaces entre les pièces.
Pour les acheteurs qui choisissent une machine de soudage par points, la clé n’est pas seulement la puissance de la machine. La machine doit correspondre à la taille des écrous, à l’épaisseur de la tôle, au revêtement de surface, aux normes de qualité et au cycle de production.
Une machine de soudage par points MFDC appropriée pour le soudage par projection d'écrous doit fournir une sortie de courant stable, un contrôle de force fiable, une conception d'électrode et de positionnement appropriée, un refroidissement suffisant et des résultats de soudage d'échantillons vérifiés.
Si vous êtes confronté à un détachement de soudure d'écrou, à des éclaboussures, à un éclatement, à une contamination de filetage ou à une résistance de soudure instable, vous pouvez envoyer à Haifei la taille de l'écrou, l'épaisseur de la tôle, la surface du matériau, les dessins, la capacité de production et les exigences de test. Haifei peut vous aider à évaluer une machine de soudage par points, un système de soudage par projection d'écrous ou un poste de travail d'automatisation de soudage personnalisé adapté à vos besoins de production.
 À propos de l'auteur
Kathy|Haifei Welding Solutions Ingénieur vendeur
Kathy se concentre sur les machines de soudage par résistance, les équipements de soudage par diffusion, les solutions de soudage de barres omnibus et les systèmes d'automatisation du soudage personnalisés. Elle travaille avec des clients dans les domaines des énergies nouvelles, des composants automobiles, des jeux de barres électriques, de l'électricité basse tension, de la fabrication de matériel et des projets d'assemblage de métaux de précision.
Forte d'une expérience pratique dans la communication avec les clients, la coordination d'échantillons de soudage, la sélection d'équipements et l'analyse des exigences du projet, Kathy partage des informations-axées sur les applications pour aider les acheteurs à mieux comprendre la sélection du processus de soudage, la configuration des machines et les solutions d'automatisation personnalisées pour la production industrielle.