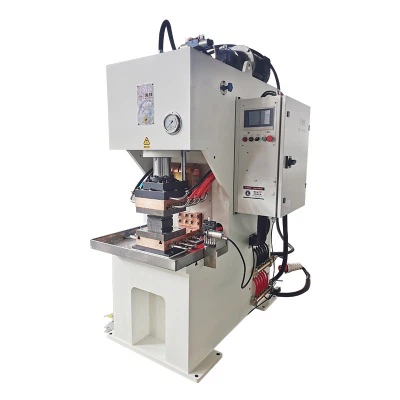
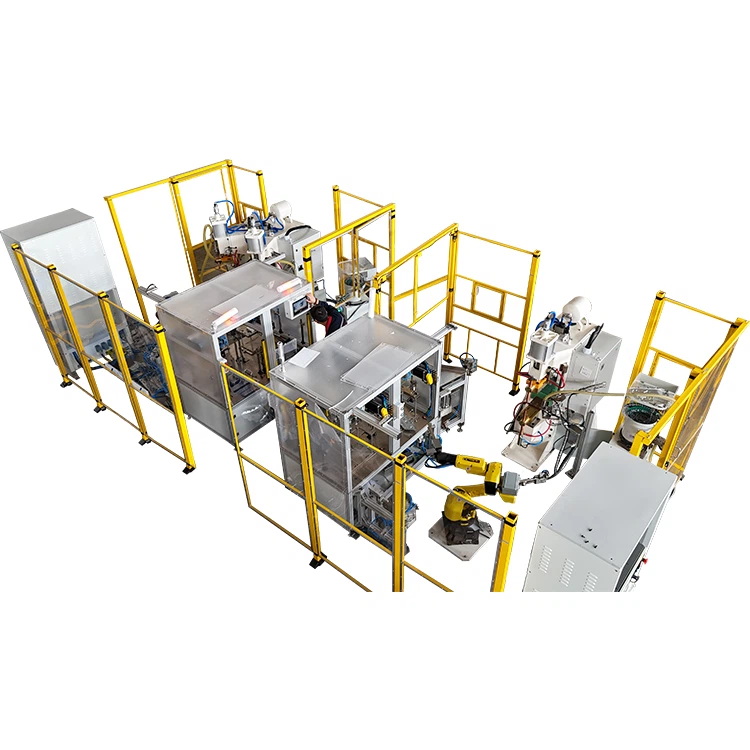
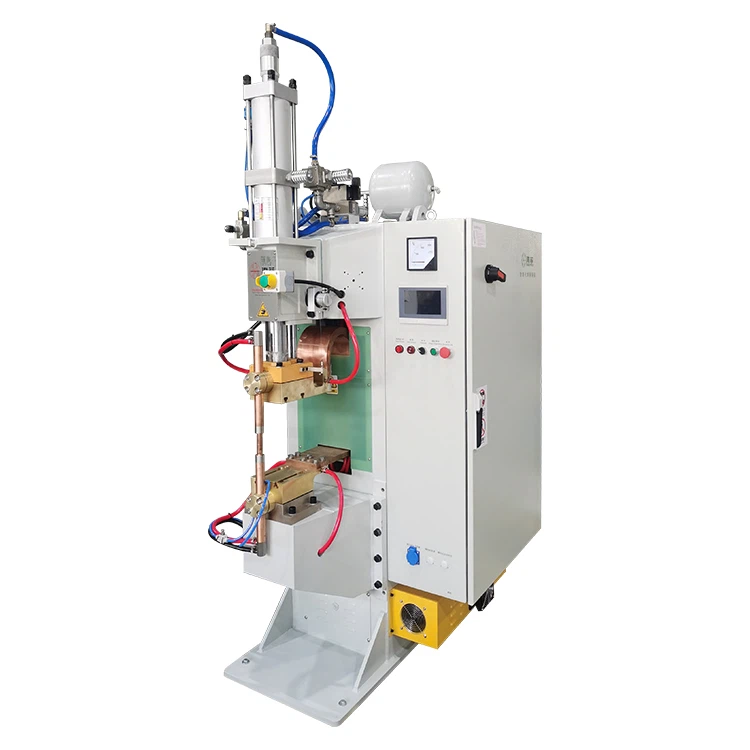
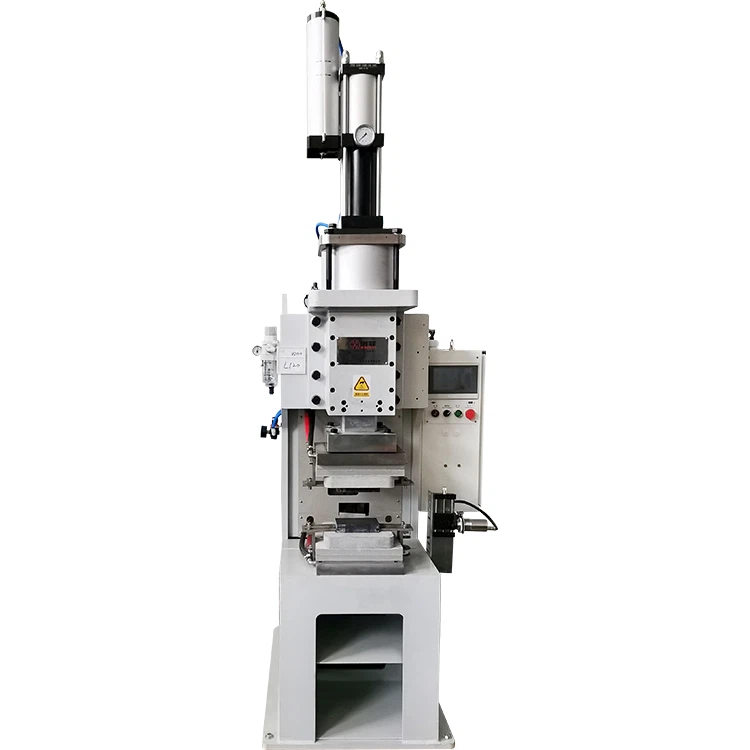
Dans le paysage manufacturier moderne-couvrant la carrosserie automobile-en-blanc (BIW), les plateaux de batterie de véhicules à énergie nouvelle (NEV), les-boîtiers d'appareils haut de gamme et les structures aérospatiales-le soudage par points par résistance (RSW) reste un processus fondamental. Cependant, les responsables de production sont souvent confrontés à un paradoxe frustrant : malgré une optimisation exhaustive des paramètres de pression, de courant et de synchronisation, la qualité des soudures continue de fluctuer. Des problèmes courants tels que des diamètres de pépites incohérents, une expulsion excessive (éclaboussures) et des soudures à froid fréquentes ou des « soufflages » dans l'acier à haute résistance- persistent.
Alors que le personnel du site blâme souvent les contaminants de surface ou les déviations des fixations, la cause première de l'instabilité réside généralement dans la « boîte noire » de l'équipement : la source d'alimentation de soudage. Dans le contexte d'une machine de soudage par points moderne, la sélection d'une source d'alimentation revient en fait à choisir un mode de sortie de courant. Ce guide explore les différences fondamentales entre les systèmes à courant continu moyenne fréquence (MFDC) et les systèmes traditionnels à courant alternatif (AC) pour vous aider à prendre une décision d'achat éclairée.

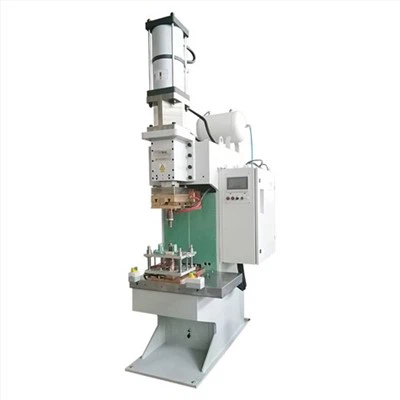
La physique de base : pourquoi la forme d'onde du courant est la « bouée de sauvetage » de la qualité des soudures
Pour comprendre pourquoi les types de sources d'énergie dictent les résultats, nous devons revisiter la loi fondamentale du soudage par résistance, la loi de Joule :
Q = I² × R × t
Dans cette équation, Q représente la chaleur générée, I est le courant de soudage, R est la résistance totale du circuit (y compris la résistance de contact) et est la durée du flux de courant.
Mathématiquement, le courant I affecte l'apport de chaleur par son carré. Par conséquent, même une fluctuation ou une latence mineure dans la forme d’onde actuelle est amplifiée géométriquement dans la formation finale de la pépite. Si la sortie de courant est instable, l’apport de chaleur devient imprévisible, quelle que soit la précision de la pression de l’électrode. C'est la base physique de l'écrasante supériorité des sources d'alimentation MFDC par rapport aux unités CA traditionnelles.
Disparités de forme d'onde : continuité ou intermittence
Les défauts naturels de la sortie CA 50/60 Hz
Les soudeurs par points AC traditionnels s'appuient sur une onde sinusoïdale standard. Cette forme d'onde subit un "passage par zéro-" 100 à 120 fois par seconde. Chaque fois que le courant passe par zéro, l’apport d’énergie s’arrête effectivement. Ce chauffage intermittent entraîne :
- Dissipation thermique et fluctuation :Le métal dans la zone de soudure subit de brèves phases de refroidissement à chaque passage par zéro-, entraînant une croissance discontinue de pépites et des structures de grains potentiellement grossiers.
- Pression de courant de pointe élevée :Pour compenser la perte d'énergie lors des passages à zéro-, les soudeurs AC doivent produire des courants de crête plus élevés. Ces impulsions violentes sont la première cause d'expulsion, notamment dans les aciers revêtus (comme les tôles galvanisées), qui endommagent l'état de surface et accélèrent l'usure des électrodes.
L'avantage de stabilité de la sortie MFDC
Les soudeurs MFDC utilisent la technologie de l'onduleur pour redresser le courant alternatif triphasé-en un courant haute-fréquence (1 000 Hz à 4 000 Hz), qui est ensuite transformé et redressé en une sortie CC fluide. Les principaux avantages comprennent :
- Apport d’énergie continu :La sortie CC est une ligne presque plate sans passage par zéro-. La chaleur s'accumule uniformément dans la zone de soudure. Les données montrent que l'efficacité thermique du MFDC est environ 20 % supérieure à celle du courant alternatif dans des conditions identiques.
- Facteur d'ondulation très-faible :Les systèmes MFDC maintiennent généralement une ondulation de courant inférieure à 5 %. Cette stabilité extrême permet une formation de pépites hautement contrôlée. Lors du soudage d'acier galvanisé de 1,2 mm, l'écart type du diamètre de la pépite peut être maintenu à ± 0,15 mm, contre ± 0,40 mm pour les soudeurs AC.
Réponse en milliseconde : la clé du succès avec les matériaux avancés
La fabrication moderne utilise des aciers avancés à haute résistance-(AHSS, tels que DP980, QP1180) et des alliages d'aluminium. Ces matériaux exigent une précision chirurgicale dans l’apport de chaleur.
L'importance du temps de montée rapide
La vitesse à laquelle le courant atteint sa valeur définie (Rise Time) est critique. Les sources d'alimentation à onduleur MFDC répondent en 1 ms environ, alors que les systèmes AC nécessitent 10 ms à 20 ms. Une réponse rapide permet au courant de pénétrer instantanément dans les oxydes ou les revêtements de surface, établissant ainsi un chemin conducteur stable et empêchant la formation d'arcs ou l'expulsion au début de la soudure.
Rétroaction en boucle fermée-de haute précision-
Les contrôleurs MFDC modernes disposent de fréquences d'échantillonnage élevées qui surveillent les changements de résistance du circuit en temps réel-et compensent les écarts de courant en quelques millisecondes. Cet « ajustement dynamique » est essentiel pour les matériaux à haute -conductivité comme l'aluminium. Les fournisseurs automobiles de niveau -1 ont signalé que le passage au MFDC pour les lignes d'acier à haute résistance a amélioré leur CPK (indice de capacité de processus) de 0,88 à 1,75, faisant passer le processus dans un état de stabilité « Six Sigma ».
Impact économique : économiser plus que de l'électricité
De nombreux acheteurs sont dissuadés par le coût initial plus élevé des équipements MFDC. Cependant, une analyse du coût total de possession (TCO) révèle des avantages économiques supérieurs à long terme.
Économies d'énergie importantes
Étant donné que les transformateurs MFDC fonctionnent à hautes fréquences, la perte magnétique est minime et les unités mesurent entre 1/3 et 1/5 de la taille des transformateurs CA.
- Comparaison d'efficacité :Les soudeurs AC fonctionnent avec une efficacité de 50 à 60 %, tandis que les systèmes MFDC atteignent 85 à 90 %.
- Réduction des coûts :Pour une ligne de production de 20 soudeurs, les économies d’énergie peuvent s’élever à des dizaines de milliers de dollars par an.
Durée de vie des électrodes doublée
L'expulsion est le « tueur » des électrodes. La chaleur douce et concentrée du MFDC réduit l’érosion thermique et l’usure mécanique des capuchons d’électrodes.
- Résultats sur le terrain :Dans les applications en acier galvanisé, les soudeurs AC nécessitent généralement un dressage d'électrodes tous les 500 à 800 points. Avec MFDC, les intervalles de dressage peuvent être étendus jusqu'à 2 000 à 3 000 points, réduisant ainsi considérablement les coûts des consommables et les temps d'arrêt.
Digitalisation et intégration de l’Industrie 4.0
À l’ère du Smart Manufacturing, une machine à souder n’est plus un outil autonome mais un nœud de collecte de données.
Transparence et traçabilité des données
Les contrôleurs MFDC peuvent enregistrer les courbes de courant, de tension, de pression et d'énergie pour chaque soudure. Ces données sont transmises via Ethernet aux MES (Manufacturing Execution Systems). Si un problème de qualité survient, les responsables peuvent extraire le profil énergétique exact de ce lot spécifique, éliminant ainsi les incertitudes lors de l'analyse des causes profondes.
Stockage intelligent des paramètres
Les systèmes modernes prennent en charge des centaines de « programmes de soudage ». Passer d'une épaisseur ou d'un type de matériau à un autre est une opération-en une seule touche, ce qui est vital pour la production à haut-mélange et à faible-volume et pour les cellules robotisées.
Guide d'approvisionnement : quelle machine de soudage par points vous convient ?
Scénarios où le MFDC est obligatoire :
- Sécurité-Pièces automobiles critiques : structures BIW, poutres de collision et boîtiers de batterie.
- Matériaux sensibles : aluminium, alliages de cuivre, acier inoxydable et tôles galvanisées.
- Acier à haute résistance-(AHSS) : pour les aciers supérieurs à 590 MPa, le MFDC est le seul choix pour une pénétration constante.
- Lignes robotiques automatisées : La nature légère des transformateurs MFDC améliore l'accélération du robot et réduit les temps de cycle.
Scénarios où la climatisation peut suffire :
- Composants structurels simples : clôtures en acier à faible-carbone ou supports de base.
- Réparation à basse fréquence : ateliers de maintenance où une certification de sécurité-n'est pas requise.
- Contraintes budgétaires extrêmes : lors du soudage d’acier au carbone simple et épais en faibles volumes.
« Gold Standards » professionnels pour la sélection
Lors de l'évaluation d'unMachine de soudage par points, regardez au-delà du prix et vérifiez ces spécifications techniques :
- Précision du contrôle actuel :Les équipements-de haut niveau doivent offrir une précision de ± 1 %.
- Conception du système de refroidissement :Assurez-vous que le transformateur et les modules SCR disposent de circuits de refroidissement indépendants pour éviter les arrêts thermiques lors de cycles de service - élevés.
- Intuition logicielle :L'interface prend-elle en charge l'-affichage de la forme d'onde en temps réel et la prise en charge multi-langue ?
- Expertise technique du fournisseur :Choisissez des fournisseurs qui fournissent des services de tests de soudabilité et qui ont fait leurs preuves dans les secteurs de l’automobile ou des batteries.
Conclusion : choisir la bonne source d'alimentation est la première étape vers la stabilité
En soudage par résistance, la stabilité vient d’un contrôle absolu du processus physique. La technologie MFDC représente un passage du réglage des paramètres "essais-et-erreurs" à une cohérence "pilotée par l'équipement-". Bien que l'investissement initial soit plus élevé, le retour sur investissement fourni par des rendements plus élevés, des factures d'énergie réduites et un contrôle qualité basé sur les données-en fait le choix définitif pour une fabrication compétitive.
Avant de passer plus de temps à peaufiner les paramètres pour réparer des soudures instables, demandez-vous : ma source d'alimentation est-elle la bonne pour le travail ?