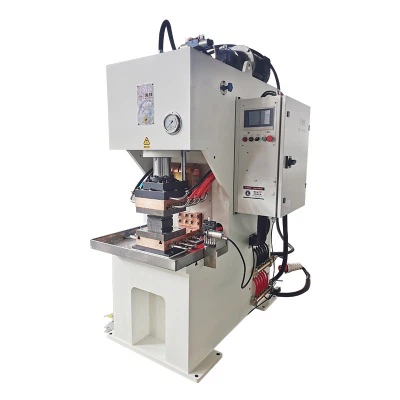
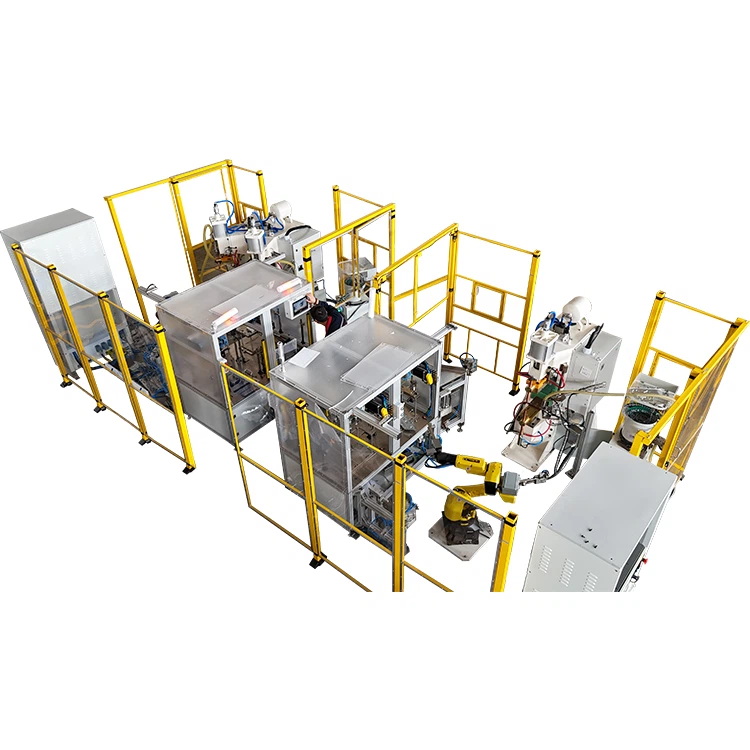
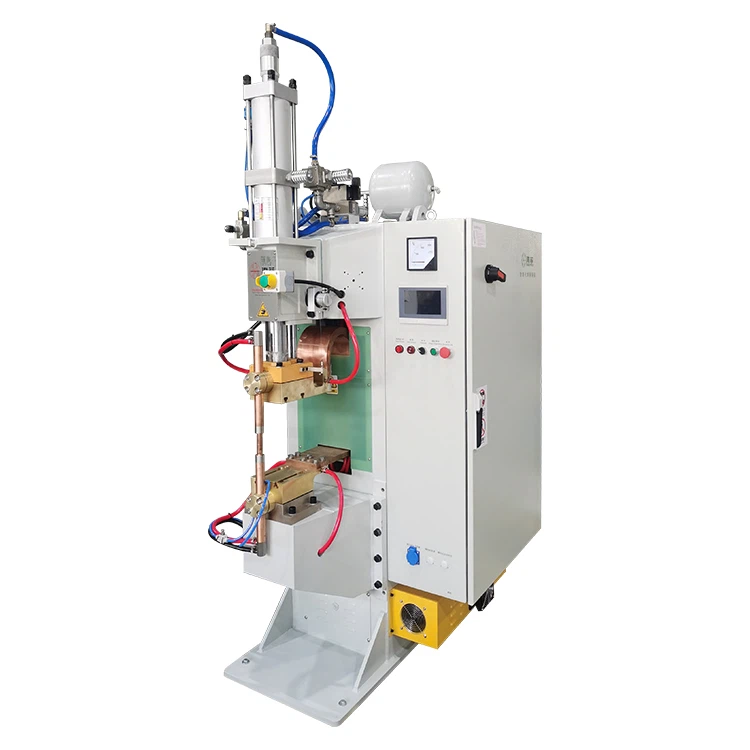
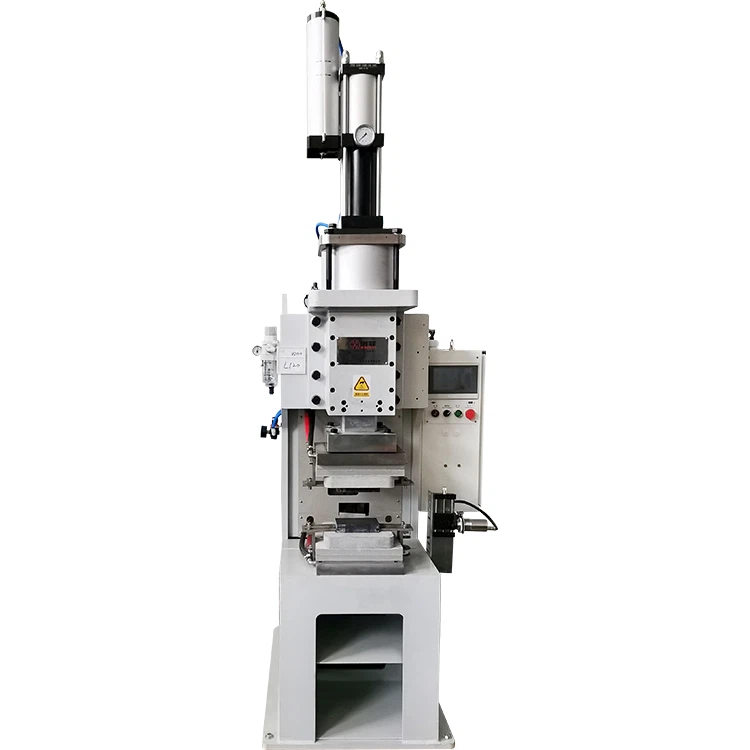
Dans la fabrication industrielle, lemachine à souder par points(en particulier les inverseurs à moyenne-fréquence) est largement utilisé pour son efficacité et sa qualité de soudure stable. Cependant, de nombreux opérateurs se demandent encore : quels paramètres déterminent réellement les performances de soudage ? Cet article détaille les trois conditions de soudage essentielles pour une machine de soudage par points et propose des conseils pratiques pour un contrôle précis.
Courant de soudage : le cœur de l’apport énergétique
Le courant de soudage est la principale source de chaleur dans une machine à souder par points. Les onduleurs à moyenne-fréquence convertissent l'alimentation standard en courant continu à haute-fréquence (supérieure à 1 000 Hz), fournissant ainsi une énergie concentrée avec une efficacité thermique jusqu'à 30 % supérieure. Cela les rend idéaux pour les matériaux à haute conductivité thermique, tels que les alliages d'aluminium.
Conseils clés :
Faites correspondre le courant au type de matériau : augmentez le courant pour l'acier inoxydable, réduisez-le pour les tôles fines afin d'éviter les brûlures.
Utilisez un contrôle dynamique du courant : les profils de courant progressifs ou croissants minimisent les projections dans des applications telles que le soudage par projection.
Temps de soudage : équilibrer l’accumulation de chaleur
Le temps de soudage affecte directement la répartition de la chaleur. Grâce à des temps de réponse rapides (en millisecondes), des fréquences moyennes-machines à souder par pointspeut raccourcir les cycles de soudage de 30 à 50 % par rapport aux soudeuses AC conventionnelles. Par exemple, l’assemblage automobile ne nécessite souvent que 1 à 2 secondes par emplacement.
Conseils clés :
Coordonner le temps avec le courant : un courant faible peut nécessiter plus de temps, mais une durée excessive propage la chaleur et provoque une déformation.
Cycles courts pour les matériaux conducteurs : Pour l'aluminium, maintenir le temps de soudage en dessous de 2 secondes pour réduire les pertes de chaleur.
Pression des électrodes : assurer le contact et le forgeage
La pression de l'électrode garantit un contact constant et facilite le forgeage du pépite de soudure pendant le refroidissement. Une machine de soudage par points typique fonctionne entre 0,2 et 0,6 MPa, réglable via des systèmes pneumatiques ou servo.
Conseils clés :
Ajustez la pression en fonction de l'épaisseur de la feuille : utilisez 0,2 à 0,3 MPa pour les feuilles minces afin d'éviter toute indentation ; 0,4 à 0,6 MPa pour les matériaux plus épais.
Appliquez une pré-pression et une post-forge : la pré-pression réduit la résistance de contact, tandis que la pression finale renforce la pépite et élimine les vides.
Synergie des trois paramètres
Un soudage optimal nécessite d’équilibrer les trois paramètres :
Actuel et heure :Un courant élevé nécessite un temps plus court pour éviter les éclaboussures ; un courant faible nécessite plus de temps mais risque de distorsion.
Pression et courant :Une pression excessive réduit la densité de courant, provoquant des soudures faibles ; une pression insuffisante peut entraîner une mauvaise fusion.
Recommandations pratiques :
Testez et ajustez : commencez par les paramètres de base en fonction du type et de l'épaisseur du matériau. Inspectez les soudures d’essai pour détecter toute éclaboussure ou indentation, puis affinez.
Utilisez des commandes numériques : les machines de soudage par points modernes dotées de systèmes PLC permettent de stocker et de répéter des ensembles de paramètres optimaux pour plus de cohérence.
Conclusion
Les trois paramètres principaux-le courant de soudage, la durée et la pression de l'électrode-déterminent les performances de tout machine à souder par points. En maîtrisant leur interaction, les fabricants peuvent réaliser des soudures solides et propres avec une consommation d'énergie et un coût opérationnel minimes. Dans le paysage de la fabrication intelligente d'aujourd'hui, il est essentiel de tirer parti d'une machine de soudage par points bien contrôlée-avec des réglages précis pour conserver un avantage concurrentiel.