Pourquoi l'aluminium moulé sous pression-est-il difficile à souder par points ?
L'aluminium moulé sous pression-(et les alliages d'aluminium) est largement utilisé dans les applications automobiles, électroniques, électroménagers et structurelles grâce à son excellent rapport résistance-/-poids, résistance à la corrosion et conductivité thermique.
Cependant, ces mêmes caractéristiques rendent l'aluminium moulé sous pression beaucoup plus difficile à souder par points que l'acier ou l'acier inoxydable. Les principaux défis comprennent :
- Conductivité thermique élevée– la chaleur se disperse rapidement et ne peut pas se concentrer dans la zone de soudure.
- Faible résistance électrique– nécessite des courants de soudage nettement plus élevés.
- Formation rapide d'oxyde– l'oxyde d'aluminium est électriquement isolant et empêche un flux de courant stable.
- Faible température de fusion et dilatation thermique élevée– augmente le risque de collage des électrodes, de déformation et de formation incohérente de pépites.


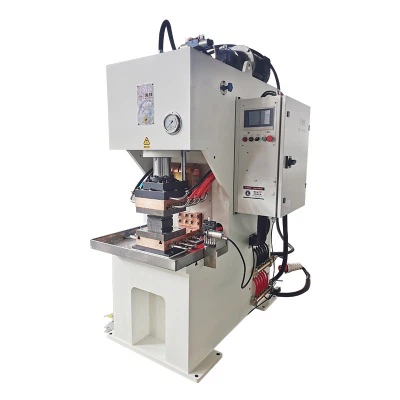
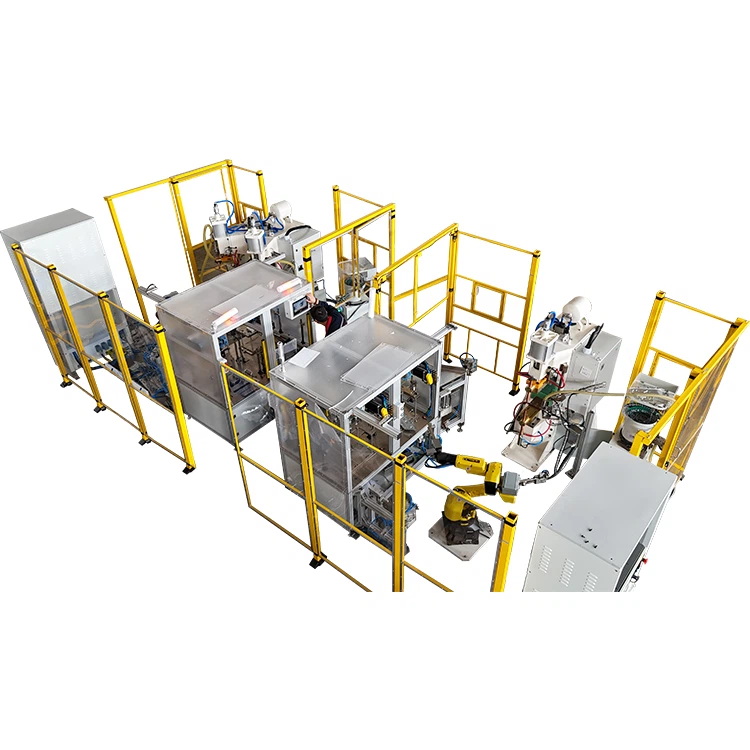
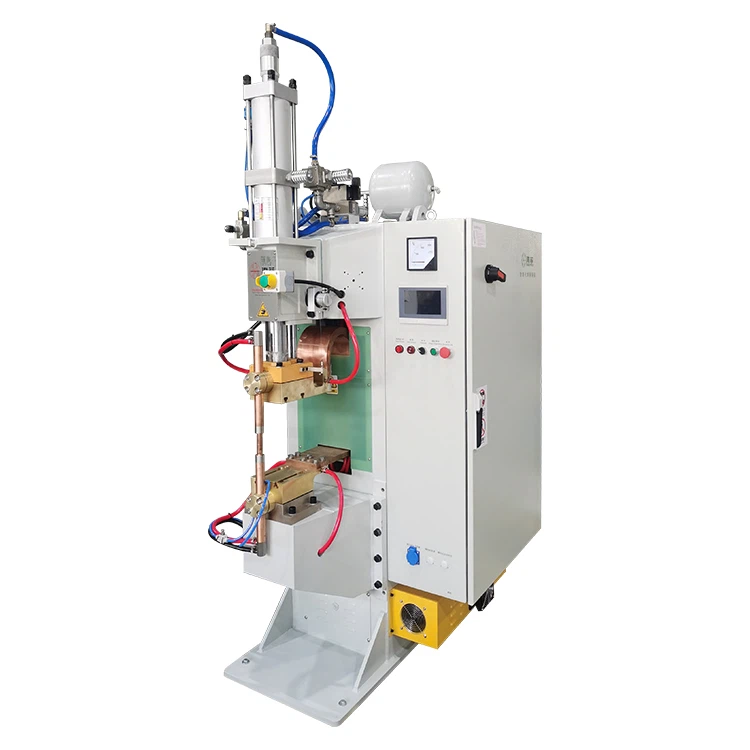
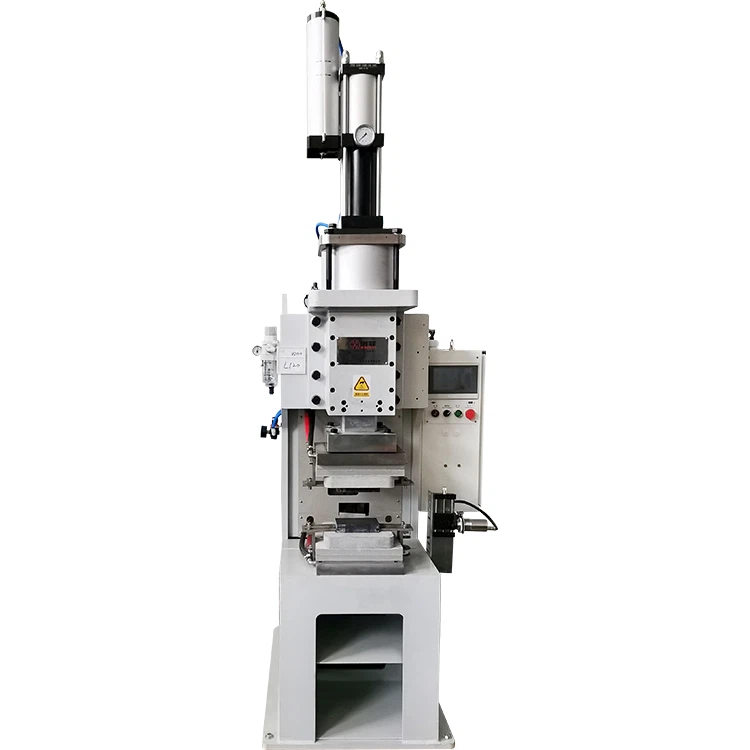
Par conséquent, pour réaliser des soudures par points solides et stables sur-aluminium moulé sous pression, il faut un équipement spécifiquement optimisé pour l'aluminium.soudage par résistance.
Exigences en matière d'équipement de base
1. Matériau et géométrie des électrodes
- Matériau de l'électrode
- Utilisez des alliages de cuivre à haute-conductivité et à haute-conductivité thermique-recommandés par RWMA.
- Pour le soudage de l'aluminium,RWMA Classe 1les alliages sont généralement préférés en raison de leur excellente conductivité.
- Géométrie de la face de l'électrode
- Électrode à rayon / bombée: aide à briser le film d'oxyde et à concentrer la densité de courant.
- Électrode plate: convient lorsque le marquage de surface doit être minimisé ou lors du soudage sur des zones de contact plus grandes.
- Pansement d'électrode
- Le soudage de l’aluminium provoque une contamination rapide des électrodes et une déformation de leur forme. Un dressage régulier des électrodes-toutes les centaines de soudures-est obligatoire.
- De nombreux soudeurs-spécialisés dans l'aluminium incluentsystèmes automatiques de dressage d'électrodes.
2. Système de refroidissement et gestion thermique
Le soudage par points de l'aluminium impose des charges thermiques extrêmement élevées aux électrodes.
- Les électrodes-refroidies à l'eau sont obligatoires.
- Débit d’eau typique recommandé :0,5 à 1,5 gal/min (2 à 6 L/min).
- Surveillez la température et la pression de l’eau pour maintenir la température de l’électrode stable.
- Dans les environnements froids, assurez-vousprotection antigel-et un drainage adéquat du système pour éviter les dommages.
Un système de refroidissement efficace prolonge considérablement la durée de vie des électrodes et améliore la cohérence des soudures.
Paramètres de soudage et contrôle du processus
Le soudage par points de l'aluminium-de haute qualité dépend non seulement d'un équipement approprié, mais également d'un contrôle précis des paramètres.
Les paramètres clés comprennent :
- Courant de soudage
- L'aluminium nécessite un courant beaucoup plus élevé que l'acier.
- Pour une tôle d'aluminium d'environ 1,2 mm, les recommandations typiques atteignent :22 000 à 28 000 A (22 à 28 kA).
- Force de l'électrode
- Doit assurer un contact stable et éliminer les couches d'air/oxyde sans déformer la pièce.
- La force idéale varie selon l'épaisseur et la géométrie et doit être affinée-.
- Temps de soudage
- Utilisertemps de soudage très courtsen raison de la dissipation rapide de la chaleur de l'aluminium.
- Généralement seulement quelques dizaines de millisecondes (ms) ou quelques cycles.
- Temps de compression et temps de maintien
- Temps de compression: serre les pièces avant que le courant ne circule, aidant ainsi à briser le film d'oxyde.
- Temps de maintien: maintient la pression après l'arrêt du courant jusqu'à ce que la pépite se solidifie, garantissant ainsi la solidité de la soudure.
- Soudage multi-impulsions/multi-étapes
- Pour l'aluminium moulé sous pression épais, complexe ou de haute -dureté-, un processus en plusieurs-étapes (pré-chauffage → soudure principale → forge) améliore la qualité des pépites et réduit les défauts.
Il est fortement recommandé d'établir uncalendrier de soudagepour chaque matériau, épaisseur et configuration d'outillage.
Normes et conformité
Pour le soudage par points par résistance de l’aluminium, la norme industrielle est la suivante :ISO 18595 :2021 - Soudage par points par résistance de l'aluminium et de l'aluminium Alliages
Applicable aux tôles d'aluminium, aux extrusions et aux pièces moulées de 0,6 à 6 mm (y compris l'aluminium moulé sous pression).
Points clés :
- Recommande des électrodes en alliage de cuivre telles que la norme ISO 5182 classe A2/2.
- S'applique aux soudeurs d'établi, aux pistolets de soudage, aux systèmes robotiques et aux systèmes multi-points.
- Spécifie les méthodes de test pour la taille, la résistance et la qualité des soudures.
- L'utilisation d'équipements conformes à la norme ISO- facilite l'obtention d'une production stable et le respect des exigences de contrôle qualité.
Exigences de maintenance, de sécurité et d’environnement
1. Entretien des électrodes
Étant donné que l'aluminium contamine et déforme rapidement les électrodes, le dressage ou le réaffûtage doivent être effectués à intervalles fixes (par exemple, toutes les 500 à 1 000 soudures).
2. Surveillance du système de refroidissement
Moniteur:
- Débit
- Température de l'eau
- Pression de l'eau
- Évitez la surchauffe, l’accumulation de tartre ou les dommages causés par le gel.
3. Contrôles de sécurité et environnementaux
- Utiliser une extraction de fumée appropriée pour les oxydes métalliques.
- Assurez une mise à la terre électrique appropriée et une alimentation triphasée-stable.
- Évitez les fluctuations de tension, qui affectent considérablement la cohérence de la soudure.
4. Enregistrements de qualité et traçabilité
Tenir des journaux pour :
- Paramètres de soudage
- Entretien des électrodes
- État du système de refroidissement
- Résultats des tests de soudure (tests de traction, de pelage ou destructifs)
Ceci est essentiel pour une production de masse stable.
5. Spécifications techniques recommandées (référence)
| Article | Exigence typique |
|---|---|
| Matériau de l'électrode | Alliage de cuivre (RWMA Classe 1 / ISO 5182 A2/2) |
| Forme de l'électrode | Rayon (dôme) ou face plate |
| Refroidissement | Refroidi à l'eau- |
| Débit d'eau | 0,5 à 1,5 gal/min (2 à 6 L/min) |
| Température de l'eau de refroidissement | 5 à 30 degrés |
| Courant de soudage | 22 à 28 kA pour l'aluminium de ~1,2 mm |
| Temps de soudure | Des dizaines de ms / quelques cycles |
| Force de l'électrode | Déterminé par l'épaisseur et la géométrie de la pièce |
| Presser / Maintenir | Suffisant pour enlever le film d'oxyde et permettre la solidification |
Conclusion
Le soudage par points de l'aluminium moulé sous pression-est beaucoup plus complexe que le soudage de l'acier. Le succès nécessite :
- Électrodes spécialisées
- Systèmes de refroidissement et de maintenance à eau performante
- Contrôle précis des paramètres
- Conformité à la norme ISO 18595
- Gestion continue de la qualité
Ce n'est qu'en combinant les bons équipements, le contrôle des processus et la maintenance que les fabricants peuvent obtenir des soudures solides et reproductibles sur de l'aluminium moulé sous pression-, en particulier dans les-industries aux exigences élevées comme l'automobile et l'électronique.