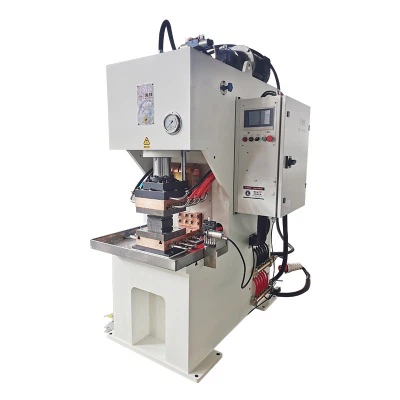
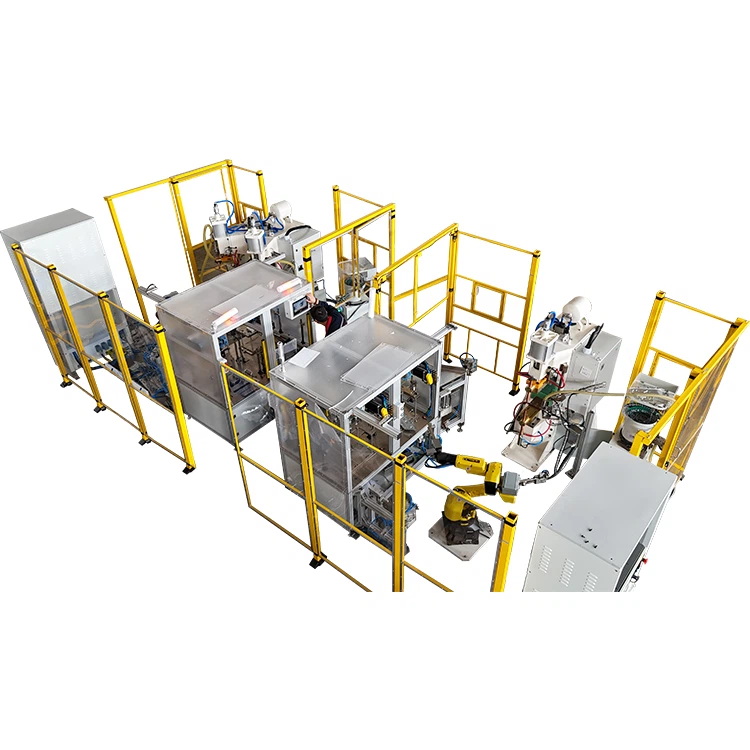
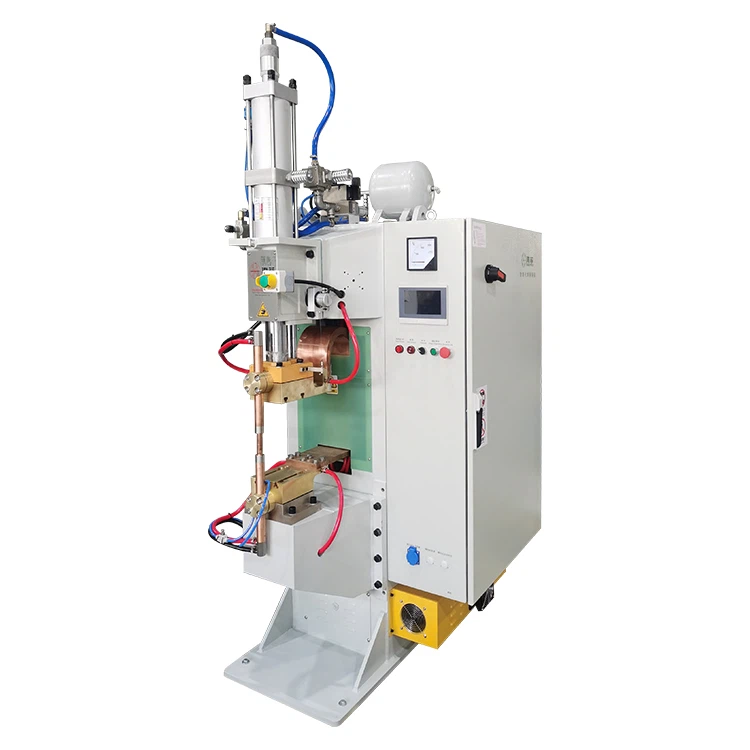
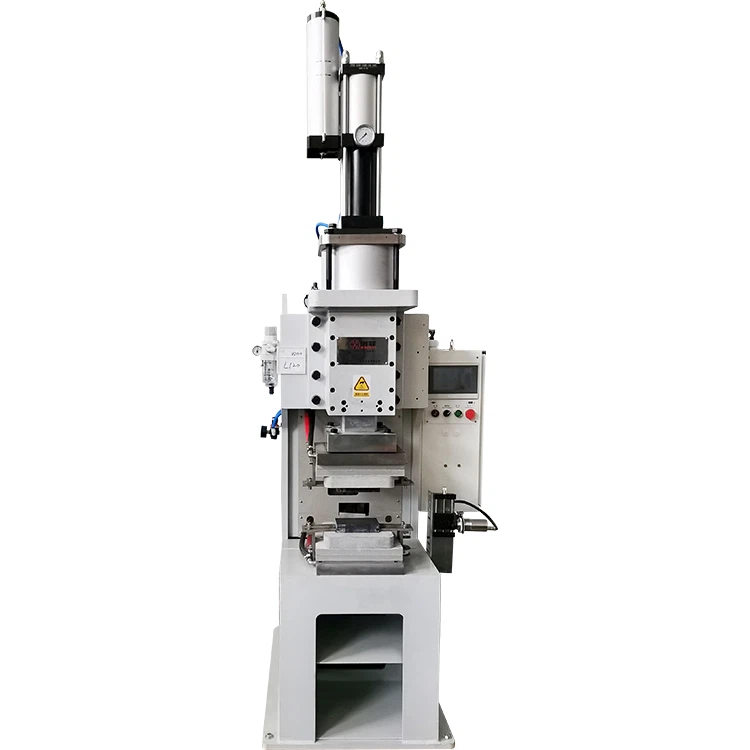
A machine de soudage par résistancerelie les pièces métalliques en faisant passer un courant électrique contrôlé à travers le joint tandis que les électrodes appliquent une force. La résistance électrique génère une chaleur concentrée au niveau de l’interface de contact et la force appliquée aide à former et à consolider la soudure. En fonction de la conception du joint et de l'électrode, l'équipement peut effectuer un soudage par points, par projection, en continu ou bout à bout, normalement sans fil d'apport.
Ce procédé est largement utilisé dans la production industrielle car le cycle de soudage peut être répété dans des conditions contrôlées. Cependant, choisir une machine uniquement en fonction de la capacité du transformateur conduit souvent à de mauvais résultats. Le matériau, le revêtement, l'épaisseur, la conception des joints, l'accès aux électrodes, les critères d'acceptation des soudures et le rendement de la production doivent tous être examinés ensemble.


Qu’est-ce que le soudage par résistance ?
Le soudage par résistance est un groupe de processus d'assemblage qui utilisent une résistance électrique pour générer de la chaleur au niveau ou à proximité de l'interface entre des pièces métalliques. Les pièces sont maintenues ensemble par des électrodes ou des pinces tandis que le courant circule dans le circuit de soudage.
La relation de base est communément exprimée comme suit :
- Q=I²Rt
Où:
- Qest la chaleur générée.
- Iest le courant de soudage.
- Rest la résistance électrique dans le circuit et aux interfaces de contact.
- test le-temps d'écoulement actuel.
L'équation permet d'expliquer pourquoi le courant de soudage a un effet si important sur la génération de chaleur, mais il ne s'agit pas d'une formule complète de réglage de la machine-. La résistance change pendant la soudure et le résultat final est également affecté par la force de l'électrode, la zone de contact, la conductivité du matériau, le revêtement de surface, l'ajustement, le refroidissement et l'état de l'électrode.
La plupart des procédés de soudage par résistance conventionnels ne nécessitent pas de fil de soudage, de flux ou de gaz de protection. Cela ne veut pas dire que tous les métaux conducteurs sont faciles à souder. Le cuivre et l'aluminium, par exemple, conduisent rapidement la chaleur et l'électricité, de sorte que le joint, les électrodes, la source d'alimentation et le programme de soudage nécessitent une évaluation spécifique à l'application-.
Comment fonctionne une machine de soudage par résistance ?
Un cycle de soudage typique comprend le positionnement, la compression, le passage du courant, le maintien et le relâchement. Chaque étape a un effet direct sur la consistance de la soudure.
1. Les pièces sont positionnées
Les pièces sont placées entre les électrodes ou à l'intérieur d'un outillage dédié. Un bon positionnement permet de conserver l'emplacement de la soudure, le chevauchement et les conditions de contact reproductibles. Si un assemblage de tôle- présente un espace important ou se déplace pendant le cycle, l'augmentation du courant de soudage peut masquer temporairement le problème mais ne corrigera pas l'état du joint.
2. Les électrodes appliquent une force
Les électrodes se ferment et serrent les pièces avant que le courant ne soit appliqué. Cet intervalle est appelé temps de compression. La force requise dépend du matériau, de l'épaisseur, de la zone de joint, de la géométrie de projection et du procédé de soudage.
Une force insuffisante peut contribuer à la formation d’arcs ou à l’expulsion. Une force excessive peut réduire la résistance de contact ou déformer une projection avant que suffisamment de chaleur ne se soit développée. Le courant et la force doivent donc être définis selon un programme de soudage adapté.
3. Le courant passe à travers le joint
Le contrôleur envoie du courant à travers les électrodes et les pièces pendant une période définie. La chaleur se développe là où se concentre la résistance électrique. Lors du soudage par points, cela forme normalement un pépite de soudure localisé entre les tôles qui se chevauchent. En soudage par projection, une projection formée concentre le courant et la force en un point sélectionné.
4. La soudure se forme sous la chaleur et la pression
Le joint chauffé est contenu par la force de l’électrode. Le niveau de courant, le temps de soudage et la force doivent créer un joint solide sans éclaboussures excessives, sans indentation de surface ni endommagement du revêtement de la pièce.
5. Le joint est détenu avant la libération
Après l'arrêt du courant, les électrodes restent fermées pendant un court temps de maintien. Le joint refroidit et se consolide sous pression avant que la pièce ne soit libérée. Un relâchement trop précoce peut affecter le joint, en particulier lorsque la pièce ou le montage peut bouger alors que la soudure est encore chaude.
Principales parties d'une machine de soudage par résistance industrielle
Le châssis de la machine n'est qu'une partie du système de soudage. Une configuration de production fiable comprend normalement :
- Source d'alimentation et transformateur de soudage :fournit le courant requis selon le programme de soudage sélectionné.
- Contrôleur de soudure :gère le courant, le temps de soudage, le temps de compression, le temps de maintien et les séquences d'impulsions multiples si nécessaire.
- Système de force :applique la force de l'électrode par un vérin pneumatique, un servo-actionneur, un système hydraulique ou un autre mécanisme approprié.
- Électrodes et supports :conduire le courant, appliquer une force et définir la zone de contact à l'emplacement de la soudure.
- Fixation ou outillage :localise la pièce à usiner et prend en charge un chargement répétable.
- Circuit de refroidissement :élimine la chaleur du transformateur, des électrodes et des autres composants-refroidis à l'eau.
- Système de sécurité :peut inclure des dispositifs de protection, des verrouillages, des barrières immatérielles, des commandes à deux mains-et des arrêts d'urgence, en fonction de la structure de la machine.
- Équipement d'automatisation :peut inclure des alimentateurs, des robots, des unités de transfert, la détection de pièces, la surveillance des processus et le déchargement automatique.
Lors de la comparaison des offres, les acheteurs doivent examiner la configuration complète plutôt que de comparer uniquement les valeurs kVA.
Types de machines de soudage par résistance
La forme du joint est normalement le premier facteur utilisé pour affiner le type de machine.
| Type de machine | Comment se forme la soudure | Pièces typiques | Quand l’envisager |
| Machine à souder par points | Les électrodes opposées créent des pépites de soudure séparées | Supports, bornes, contacts et boîtiers en tôle- | L'assemblage nécessite des points de soudure individuels sur les pièces superposées |
| Machine à souder par projection | Une projection formée concentre le courant et la force | Écrous, boulons, goujons et saillies estampées | Une ou plusieurs soudures par projection reproductibles sont nécessaires |
| Machine à souder les joints | Les électrodes de roue rotative forment des pépites de soudure qui se chevauchent | Réservoirs de carburant, conteneurs, pièces cylindriques et canalisations sélectionnées | Le joint nécessite un joint continu ou résistant aux fuites- |
| Machine à souder bout à bout | Les pièces sont serrées et jointes à leurs extrémités | Fils, tiges, anneaux et profils sélectionnés | Les pièces nécessitent un joint-bout à bout- |
| Système automatisé de soudage par résistance | Un processus de soudage est combiné à une manipulation et un contrôle dédiés | Assemblages industriels-à grand volume | Le chargement, le positionnement, le soudage, le contrôle ou le déchargement doivent être automatisés |
Le soudage par points, par projection, par couture et bout à bout décrit comment le joint est réalisé. AC, MFDC et décharge de condensateur décrivent différentes approches pour fournir et contrôler l'énergie de soudage. Le fait de séparer ces deux classifications rend la comparaison des équipements beaucoup plus claire.
Comment choisir une machine de soudage par résistance
Les spécifications de machine les plus utiles commencent par la pièce à usiner. Avant de demander un devis, parcourez les points suivants.
Confirmez le matériau et le revêtement de surface
Énumérez le matériau de chaque pièce du joint, y compris le placage ou le revêtement. L'acier à faible-acier au carbone, l'acier inoxydable, l'acier galvanisé, l'acier à haute-acier à résistance, le cuivre et l'aluminium se comportent différemment lors du soudage par résistance.
L’état de la surface compte également. L'huile, l'oxyde, le placage incohérent et la contamination peuvent modifier la résistance de contact et raccourcir la durée de vie de l'électrode. Si les pièces de production sont revêtues, les tests sur échantillons doivent utiliser le même revêtement plutôt qu'un matériau de remplacement non revêtu.
Fournir l'épaisseur de chaque couche
Ne fournissez pas uniquement l’épaisseur combinée. Un joint constitué de deux tôles égales se comporte différemment d’un joint présentant un rapport d’épaisseur élevé. Le fournisseur a besoin de l'épaisseur et du matériau de chaque couche, ainsi que de l'ordre d'empilage prévu.
Définir l'emplacement du joint et de la soudure
Identifiez si le produit nécessite des points individuels, une soudure par projection, un joint continu ou un joint-de bout en bout-. Un dessin doit montrer les emplacements des soudures, les chevauchements, les projections, les coudes à proximité et les zones restreintes.
Vérifier l'accès aux électrodes
Les électrodes de soudage doivent atteindre le joint sans entrer en collision avec la pièce ou le luminaire. Les grands réservoirs, les sections fermées et les canaux profonds peuvent nécessiter des bras spéciaux, des électrodes décalées, des mandrins internes ou une séquence de soudage repensée.
Définir une exigence de qualité mesurable
Le « soudage fort » ne constitue pas une norme d'acceptation complète. Selon le produit, le besoin peut être exprimé comme suit :
- Résistance au pelage, au cisaillement ou à la traction
- Poussée d'écrou-ou valeur de couple
- Diamètre du pépite de soudure ou résultat de la section-
- Indentation de surface maximale autorisée
- Résistance électrique après soudage
- Test d'étanchéité à l'air ou à l'eau
- Tolérance dimensionnelle après soudage
La méthode de test doit être convenue avant la construction de la machine.
Calculer les besoins de production
Indiquez le rendement requis par heure ou par quart de travail, le nombre de soudures sur chaque pièce et la gamme de produits attendue. Expliquez également si le chargement est manuel, assisté ou automatique.
Pour les projets-à volume élevé, la durée du cycle inclut plus que la durée-de flux actuelle. Le chargement des pièces, le positionnement, la confirmation de sécurité, le mouvement des électrodes, le séquencement des soudures, l'inspection et le déchargement contribuent tous au taux de production réel.
Organiser un exemple de test de soudage
Un exemple de test utilisant du matériel représentatif de production-est l'une des étapes les plus utiles avant de passer commande. Le test peut aider à vérifier la soudabilité, l’apparence de la surface, l’accès aux électrodes et la méthode de test proposée. Cela donne également au constructeur de machines une meilleure base pour sélectionner la source d'alimentation, le transformateur, le système de force, les électrodes et le système de refroidissement.
Problèmes de soudage courants et que vérifier en premier
Les défauts de soudure sont rarement résolus en modifiant un réglage sans vérifier l'état de la pièce et de la machine.
| Problème | Causes possibles | Premiers contrôles |
|---|---|---|
| Soudure faible ou incohérente | Faible apport de chaleur, mauvais ajustement-, électrodes usées, positionnement instable ou variation du matériau | Inspectez les pièces et les électrodes, vérifiez l'alignement, puis examinez les enregistrements de courant et de temps. |
| Expulsion de métal ou éclaboussures importantes | Chaleur excessive, force insuffisante, écart entre les pièces ou timing incorrect | Vérifiez l'ajustement des pièces-, la force de l'électrode, le temps de compression et le programme de soudage. |
| Marques d'électrodes profondes | Chaleur ou force excessive, petite face d'électrode ou matériau mou | Inspecter la géométrie de l'électrode, la force et l'apport de chaleur |
| Le collage des électrodes | Échauffement excessif de la surface, absorption du revêtement, état inapproprié de l'électrode ou mauvais refroidissement | Dresser ou remplacer l'électrode et vérifier le débit de refroidissement et l'état de la surface |
| La position de la soudure varie | Fixation faible, problèmes de tolérance des pièces ou variation de charge de l'opérateur | Vérifiez les localisateurs, les pinces, les capteurs et la méthode de chargement |
| L'équipement surchauffe | Débit d'eau restreint, refroidissement sous-dimensionné ou cycle de service excessif | Vérifiez la température de l'eau, le débit, les tuyaux et le cycle de production réel |
Les changements de paramètres doivent être enregistrés. Si plusieurs paramètres sont modifiés en même temps, il devient difficile d’identifier ce qui a amélioré ou endommagé le processus.
FAQ
Q : Le soudage par résistance nécessite-t-il du fil d’apport ?
R : Les soudages par points, par projection et par couture conventionnels ne nécessitent normalement pas de fil d'apport. Le joint est formé grâce à un courant, une résistance électrique, un temps et une force de soudage contrôlés.
Q : Le soudage par points est-il la même chose que le soudage par résistance ?
R : Non. Le soudage par points est un type de soudage par résistance. Le soudage par résistance comprend également les procédés de soudage par projection, par soudure, bout à bout et par flash.
Q : Quels métaux une machine de soudage par résistance peut-elle assembler ?
R : L'acier à faible-carbone, l'acier inoxydable, l'acier revêtu et certains métaux non-ferreux peuvent être soudés par résistance. La soudabilité réelle dépend de la conductivité, des propriétés thermiques, du revêtement, de l'épaisseur, de la conception du joint et de la fenêtre de processus disponible.
Q : Le cuivre et l’aluminium peuvent-ils être soudés par résistance ?
R : Certains composants en cuivre et en aluminium peuvent être soudés par résistance, mais leur conductivité électrique et thermique élevée rend le développement de processus plus exigeant. La combinaison exacte de matériaux, l'épaisseur, l'état de surface et la conception des joints doivent être testés avant la sélection de l'équipement.
Q : Qu’est-ce qui détermine la capacité requise de la machine ?
R : L’épaisseur du matériau n’est qu’un élément d’entrée. Le courant de soudage, la force de l'électrode, la surface du joint, la profondeur de la gorge, le cycle de service, l'outillage, le refroidissement et le rendement de production affectent tous la configuration requise de la machine.
Q : Comment la qualité des soudures par résistance est-elle vérifiée ?
R : La méthode d’inspection doit correspondre à la fonction du produit. Les méthodes courantes incluent les tests de pelage, de cisaillement, de traction ou de couple, l'inspection des sections transversales, la mesure de la résistance électrique, les contrôles dimensionnels et les tests d'étanchéité.