Les alliages d'aluminium peuvent être assemblés par soudage par points par résistance, mais le programme de soudage et l'équipement ne peuvent pas être sélectionnés de la même manière que pour l'acier doux. L'aluminium conduit efficacement l'électricité et la chaleur, tandis que son oxyde de surface affecte la résistance de contact et l'uniformité des soudures.
Fiablesoudage par points d'aluminiumnécessite un courant suffisant délivré sur une durée de soudage contrôlée, une force d'électrode stable, un état de surface constant, un refroidissement efficace de l'électrode et une méthode d'inspection validée. La machine appropriée dépend de l'alliage, de l'épaisseur de chaque tôle, de la conception des joints, de la cadence de production et de la qualité de soudure requise.
Ce guide explique les principaux défis du soudage, compare les équipements MFDC et à décharge de condensateur-et montre ce que les fabricants doivent confirmer avant de sélectionner une machine de soudage par points pour l'aluminium.
Démonstration de soudage de plaques d'aluminium


Ce guide s'appuie sur des données sectorielles faisant autorité et sur une technologie avancée pour fournir une analyse approfondie-des types de machines de soudage par points adaptées aux tôles d'aluminium, ainsi que des recommandations pratiques de sélection.
Pourquoi le soudage par points de l’aluminium est plus difficile que celui de l’acier ?
Avant de discuter des types de soudeurs, nous devons comprendre les exigences uniques du soudage par points de l’aluminium. Comparé à l’acier ordinaire, l’aluminium présente trois caractéristiques distinctes qui nécessitent des équipements plus avancés :
- Conductivité thermique extrêmement élevée: La conductivité thermique de l'aluminium est environ trois fois supérieure à celle de l'acier. Cela signifie que la chaleur générée pendant le soudage se dissipe rapidement, ce qui rend difficile la formation d'un pépite de soudure stable en peu de temps. Par conséquent, le soudage de l'aluminium nécessite une densité de courant extrêmement élevée et un taux de libération d'énergie ultra-rapide.
- Faible résistivité électrique: L'aluminium a une faible résistivité électrique. Selon la loi de Joule ($Q=I^2Rt$), moins de chaleur est générée au même courant. Pour atteindre la température de fusion, le courant requis pour le soudage de l’aluminium est généralement deux à trois fois supérieur à celui nécessaire pour des tôles d’acier de même épaisseur.
- Couche d'oxyde tenace: Une couche dense et passive d'oxyde d'aluminium ($\\text{Al}_2\\text{O}_3$) se forme rapidement à la surface. Ce film d'oxyde a un point de fusion allant jusqu'à 2 050 degrés, alors que l'aluminium lui-même ne fond qu'à 660 degrés. La couche d'oxyde empêche non seulement un flux de courant stable, mais conduit également facilement à de fausses soudures et au collage des électrodes.
En raison de ces défis, les soudeurs par points traditionnels à courant alternatif (CA), avec leurs fluctuations de courant et leur apport de chaleur inégal, ont été largement remplacés par des technologies de soudage à courant continu (CC) plus avancées.
Quelle machine convient au soudage par points de l’aluminium ?
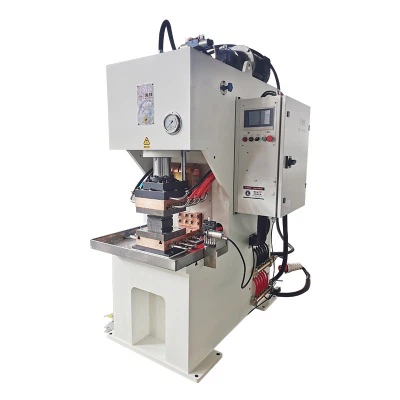
L'industrie reconnaît généralement trois principaux types d'équipements les mieux adaptés au soudage de l'aluminium : les soudeurs par points à courant continu à moyenne fréquence (MFDC), les soudeurs par points à décharge de condensateur (CD) et les systèmes robotiques intégrant ces technologies.
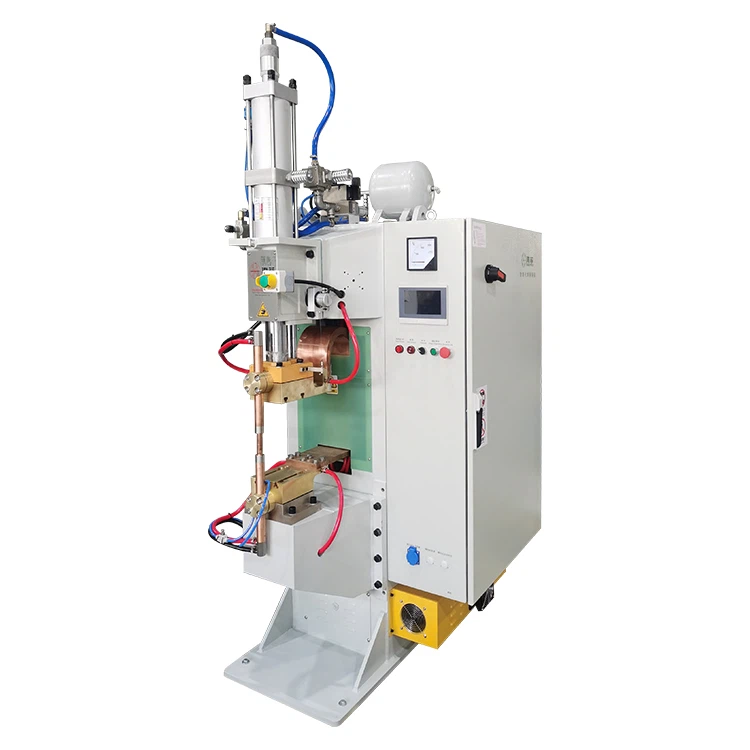
1. Soudage par points MFDC pour l'aluminium
Noyau technique : la soudeuse MFDC convertit l'alimentation CA à fréquence secteur (50/60 Hz) en CA moyenne fréquence (généralement 1 à 4 kHz), qui est ensuite abaissée par un transformateur et rectifiée pour produire une sortie CC stable.
Avantages et données clés :
- Élimine "l'effet peau": La sortie CC élimine complètement « l'effet peau » qui se produit avec le courant alternatif, permettant au courant de pénétrer uniformément dans le matériau. Cela surmonte efficacement le défi de la conductivité électrique élevée de l'aluminium, atteignant des densités de courant allant jusqu'à 150 A/mm².
- Réponse ultra-rapide et haute précision : Fonctionnant à haute fréquence, le système MFDC offre un temps de réponse ultra-rapide (généralement inférieur ou égal à 0,5 ms). Cela permet un contrôle précis du courant de soudage au niveau de la milliseconde-, ce qui est essentiel pour contrôler la taille des pépites de soudure en aluminium.
- Économies d'énergie importantes: Par rapport aux soudeuses AC traditionnelles, les machines MFDC peuvent économiser 30 à 50 % d'énergie par soudure, réduisant ainsi considérablement les coûts de production.
- Qualité de soudure stable: Grâce à un courant stable et un contrôle précis, le taux de qualification des soudures pour les soudeurs MFDC dans les applications en aluminium peut dépasser 99,5 %.
Meilleure application : les soudeurs par points MFDC sont la solution la plus largement utilisée et la plus efficace pour le soudage industriel de l'aluminium, en particulier pour les épaisseurs de tôle allant de 0,5 mm à 3 mm, telles que les plateaux de batterie EV, les composants structurels de carrosserie et les pièces aérospatiales.
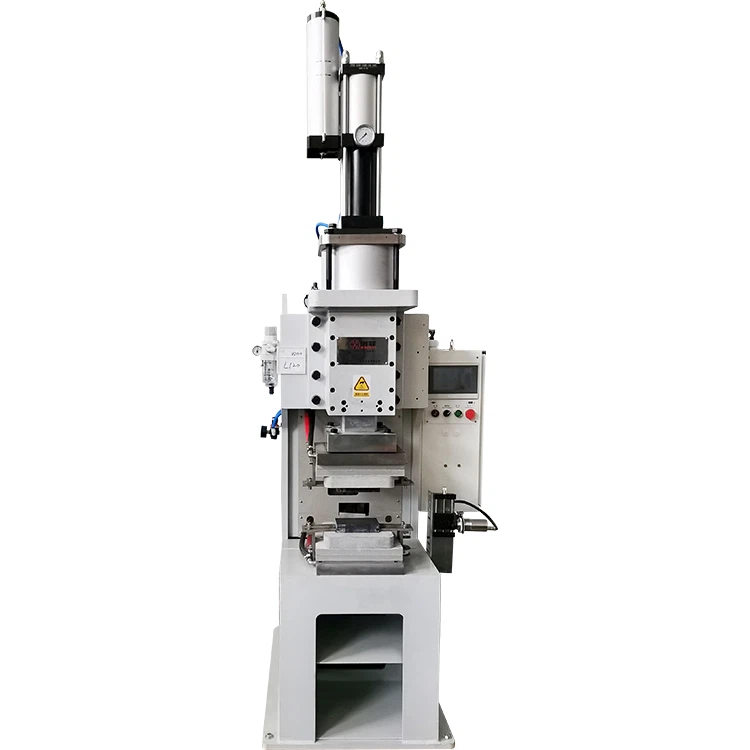
2. Condensateur-Soudage par décharge pour pièces minces en aluminium
Noyau technique : la soudeuse CD stocke une grande quantité d'énergie électrique dans des condensateurs et la libère sous la forme d'une impulsion de courant de haute -intensité sur une durée extrêmement courte (généralement 5 à 10 millisecondes).
Avantages et données clés :
- Apport de chaleur minimal : Le temps de décharge ultra-court minimise le transfert de chaleur vers le matériau environnant, ce qui entraîne une zone affectée thermiquement-très étroite (ZAT), généralement inférieure ou égale à 0,15 mm. Cela empêche efficacement la distorsion thermique et la décoloration causées par le coefficient de dilatation thermique élevé de l'aluminium.
- Courant de crête ultra-élevé: Les courants de pointe peuvent facilement dépasser 80 kiloampères (kA), suffisants pour traverser instantanément la couche d'oxyde d'aluminium et former une soudure solide.
- Faible demande d’énergie du réseau : L'énergie étant pré-stockée-, la demande d'énergie instantanée du système provenant du réseau électrique public est faible, ce qui le rend adapté aux emplacements ayant une capacité électrique limitée.
Meilleure application : les soudeurs CD sont le choix idéal pour les matériaux ultra-minces et les composants électroniques de précision, tels que les cadres de téléphones portables, les circuits imprimés flexibles et les languettes de batterie, adaptés aux feuilles d'aluminium de moins de 0,5 mm d'épaisseur.
3. Quand le soudage par points de l’aluminium doit-il être automatisé ?
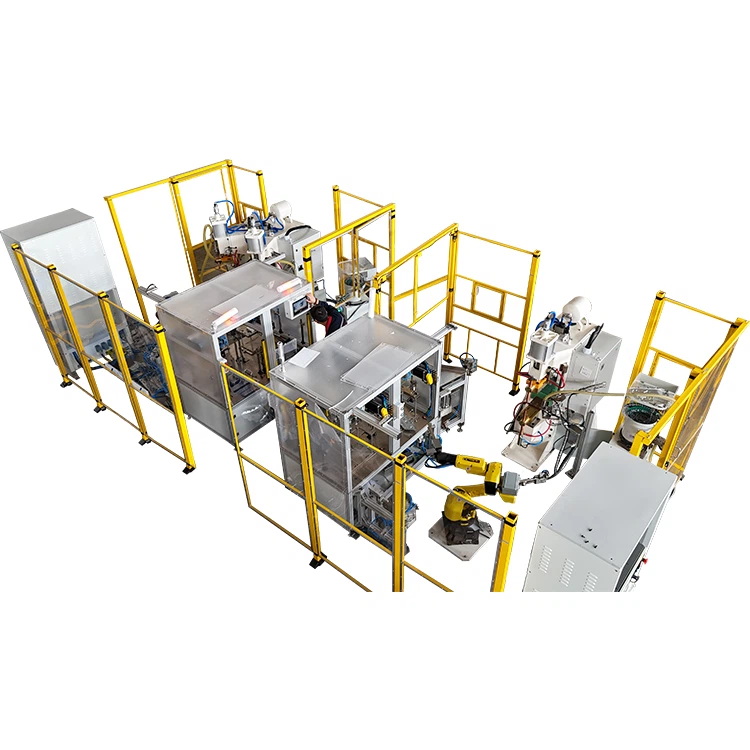
Noyau technique : ce système intègre une soudeuse par points hautes-performances (généralement une soudeuse MFDC DC) avec un robot industriel à 6 axes, des systèmes de vision 3D et des capteurs de force pour créer un poste de travail de soudage entièrement automatisé.
Avantages et données clés :
- Précision et cohérence extrêmes: Le système robotique peut exécuter des trajectoires de soudage complexes avec une répétabilité allant jusqu'à ±0,05 mm, garantissant une grande cohérence dans la position et la qualité de chaque soudure.
- Surveillance de la qualité en-temps réel : Les capteurs de force intégrés et les systèmes de surveillance du courant fournissent un retour d'informations en-temps réel, maintenant le taux de défauts en dessous de 0,03 %.
- Haute efficacité et production de masse : Convient aux lignes de production à haut volume-24h/24 et 7j/7.
Meilleure application : carrosserie automobile-dans-chaînes d'assemblage blanches (BiW) et production de modules de batterie à grande échelle-, où il existe des exigences strictes en matière de vitesse, de cohérence et de géométries complexes.
Liste de contrôle de sélection des machines de soudage par points en aluminium
La sélection de la soudeuse par points la plus appropriée nécessite une prise en compte approfondie des caractéristiques des matériaux, des besoins de production et des normes de qualité. Le tableau ci-dessous compare les indicateurs de performance clés des trois principaux types de soudeuses par points pour l'aluminium :
| Configuration | Considérez-le quand | Confirmer avant la sélection |
|---|---|---|
| Soudeuse par points MFDC | Un contrôle de courant programmable, une production répétée ou une automatisation sont nécessaires | Courant requis, force d'électrode, cycle de service et refroidissement |
| Soudeur à décharge de condensateur- | Un apport d'énergie court ou une chaleur environnante limitée est important | Forme d'onde de décharge réelle, conception des joints et qualité des pépites |
| Système manuel ou semi-automatique- | Le volume de production est modéré et le chargement est simple | Accès opérateur, répétabilité des appareils et temps de cycle |
| Poste de travail de soudage robotisé | Plusieurs emplacements de soudure ou une manipulation automatisée sont nécessaires | Portée du robot, accessibilité des armes à feu, précision des appareils et surveillance |
| Machine à souder sur mesure | La géométrie ou le chargement de la pièce empêche l'utilisation d'une machine standard | Dessins, échantillons, objectifs de production et critères d'acceptation |
1. Sélection basée sur l'épaisseur du matériau
- Feuilles d'aluminium ultra-fines (<0.5 mm): The Capacitor Discharge (CD) Spot Welder is the preferred choice. Its instantaneous high-energy release minimizes heat input, preventing material burn-through and distortion.
- Feuilles d'aluminium d'épaisseur moyenne (0,5 mm - 3.0 mm) : la soudeuse par points à courant continu à moyenne fréquence (MFDC) est la norme de l'industrie. Il fournit un apport d’énergie stable et un contrôle précis, garantissant une taille et une force constantes des pépites.
- Thick Sheets (>3,0 mm) : Cela nécessite généralement un équipement MFDC plus grand ou la prise en compte d'autres procédés de soudage comme MIG/TIG.
2. Comment l’état de la surface affecte le soudage par points de l’aluminium
Quelle que soit la soudeuse par points que vous choisissez, la préparation de la surface avant-soudage est une condition non-négociable pour garantir la qualité du soudage de l'aluminium. En raison de la présence de la couche d'oxyde d'aluminium ($\\text{Al}_2\\text{O}_3$), celle-ci doit être éliminée selon l'une des méthodes suivantes :
- Nettoyage mécanique : Utiliser une brosse en acier inoxydable ou du papier abrasif pour nettoyer légèrement la zone de soudure. Des précautions doivent être prises pour éviter d’incorporer des contaminants dans la surface en aluminium.
- Nettoyage chimique : utilisation de solutions acides ou alcalines spécialisées par immersion pour dissoudre la couche d'oxyde.
- Conseil essentiel : les tôles d'aluminium nettoyées doivent être soudées dans les 4 heures pour éviter la formation rapide d'une nouvelle couche d'oxyde.
3. Courant, temps de soudage, force de l'électrode et refroidissement
Pour exploiter pleinement les performances des soudeurs MFDC ou CD, les paramètres clés doivent être optimisés :
- Force de l'électrode : La force de l'électrode pour le soudage de l'aluminium doit généralement être de 20 à 50 % plus élevée que pour l'acier. Le but est d'écraser soigneusement la couche d'oxyde avant l'application du courant, garantissant ainsi une résistance de contact stable.
- Matériau de l'électrode : étant donné que l'aluminium est très susceptible de coller aux électrodes, entraînant une usure rapide, il est recommandé d'utiliser du cuivre chrome-zirconium (CuCrZr) ou du cuivre renforcé par dispersion - ($\\text{Al}_2\\text{O}_3$ Dispersion-cuivre renforcé) comme matériau d'électrode pour améliorer la durée de vie et la conductivité des électrodes.
Comment vérifier la qualité des soudures par points en aluminium ?
L’apparence de la surface ne peut à elle seule confirmer la résistance de la soudure ou la taille des pépites. Pendant le développement du processus, les points de soudure en aluminium doivent être évalués à l'aide de la méthode d'inspection requise par le produit ou le client.
Selon l'application, l'évaluation peut inclure une inspection visuelle, des tests de pelage ou de burinage, des tests de traction-cisaillement,-un examen de section transversale ou une surveillance-des processus de production. Les critères d'acceptation doivent être basés sur le dessin du produit, les spécifications du client ou la norme de soudage applicable.
FAQ
Q : L’aluminium peut-il être soudé par points ?
R : Oui. De nombreux alliages d'aluminium peuvent être soudés par points par résistance, mais le courant, le temps de soudage, la force de l'électrode, l'état de surface et le refroidissement doivent être développés pour la combinaison de tôles réelle.
Q : Quel type de soudeuse par points convient le mieux pour l’aluminium ?
R : Il n’existe pas de meilleure machine universelle. Les systèmes MFDC et de décharge de condensateur-peuvent tous deux être évalués en fonction de l'alliage, de l'épaisseur, de la conception des joints, du rendement de production et de la qualité de soudure requise.
Q : Pourquoi le soudage par points de l'aluminium nécessite-t-il un courant élevé ?
R : L’aluminium a une conductivité électrique et thermique élevée, de sorte que la chaleur est moins facilement générée et s’éloigne rapidement du joint. Le courant requis doit encore être confirmé par des essais de soudage représentatifs.
Q : La couche d’oxyde doit-elle être retirée avant le soudage par points de l’aluminium ?
R : Pas toujours. L'exigence importante est un état de surface contrôlé et constant. Tout processus de nettoyage ou d'élimination des oxydes-modifie la résistance de contact et peut nécessiter un programme de soudage différent.
Q : Comment tester la qualité des soudures par points en aluminium ?
R : Utilisez la méthode d’inspection définie par les exigences du produit. L'inspection visuelle peut être combinée avec des tests de pelage, de traction-cisaillement, de-section ou d'autres tests applicables.
Sélection d'équipement pour votre pièce en aluminium
Pour la grande majorité des applications industrielles de soudage de tôles d'aluminium, la soudeuse par points à courant continu moyenne fréquence (MFDC) est la solution la plus efficace, la plus économique et la plus fiable. Sa sortie CC stable et son contrôle haute-fréquence répondent parfaitement aux défis posés par la conductivité électrique et thermique élevée de l'aluminium.
Cependant, le choix final doit toujours être basé sur vos besoins spécifiques :
- Pour une précision extrême et des pièces-ultra fines : choisissez une soudeuse CD.
- Pour une production de masse à haute-efficacité et-cohérence élevée : choisissez un système MFDC robotisé intégré.
En comprenant parfaitement les principes techniques et les données de performances des différentes soudeuses par points et en respectant strictement la préparation de la surface avant-soudage, vous pouvez garantir des soudures en aluminium solides et fiables et maximiser votre retour sur investissement (ROI) de fabrication.