


HAIFEI a développé cette machine de soudage de faisceaux de câbles par ultrasons pour assembler deux conducteurs en cuivre étamé sans soudure ni métal d'apport.
Le projet combine un processus de soudage par ultrasons contrôlé, un outil de positionnement de conducteur- dédié et des recettes de soudage stockées. Il a été conçu pour réduire l'apport de chaleur excessif, la liaison incomplète des conducteurs, la rigidité des joints et les dommages à l'isolation à proximité de la zone soudée.
Discutez de votre application de fil étamé
L'équipement utilisé dans ce projet
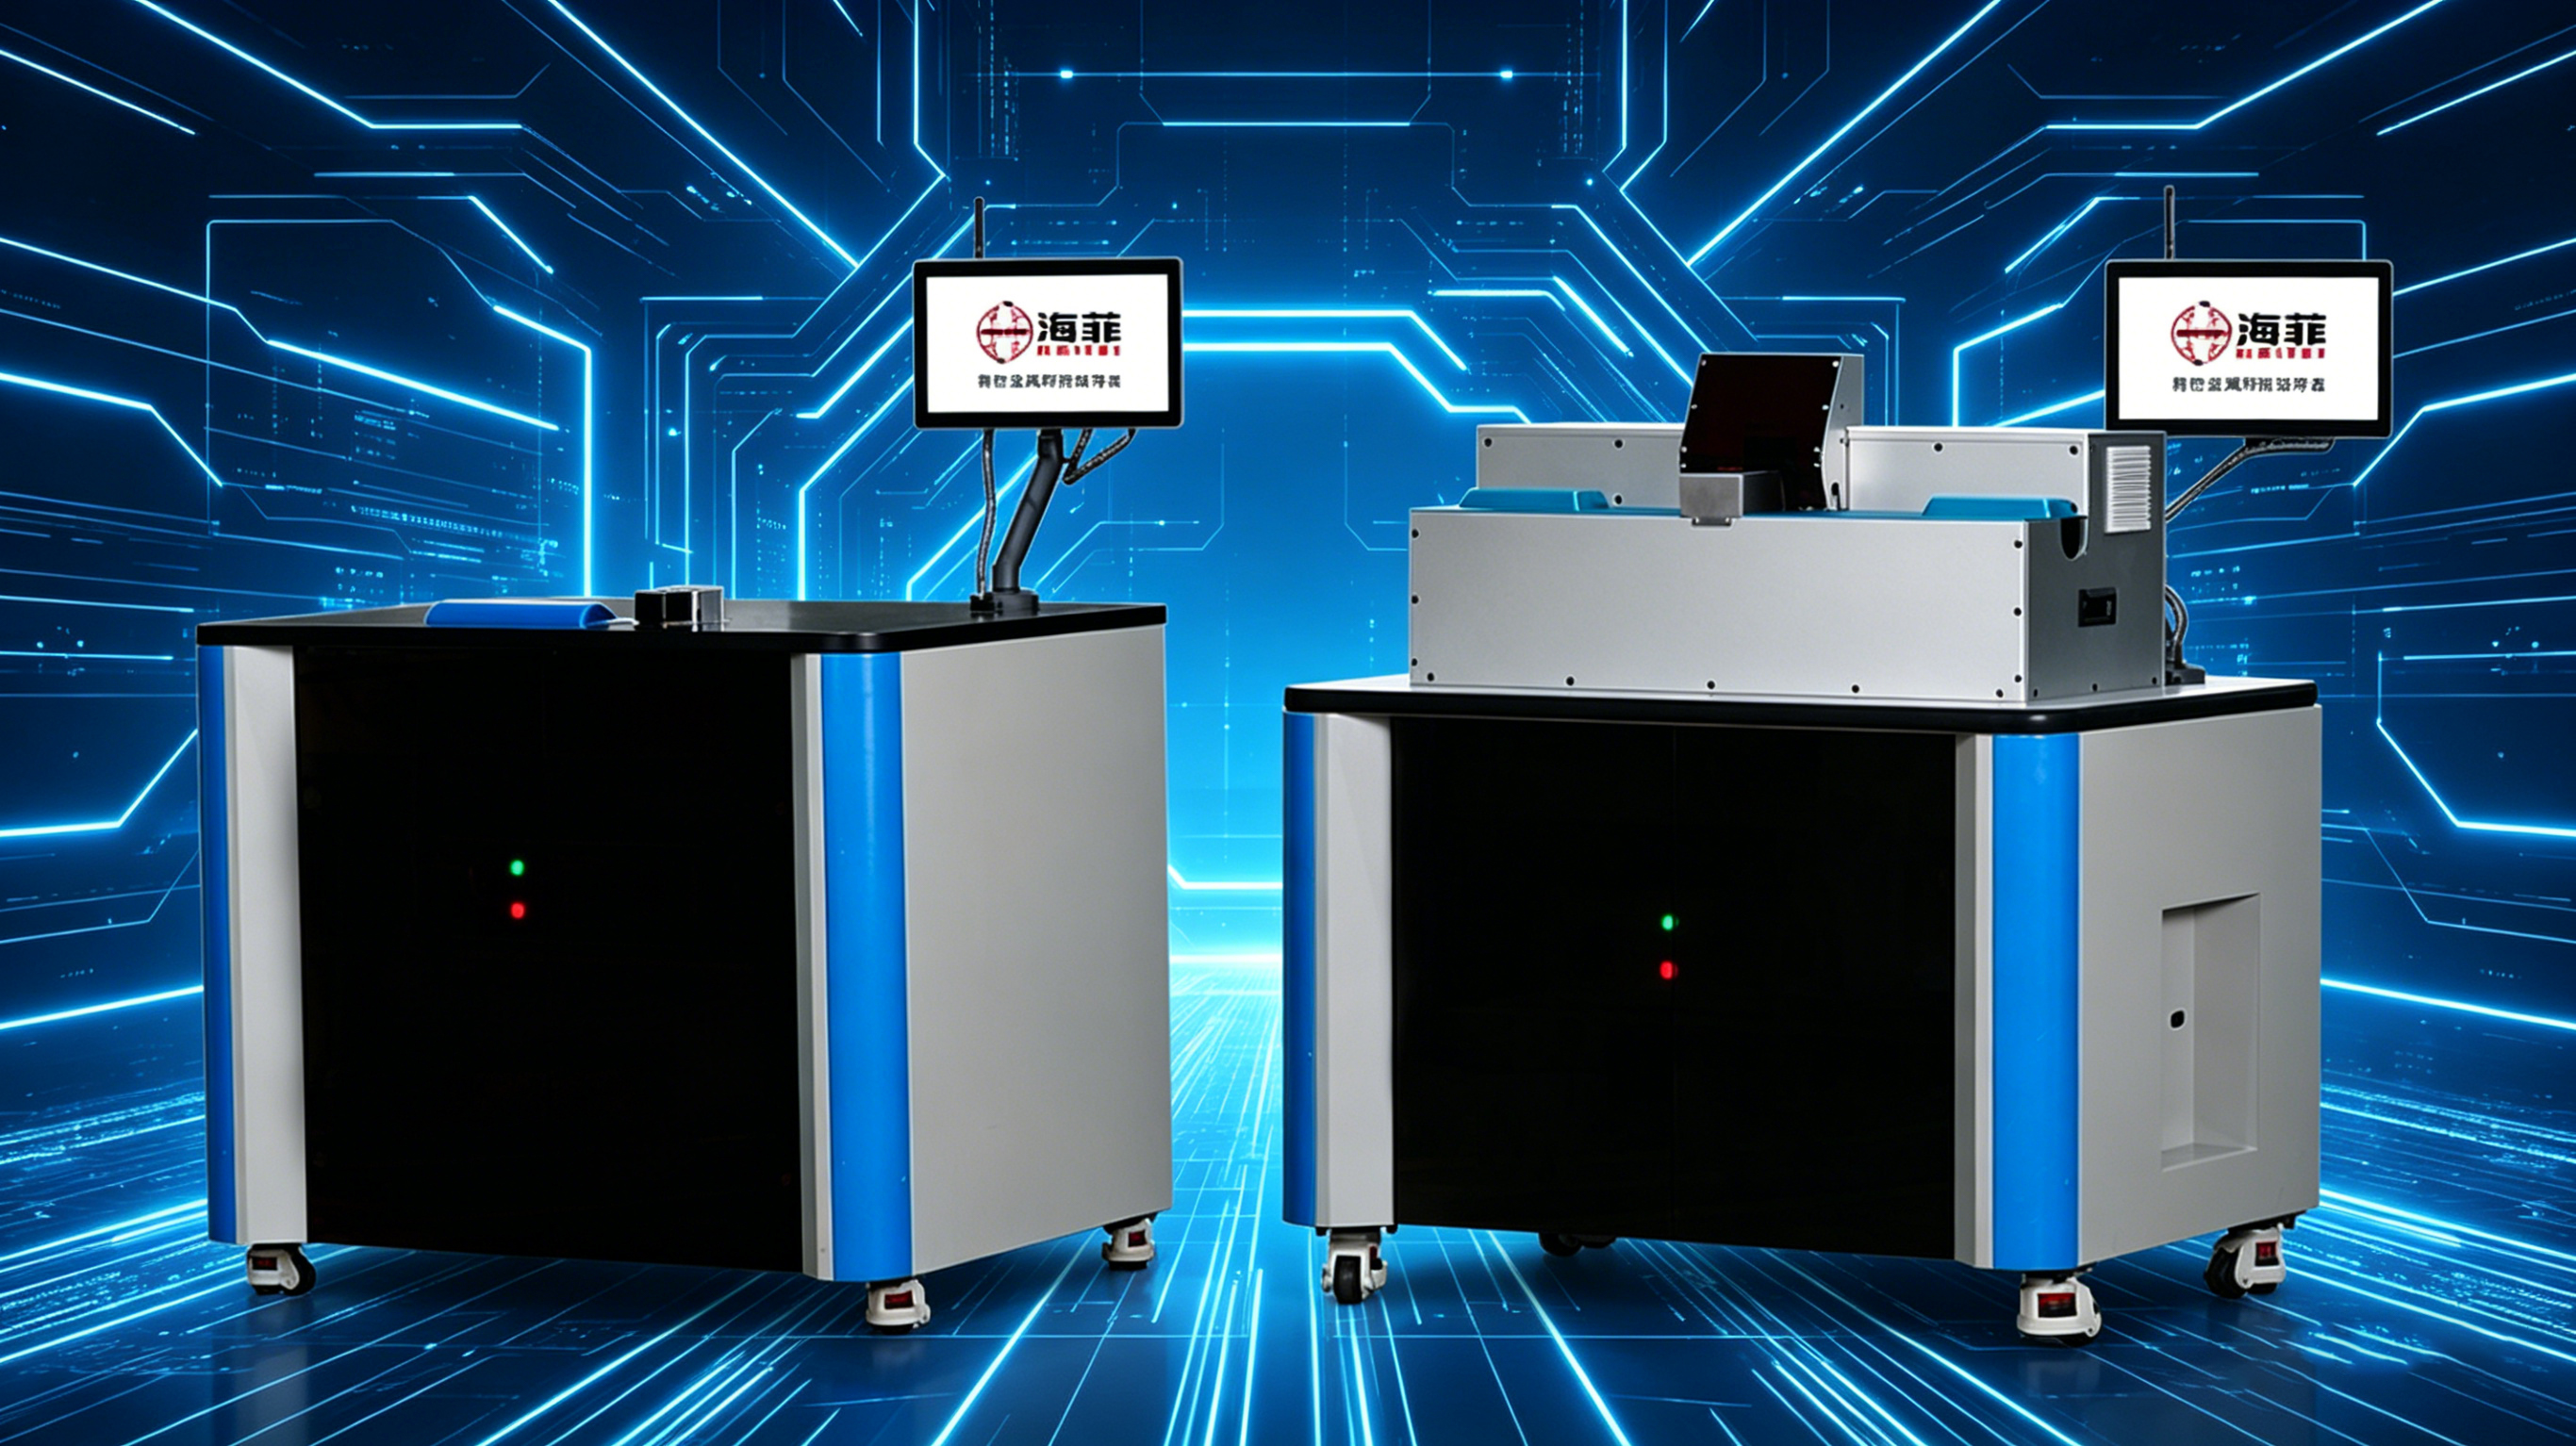
L'équipement développé pour cette application est une machine dédiée à la soudure de faisceaux de câbles par ultrasons.
Le soudage des métaux par ultrasons applique des vibrations mécaniques à haute fréquence- tandis que les conducteurs sont maintenus sous une pression de serrage contrôlée. L'interface entre les fils est nettoyée et consolidée par action mécanique, créant une connexion à l'état solide-en dessous de la température de fusion globale du conducteur.
Étant donné que le processus ne dépend pas de la fusion de la soudure, il peut réduire la large zone affectée par la chaleur associée à certaines méthodes d'assemblage conventionnelles. Cependant, le comportement du revêtement d'étain, des brins de cuivre et de l'isolation doit encore être confirmé par les spécifications de fil réelles du client.
| Élément du projet | Informations sur le cas |
| Pièce | Deux faisceaux de fils en cuivre étamé |
| Processus de soudage | Soudage des métaux par ultrasons |
| Équipement principal | Machine de soudage de faisceaux de câbles par ultrasons |
| Outillage | Outillage dédié au positionnement et au serrage des conducteurs |
| Objectifs principaux | Apport thermique réduit, joint compact et connexion électrique stable |
| Compatibilité du produit | Plusieurs tailles de fils compatibles grâce à des outils et des recettes vérifiés |
| Méthode de validation | Exemples de soudage et essais de production en continu |
Contexte du client
Le client fabrique des faisceaux de câbles en cuivre étamé, des fils de connexion électriques et des fils conducteurs d'équipement pour les produits électroménagers et les équipements de contrôle industriel.
Ses produits nécessitent à la fois une continuité électrique et une flexibilité mécanique. La connexion soudée doit maintenir les brins conducteurs ensemble sans créer de joint trop rigide ni endommager l'isolant à proximité de la position de soudage.
Le client a contacté HAIFEI car le processus d'assemblage précédent ne parvenait pas à équilibrer de manière cohérente le contrôle thermique, la consolidation des conducteurs et la répétabilité de la production.
Problèmes avec le processus d'adhésion précédent
La chaleur affectait le revêtement d'étain et les brins de cuivre
Un processus avec une chaleur localisée excessive peut endommager ou déplacer le revêtement d'étain, exposer le cuivre en dessous et augmenter le risque d'oxydation ou de décoloration.
Une chaleur élevée peut également affaiblir les fins brins de cuivre ou créer une section durcie autour de la connexion. Cela réduit la flexibilité attendue d'un faisceau de câbles et peut affecter les performances lors du pliage ou de l'assemblage.
01
Les deux conducteurs n'étaient pas toujours entièrement consolidés
Un faisceau de câbles étamés se compose de plusieurs brins fins plutôt que d'un seul conducteur solide. Si l'énergie, la pression ou le positionnement sont instables, des espaces peuvent subsister à l'intérieur du joint.
Une consolidation incomplète peut produire des joints faibles, un contact électrique instable ou des soudures apparentes qui ne répondent pas aux performances mécaniques requises.
02
L'apparence des articulations était difficile à contrôler
L'oxydation, le noircissement et les résidus de processus étaient des préoccupations pour le client. Ces conditions affectaient l'apparence et pouvaient rendre plus difficile la détermination de la bonne réalisation de la connexion.
03
L'isolation à proximité pourrait être endommagée
La position de soudage est souvent proche de l'isolation du fil. Une zone affectée par la chaleur large ou incontrôlée peut ramollir, déformer ou brûler l'isolant.
La longueur de dénudage, la position du conducteur et la distance entre la soudure et l'isolation devaient donc être prises en compte dans le cadre du processus de soudage.
04
Les enregistrements de changement de produit et de processus étaient limités
Le client a produit plusieurs spécifications de fils. L'ajustement manuel de l'équipement pour chaque modèle augmentait le temps de configuration et rendait difficile la reproduction des paramètres précédemment approuvés.
Le nouveau système nécessitait un réglage contrôlé des paramètres, des recettes de soudage stockées et des données de production pouvant être vérifiées en cas de besoin.
05
De quoi le client avait-il besoin ?
Le client a défini plusieurs exigences pratiques pour le projet :
- Reliez deux faisceaux de câbles en cuivre étamé à l'aide d'un processus à semi-conducteurs-à faible température-
- Réduit les dommages aux brins de cuivre et le durcissement excessif des joints
- Produisez une connexion compacte avec moins d’espaces internes
- Maintenir des performances mécaniques et électriques stables
- Limiter l'oxydation, le noircissement et les résidus visibles
- Protéger l'isolation à proximité de la zone de soudage
- Prise en charge des tailles de fils compatibles grâce aux changements d'outillage et de recette
- Stockez les paramètres de soudage pour une production répétée
- Fournir une base pour la traçabilité de la production et de la qualité
Les matériaux de fil, les sections transversales-et la disposition des joints du client ont été évalués avant la sélection de la configuration finale de la machine.
Solution de soudage par ultrasons de HAIFEI
Exemple de soudage avec les fils étamés du client
HAIFEI a effectué des essais de soudage en utilisant des échantillons représentatifs de fil étamé fournis pour le projet.
Différents paramètres de soudage ont été comparés pour déterminer comment l'amplitude des ultrasons, l'énergie de soudage, la pression et le temps de soudage affectaient la consolidation des conducteurs, l'état des brins et l'apparence des joints.
Cette étape de test était nécessaire car les fils étamés avec des sections de conducteurs-, des structures de brins et des conditions de revêtement différentes n'utilisent pas nécessairement la même fenêtre de processus.
Assemblage par ultrasons-à semi-conducteurs
Le processus de soudage par ultrasons sélectionné relie les conducteurs par vibration mécanique et pression au lieu de faire fondre la soudure entre les fils.
Cela permet de limiter l'apport de chaleur global et de réduire le risque de dommages thermiques importants associés aux processus basés sur la fusion. La connexion terminée peut conserver une plus grande partie de la flexibilité d'origine du conducteur lorsque la conception et les paramètres du joint correspondent correctement.
Les vibrations ultrasoniques peuvent encore perturber ou déplacer une partie du revêtement d’étain au niveau de l’interface de soudage. Pour cette raison, l'état du revêtement, le cuivre exposé, les exigences en matière de corrosion et les performances électriques doivent être inspectés lors de la validation des échantillons.
Outillage dédié pour le positionnement à deux -fils
Un dispositif de soudage dédié a été conçu autour des deux faisceaux de câbles étamés.
L'outillage aide à :
- Positionnez les conducteurs de manière cohérente
- Contrôler la zone de chevauchement ou d'épissure
- Empêcher les brins individuels de se propager
- Soutenir les conducteurs lors du serrage
- Maintenir la distance requise par rapport à l'isolation
- Améliorer la répétabilité entre les cycles de soudage
Les outillages modifiables peuvent être évalués lorsque plusieurs tailles de fils compatibles doivent être produites sur la même machine.
Recettes de soudage contrôlées
Les paramètres de soudage approuvés peuvent être stockés sous forme de recettes de produits. Les opérateurs peuvent sélectionner la recette appropriée lors du changement de produit au lieu de reconstruire manuellement les paramètres complets du processus.
En fonction de la configuration finale, les éléments enregistrés peuvent inclure :
- Numéro de produit ou de recette
- Temps ou énergie de soudage
- Amplitude ultrasonique
- Pression de serrage ou de soudage
- Nombre de soudures
- Informations sur l'alarme
- Résultat de production
Les fonctions d'enregistrement et de communication disponibles doivent être confirmées lors de la spécification du projet.
Qu'est-ce qui a été vérifié avant la livraison ?
L'équipement a été soumis à des tests-avant livraison et à des essais de production continus à l'aide de pièces représentatives.
Le cas confirme que la stabilité de la production a été évaluée, mais il ne publie pas de résultats numériques sur le-temps de cycle, la-force de traction ou la-résistance électrique. Ces valeurs doivent donc être définies dans la spécification d'acceptation du client.
Les contrôles recommandés pour une soudure par ultrasons à fil étamé comprennent :
| Article d'inspection | But |
| Inspection visuelle | Vérifie les fuites de brins, les fissures, les dommages de surface et la décoloration |
| Largeur et épaisseur de soudure | Confirme la cohérence dimensionnelle |
| Test de force de traction- | Évalue la résistance mécanique de l’épissure |
| Résistance électrique | Vérifie les performances électriques de la connexion |
| Inspection en coupe- | Examine la consolidation des brins internes et les vides restants |
| Test de flexion ou de flexion | Évalue la flexibilité à proximité de la zone soudée lorsque cela est nécessaire |
| Contrôle de l'isolation | Vérifie la chaleur, la pression ou les dommages aux outils |
| Essai de-cycles répétés | Confirme la stabilité du processus sur une production continue |
La méthode d'essai, la fréquence d'échantillonnage et les limites d'acceptation doivent être convenues avant l'acceptation finale de l'équipement.
FAQ
Q : Qu'est-ce que le soudage par ultrasons sur fil étamé ?
R : Le soudage par ultrasons sur fil étamé est un processus à l'état solide-qui utilise des vibrations et une pression mécaniques à haute-fréquence pour joindre des conducteurs toronnés en cuivre étamé. Il ne nécessite ni soudure ni métal d’apport.
Q : Le soudage par ultrasons fait-il fondre le revêtement d’étain ?
R : Le processus fonctionne en dessous de la température de fusion globale du conducteur, mais les vibrations ultrasoniques peuvent perturber ou déplacer le revêtement d'étain au niveau de l'interface du joint. L'état du revêtement et les performances électriques doivent être vérifiés à l'aide d'échantillons réels du client.
Q : La soudure est-elle nécessaire pour la connexion ?
R : Non. Le soudage par fil par ultrasons forme le joint directement entre les conducteurs, sans soudure, alliage de brasage ou autre métal d'apport.
Q : Deux tailles de fils différentes peuvent-elles être soudées ensemble ?
R : Potentiellement, oui. La faisabilité dépend de la-différence de section transversale, de la structure des torons, de la disposition des joints et de l'outillage disponible. Un échantillon de soudage est requis avant que la combinaison puisse être approuvée.
Q : La même machine peut-elle souder plusieurs spécifications de fils ?
R : Une machine peut prendre en charge plusieurs spécifications de fil compatibles grâce à des outils modifiables et des recettes stockées. La plage de tailles totale doit rester dans les limites de la capacité du système de soudage et de la sonotrode.
Q : Cette machine peut-elle souder un fil étamé à une borne ?
R : Ce cas se concentre sur l’assemblage de deux faisceaux de câbles étamés. Le soudage du fil-à-la borne peut également être possible, mais cela nécessite un examen séparé du matériau de la borne, du revêtement, de l'épaisseur, de l'accès aux joints et des exigences de résistance.