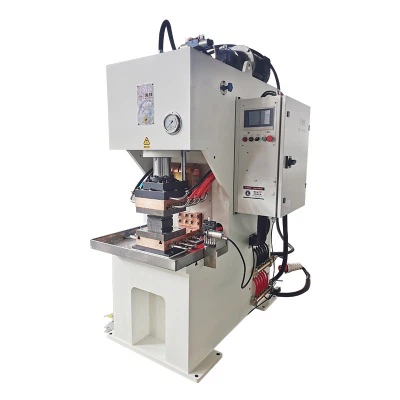
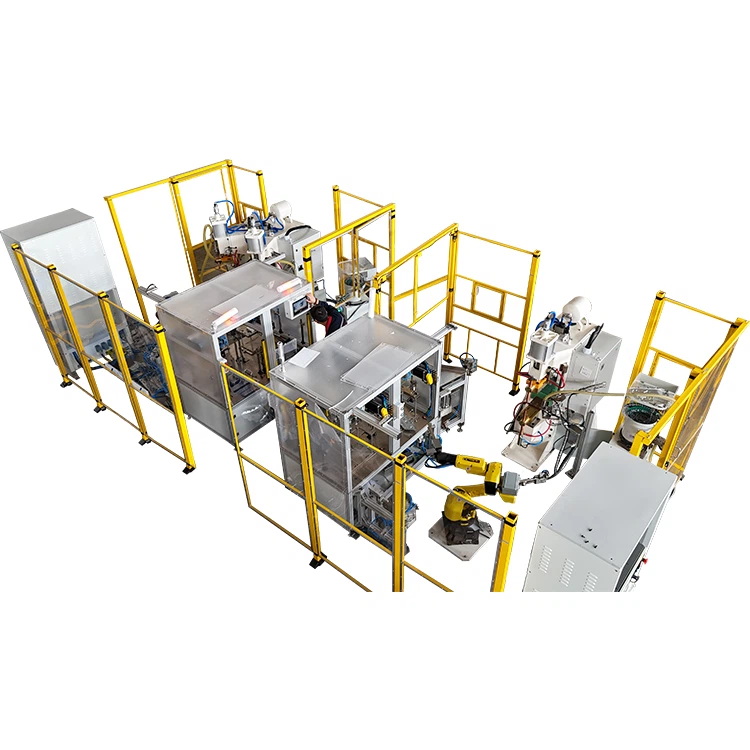
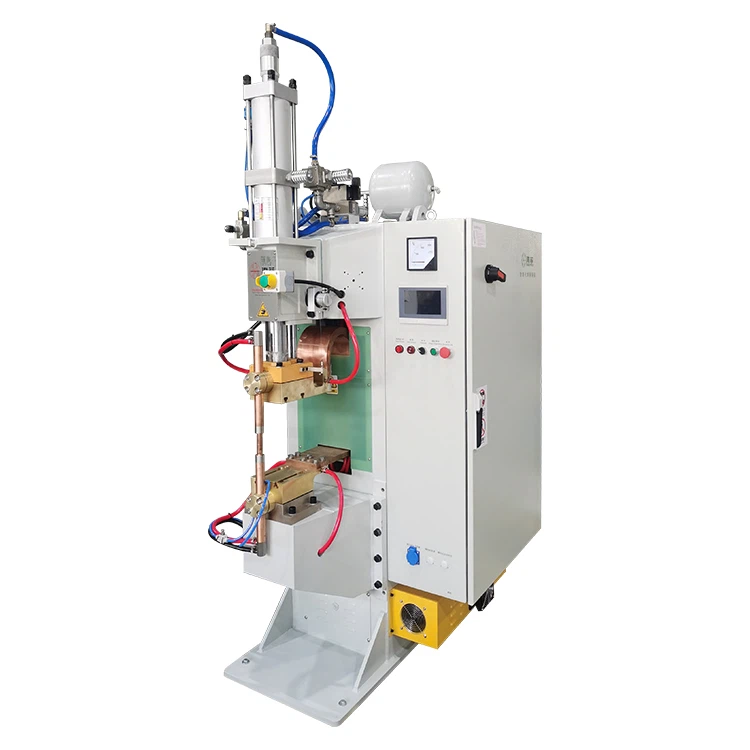
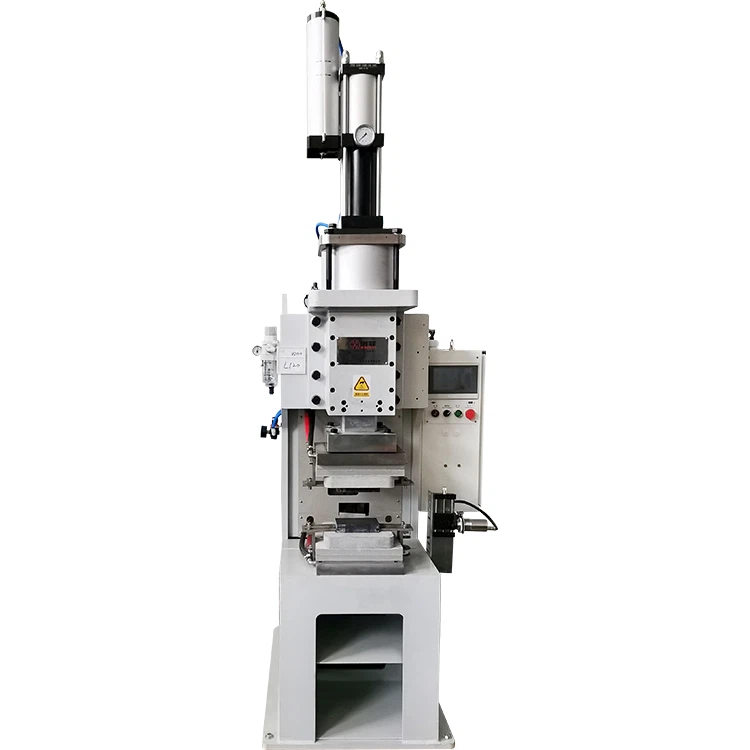
Les principaux avantages du soudage par résistance sont des cycles de soudage courts, un contrôle reproductible, un apport de chaleur concentré et la possibilité d'assembler des pièces sans fil d'apport ni gaz de protection. Lorsque les paramètres de la pièce, de l'électrode et du soudage sont correctement adaptés, le processus peut prendre en charge une production par lots stable avec moins de dépendance à la technique de soudage manuel.
Ces avantages ne signifient pas que le soudage par résistance convient à toutes les pièces métalliques. L'accès aux joints, la conductivité du matériau, l'état de surface, l'usure des électrodes, le refroidissement et les tolérances de la pièce affectent tous le résultat. Une évaluation utile doit donc considérer à la fois les avantages et les conditions requises pour les maintenir.
Principaux avantages du soudage par résistance
| Avantage | Valeur en production | Condition qui doit être contrôlée |
|---|---|---|
| Cycle de soudage court | Prend en charge la production par lots répétitive | Sortie de courant, force d'électrode et refroidissement |
| Paramètres répétables | Réduit les variations entre les opérateurs et les équipes | Ajustement stable de la pièce et état des électrodes |
| Apport de chaleur concentré | Structure de joint et plage de paramètres appropriées | |
| Pas de fil de remplissage | Réduit la manipulation des matériaux de remplissage | Les matériaux de base doivent être adaptés au processus |
| Facile à automatiser | Fonctionne avec les montages, les alimentateurs, les servo-axes et les robots | Positionnement et détection de pièces fiables |
| Travaux de finition limités | Peut réduire le meulage et le nettoyage des soudures | L'indentation et les projections doivent rester contrôlées |
| Coût unitaire inférieur au volume | Répartit les coûts d’outillage et d’équipement sur toute la production | Conception de produit stable et volume de production suffisant |
Cycles de soudage courts pour une production répétitive
Le soudage par résistance concentre l'action électrique et mécanique au niveau du joint pendant une période contrôlée. Le temps de fonctionnement réel peut être court, ce qui rend le processus adapté aux soudures répétées par points, par projection ou par cordon dans la production par lots.
Le cycle de production complet est plus long que la seule impulsion de soudage. Le chargement, le positionnement, la fermeture de l'électrode, l'accumulation de force, le soudage, le temps de maintien, le refroidissement et le déchargement doivent tous être inclus lors de l'estimation du rendement. Un fournisseur doit donc évaluer la séquence de fonctionnement complète plutôt que de citer uniquement le temps de mise en marche.
Contrôle répétable des paramètres de soudage
Les équipements modernes de soudage par résistance permettent de contrôler le courant, le temps de soudage et la séquence de force appliquée via un programme de soudage. Les programmes approuvés peuvent être stockés pour différents produits, aidant ainsi les opérateurs à reproduire un processus établi sans ajuster la machine pour chaque pièce.
Le contrôle des paramètres ne garantit pas automatiquement des soudures identiques. Les changements dans l'ajustement des pièces, l'épaisseur du revêtement, la forme de l'électrode, la température de l'eau de refroidissement ou la contamination de la surface peuvent modifier le bilan thermique même lorsque les paramètres affichés restent inchangés. La répétabilité dépend à la fois du contrôle de la machine et de la discipline de production.
Apport de chaleur localisé
Étant donné que la chaleur est concentrée près du joint, une moindre partie du composant est exposée à la chaleur que dans les processus qui chauffent une plus grande surface. Pour les applications appropriées de feuilles minces et de fixations, cela peut aider à contrôler la distorsion, la décoloration et les dommages aux surfaces voisines.
Le résultat dépend toujours du matériau et du joint. Les métaux hautement conducteurs, les épaisseurs inégales et les combinaisons de matériaux différents peuvent nécessiter des formes d'électrodes, des profils de courant et un bilan thermique soigneusement sélectionnés. Le soudage par résistance ne doit pas être décrit comme un procédé éliminant complètement la déformation.
Pas de fil d'apport ni de gaz de protection
La plupart des applications de soudage par résistance forment le joint à partir des matériaux de base et ne nécessitent pas de fil de soudage, de tiges ou de gaz de protection. Cela réduit le nombre de consommables qui doivent être achetés, stockés et livrés à la zone de soudage.
Le processus n’est pas entièrement exempt de coûts de consommables. Les électrodes changent progressivement de forme et doivent être habillées ou remplacées. Les luminaires, les circuits de refroidissement et les pièces conductrices doivent également être inspectés. Ces exigences de maintenance doivent être incluses lors de la comparaison du coût de production total.
Convient à la production mécanisée et automatisée
Une machine de soudage par résistance peut être combinée avec des montages dédiés, des alimentateurs de composants, des tables rotatives, un servomoteur ou une manipulation robotisée. Les programmes de soudage peuvent également être liés à la détection de pièces, à la sélection de recettes, aux alarmes et aux enregistrements de production.
L'automatisation est plus efficace lorsque les composants arrivent dans une position prévisible et que leurs dimensions restent dans une plage de tolérance utilisable. Si les pièces sont difficiles à orienter ou ont un ajustement incohérent, l’ajout d’un robot ne produira pas en soi des soudures cohérentes.
Traitement post-soudage limité
Une soudure par résistance correctement développée nécessite souvent moins de meulage et de nettoyage qu’un joint réalisé avec un matériau d’apport ajouté. Il n’y a pas de cordon de soudure déposé depuis longtemps et la chaleur est concentrée dans une zone relativement petite.
Des marques d'électrode visibles, une indentation ou une expulsion peuvent encore se produire. Si l'apparence des surfaces est impliquée, la géométrie de l'électrode, la force, la protection de la surface et l'indentation autorisée doivent être convenues avant la sélection de l'équipement.
Coût par soudure inférieur dans une production par lots stable
Les équipements et outillages de soudage par résistance nécessitent un investissement initial, mais le coût par soudure peut devenir compétitif lorsque le même produit est fabriqué à plusieurs reprises. Des cycles courts, moins de consommables de remplissage et une intégration plus facile avec la manipulation automatique peuvent réduire le temps de travail et de traitement par composant.
Cet avantage est plus faible pour les pièces uniques ou les produits qui changent fréquemment et qui nécessitent de nouveaux montages et électrodes. Le volume de production, la durée de vie du produit et les exigences de changement doivent être inclus dans le calcul des coûts.
Où les avantages sont les plus utiles
Le soudage par résistance est généralement plus efficace lorsque les positions de soudage sont reproductibles, que les électrodes peuvent atteindre le joint et que les composants peuvent être localisés de manière cohérente.
| Application | Pourquoi le soudage par résistance est-il envisagé | Point commun à vérifier |
| Assemblages de tôlerie automobile | Emplacements de soudure répétés et volume de production élevé | Accès aux électrodes, revêtement et indentation |
| Souder les écrous, boulons et goujons | Les projections concentrent la chaleur à des positions définies | Orientation des fixations et cohérence de la projection |
| Contacts et bornes électriques | Assemblage localisé sans long cordon de soudure | Conductivité, bilan thermique et résistance de contact |
| Réservoirs et conteneurs métalliques | Le soudage continu peut former des pépites de soudure qui se chevauchent | Exigence de continuité des coutures et de fuite |
| Produits en fil métallique et cadres métalliques | Les intersections répétées peuvent être soudées rapidement | Position du fil et usure des électrodes |
| Pièces en tôle pour appareils électroménagers | Convient aux assemblages répétitifs de métaux fins | Finition de surface et mise en forme des pièces |
Différentes applications utilisent différents procédés de soudage par résistance. Le soudage par points est généralement envisagé pour les joints de tôle localisés, le soudage par projection pour les fixations et les saillies formées, et le soudage continu pour les chemins de soudure continus ou superposés.
Limites du soudage par résistance
Les avantages du soudage par résistance doivent être considérés ainsi que ses limites de fonctionnement. Les principales restrictions sont liées à l'accès, aux matériaux, à l'outillage et à la maintenance des processus.
L’accès aux électrodes est requis
Dans de nombreuses applications de soudage par résistance, les électrodes doivent entrer en contact avec le composant depuis des côtés opposés ou depuis un agencement d'outillage défini. Les boîtes profondes, les sections fermées et les pièces dont les positions de soudure sont obstruées peuvent être difficiles à atteindre.
Le dessin des composants doit être vérifié avant la sélection de la machine. Une source d’énergie de soudage de grande capacité ne peut pas compenser une électrode qui ne peut pas atteindre ou appliquer correctement une force sur le joint.
L’état de l’électrode affecte la stabilité de la soudure
La pointe de l'électrode transporte le courant, applique une force et influence la densité de courant. Au fur et à mesure de l'usure, sa surface de contact et son état de surface changent. Ceci peut altérer progressivement la soudure même si le programme de soudage n'a pas été modifié.
Les intervalles de dressage des électrodes doivent être déterminés à partir des résultats de production plutôt que copiés à partir d’une autre application. Le revêtement des matériaux, le niveau de courant, la force et le refroidissement influencent tous la durée de vie de l'électrode.
Les variations de surface et d'ajustement modifient la résistance de contact
L'huile, l'oxyde, le placage, les bavures et les espaces entre les composants affectent le flux de courant et la génération de chaleur. Un échantillon fabriqué à partir de pièces de laboratoire propres peut ne pas représenter des pièces provenant d'une production normale.
Les tests doivent utiliser des composants représentatifs de la production, y compris le revêtement réel et la variation dimensionnelle attendue. Cela donne une indication plus fiable quant à savoir si le processus a une plage de fonctionnement utilisable.
Certains matériaux nécessitent un contrôle de processus plus exigeant
L'acier au carbone et l'acier inoxydable sont des matériaux de soudage par résistance courants, mais l'aluminium, le cuivre, l'acier revêtu et les combinaisons de métaux différents peuvent nécessiter un équipement et un outillage plus spécifiques. Une conductivité électrique et thermique élevée peut rendre plus difficile la concentration de la chaleur à l'interface requise.
Ces matériaux ne sont pas automatiquement inadaptés. Ils doivent être évalués en fonction de l'épaisseur, de la géométrie, de la surface du joint, de la conductivité et du test de qualité de soudure requis.
L'équipement et le refroidissement doivent être à la hauteur
Le soudage répété à haute intensité exerce une charge sur le transformateur, les composants conducteurs, les électrodes et le circuit de refroidissement. Un système de refroidissement sous-dimensionné peut provoquer une dérive de température, une usure plus rapide des électrodes et une production instable après un certain temps de fonctionnement de la machine.
La capacité de la machine doit donc être évaluée en fonction de la tâche de production attendue plutôt qu'en fonction d'une seule soudure réussie.
Quel est l'avantage du soudage par résistance par rapport au soudage à la forge ?
Le soudage par résistance constitue généralement une méthode plus rapide et plus reproductible pour assembler des pièces de production appropriées que le soudage par forge traditionnel. Le courant électrique et la force de l'électrode concentrent la chaleur au niveau du joint, tandis que les principaux paramètres peuvent être programmés et répétés. Cela rend le soudage par résistance plus facile à intégrer dans les montages et la production automatisée.
Le soudage par forge chauffe et travaille mécaniquement les composants pour produire une liaison. Le résultat dépend davantage de la commande du chauffage, de la manipulation et de la technique de l'opérateur. Il reste utile pour les travaux de forgeage et les assemblages spécialisés, mais il est moins pratique pour produire un grand nombre d'assemblages de tôles ou de fixations identiques.
| Point de comparaison | Soudage par résistance | Soudure traditionnelle à la forge |
| Méthode de chauffage | Résistance électrique au niveau ou à proximité du joint | Chauffage externe des pièces |
| Commandes principales | État du courant, du temps, de la force et de l'électrode | Température de chauffage, timing et fonctionnement mécanique |
| Répétabilité | Adapté à la production programmée | Plus dépendant de la technique de l'opérateur |
| Automation | Peut être intégré aux luminaires et aux systèmes de transfert | Moins adapté aux assemblages automatisés répétitifs |
| Utilisation typique | Tôles, fixations, contacts et composants de production | Pièces forgées, réparations et fabrication spécialisée |
Le soudage par résistance n’est pas universellement plus résistant ni meilleur que le soudage par forge. La méthode correcte dépend du matériau, de la conception du joint, des propriétés requises et de la méthode de production.
Soudage par résistance comparé au soudage à l'arc
Le soudage par résistance et le soudage à l’arc répondent à différents besoins de production. Le soudage par résistance est souvent choisi pour les joints à recouvrement reproductibles où les électrodes peuvent atteindre la pièce à usiner. Le soudage à l'arc est plus flexible pour les joints plus longs, les structures plus épaisses et les joints nécessitant un matériau d'apport.
| Facteur | Soudage par résistance | Soudage à l'arc |
| Matériau de remplissage | Normalement pas nécessaire | Souvent utilisé, selon le processus |
| Accès commun | L’accès aux électrodes est requis | L'accès à la torche est requis |
| Production typique | Pièces répétitives et articulations localisées | Structures fabriquées et coutures continues |
| Automation | Bien adapté aux positions de soudage fixes et répétées | Peut être automatisé mais nécessite des contrôles différents |
| Cordon de soudure visible | Normalement aucune perle déposée | Produit généralement une perle visible |
| Entretien des outils | Habillage et refroidissement des électrodes | Entretien de la torche, du dévidoir et du système de blindage |
La comparaison doit être basée sur le composant réel plutôt que sur une affirmation générale selon laquelle une méthode de soudage est supérieure.
Quatre observations pratiques issues de projets de soudage par résistance
L'écran de la machine n'indique pas l'état complet du joint
Une lecture de courant stable est utile, mais elle ne confirme pas que chaque composant a le même état de surface ou le même ajustement. L'évaluation des soudures doit inclure le joint fini et ne pas se fier uniquement aux valeurs indiquées par le contrôleur.
Un échantillon réussi n'est pas une fenêtre de processus
Un seul échantillon acceptable prouve uniquement qu’une soudure a réussi dans un ensemble de conditions. Plusieurs échantillons doivent être produits tout en vérifiant les variations normales du matériau, du revêtement, de l'alignement et de l'état de l'électrode. Cela permet de déterminer si le processus reste stable en dehors d'un paramètre précis.
L'entretien des électrodes fait partie du processus de soudage
Lorsque la qualité de la soudure change progressivement au cours d’un changement de production, la première réponse ne doit pas toujours être d’augmenter le courant. La face de l'électrode, l'alignement, le refroidissement et l'état du contact doivent être vérifiés avant de modifier le programme approuvé.
Le temps de cycle doit inclure la manipulation et le refroidissement
Citant uniquement l’impulsion de soudage peut produire une estimation irréaliste du rendement. Le cycle pratique comprend le chargement des pièces, la détection, le serrage, l'accumulation de force, le soudage, le temps de maintien, le déchargement et tout refroidissement ou inspection requis.
Ces points sont souvent plus importants pour la stabilité de la production que le choix de la machine ayant la puissance annoncée la plus élevée.
Contacter les ingénieurs Haifei
FAQ
Q : Quel est le plus grand avantage du soudage par résistance ?
R : Son principal avantage est la capacité de produire des cycles de soudage courts et reproductibles sans fil d’apport. Pour un produit stable, le courant, le temps de soudage et la séquence de force peuvent être programmés et intégrés dans la production par lots.
Q : Le soudage par résistance produit-il toujours moins de déformations ?
R : Non. Un chauffage localisé peut aider à limiter la déformation, mais le résultat dépend du matériau, de l'épaisseur, de l'apport de chaleur, de la force de l'électrode, du support du luminaire et du refroidissement. Des paramètres incorrects peuvent toujours provoquer une indentation, une expulsion ou une distorsion.
Q : Le soudage par résistance produit-il des fumées ou des étincelles ?
R : Le soudage par résistance produit généralement des fumées moins visibles que de nombreux procédés de soudage à l'arc, car il n'utilise normalement pas de fil d'apport ou d'arc ouvert. Cependant, une expulsion peut se produire et les matériaux enduits ou contaminés peuvent dégager des fumées lorsqu'ils sont chauffés. Une protection et une ventilation appropriées sont toujours nécessaires.
Q : Le cuivre et l’aluminium peuvent-ils être soudés par résistance ?
R : Certains composants en cuivre et en aluminium peuvent être soudés par résistance, mais leur conductivité électrique et thermique élevée rend le processus plus exigeant que le soudage de nombreux aciers. L'équipement, le matériau de l'électrode, le profil de courant, la force et le refroidissement doivent être évalués pour le joint spécifique.
Q : Le soudage par résistance est-il économique pour les petits lots de production ?
R : Cela peut être le cas, en particulier lorsqu'une machine standard et un simple dispositif suffisent. Pour de très petites quantités ou des pièces qui changent fréquemment, le coût des électrodes, de l'outillage et de la configuration dédiés peut réduire l'avantage économique.