Les joints cuivre-aluminium sont largement utilisés dans les systèmes de stockage d'énergie, les véhicules électriques, les batteries et les composants de distribution d'énergie. Le cuivre offre une excellente conductivité électrique, tandis que l'aluminium offre des avantages en termes de poids et de coût. La combinaison de ces deux matériaux est donc devenue une solution standard dans les jeux de barres de batterie, les languettes et les connecteurs de stockage d'énergie.
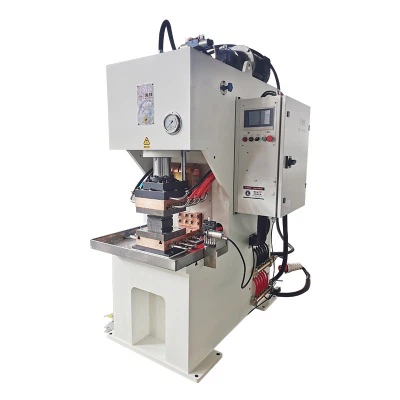
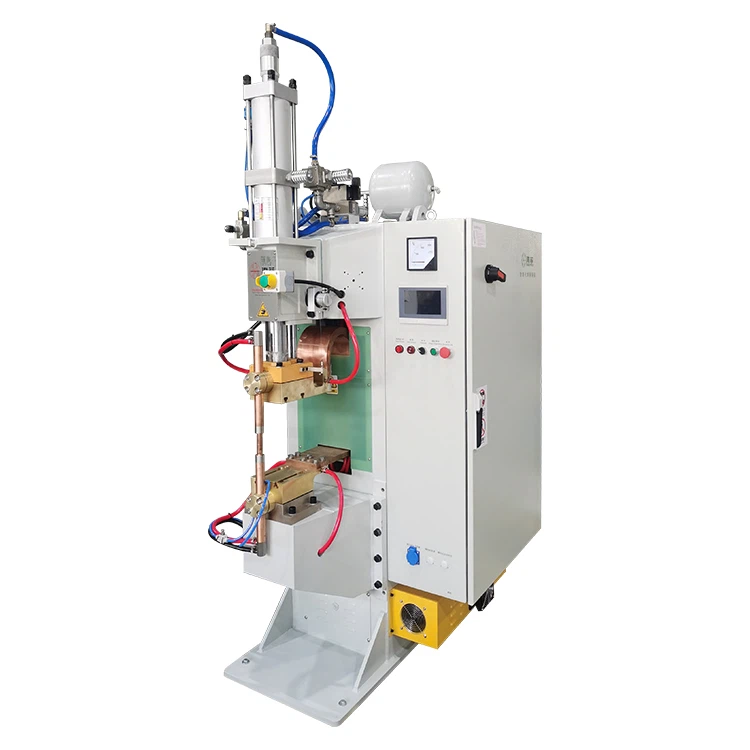
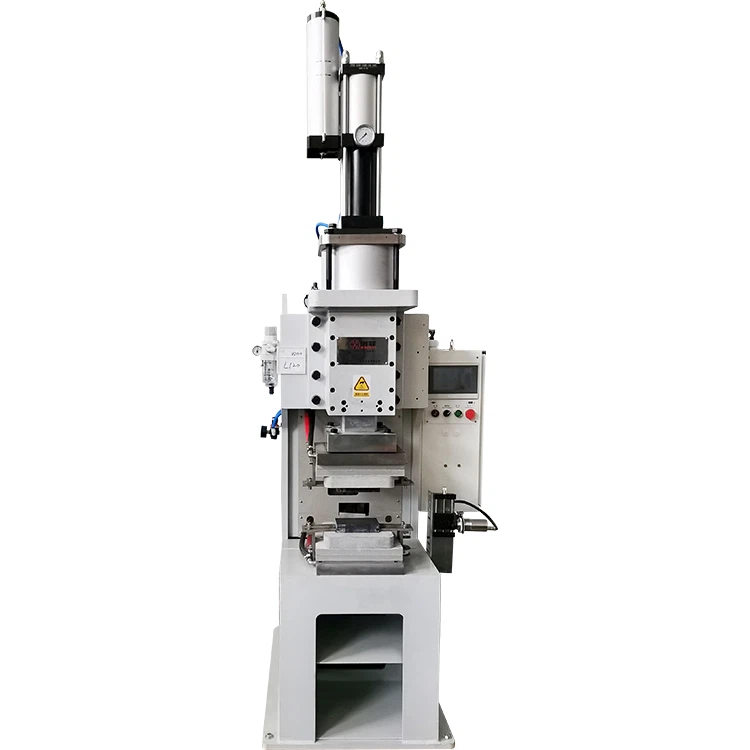
Machines de soudage par points à décharge de condensateursont couramment utilisés pour l'assemblage du cuivre et de l'aluminium, car ils peuvent fournir un courant extrêmement élevé en très peu de temps, ce qui entraîne un échauffement localisé et une zone affectée thermiquement-relativement petite. Malgré ces avantages, de nombreux fabricants sont encore confrontés à des problèmes tels que des éclaboussures excessives, des surfaces de soudure noircies et une qualité de soudure incohérente.
Ces problèmes affectent non seulement l'apparence du produit, mais peuvent également réduire la conductivité électrique, affaiblir la résistance mécanique et compromettre-la fiabilité à long terme. Dans la plupart des environnements de production réels, ces défauts sont rarement causés par un seul facteur. Au lieu de cela, ils résultent généralement des effets combinés des paramètres de soudage, des conditions des matériaux, des performances des électrodes, de l’adaptation des équipements et de l’environnement d’exploitation.
Les sections suivantes analysent cinq causes principales de projections excessives et de décoloration des soudures danssoudage cuivre-aluminiumet fournir des recommandations pratiques qui peuvent être directement appliquées dans les environnements de production.

Déséquilibre des paramètres d’énergie de soudage
Dans le soudage cuivre-aluminium, le contrôle de l’énergie est l’un des facteurs les plus critiques affectant à la fois la formation de projections et la décoloration de la soudure. Le cuivre a une conductivité thermique nettement plus élevée que l'aluminium, tandis que l'aluminium a un point de fusion relativement bas (environ 660 degrés). Si l’apport d’énergie n’est pas correctement contrôlé, une surchauffe localisée peut facilement se produire, entraînant de graves éclaboussures et oxydations.
1. Énergie ou courant de décharge excessif
Lorsque l'énergie de décharge ou le courant de crête d'une soudeuse à décharge de condensateur est réglé trop haut, la température de la zone de soudure augmente extrêmement rapidement. L'aluminium a tendance à fondre plus rapidement que le cuivre, tandis que le cuivre dissipe simultanément la chaleur dans les zones environnantes. Ce déséquilibre crée un bassin de fusion instable, provoquant l'expulsion du métal en fusion sous pression, ce qui entraîne des éclaboussures visibles.
Dans le même temps, des températures élevées accélèrent les réactions d’oxydation à l’interface cuivre-aluminium, entraînant une décoloration sombre ou noire de la surface de la soudure.
Les plages de référence typiques pour les combinaisons courantes d’épaisseur de cuivre et d’aluminium sont indiquées ci-dessous :
| Épaisseur du matériau | Énergie recommandée | Courant de pointe | Temps de soudage typique |
|---|---|---|---|
| 0,5 mm Cu + 0.5 mm Al | 3000–4500 J | 25-35 kA | 3 à 8 ms |
| 1,0 mm Cu + 1.0 mm Al | 4500–6500 J | 35 à 50 kA | 6 à 12 ms |
| 1,5 mm Cu + 1.5 mm Al | 6500–8000 J | 45-60 kA | 8 à 20 ms |
En production, il est conseillé de commencer avec des niveaux d'énergie plus faibles et de les augmenter progressivement grâce à des essais de soudage plutôt que de procéder à des ajustements importants en une seule étape.
2. Temps de décharge excessif
Bien que le soudage par décharge de condensateur implique généralement des durées de soudage très courtes, un temps de décharge mal prolongé peut néanmoins conduire à une accumulation excessive de chaleur. Lorsque l’interface de soudure reste trop longtemps à température élevée, la zone fondue se dilate excessivement et une surchauffe peut se produire.
Cette condition augmente le risque de formation de projections et accélère l’oxydation, ce qui donne lieu à des surfaces de soudure plus foncées.
Dans la plupart des applications cuivre-aluminium, unapproche à courant élevé-et à courte-duréeest préféré car il produit un pépite de soudure stable tout en minimisant l’apport de chaleur inutile.
3. Production d'énergie inégale ou formes d'onde anormales
Si la sortie de l'alimentation devient instable en raison du vieillissement du condensateur ou de la dégradation du système de contrôle, la forme d'onde du courant peut fluctuer pendant le soudage. Cette instabilité entraîne une répartition inégale de la chaleur dans la zone de soudure.
En conséquence, certaines régions peuvent connaître une fusion insuffisante tandis que d'autres surchauffent, provoquant à la fois des éclaboussures et une coloration incohérente des soudures.
Dans les environnements de production à grand volume, une réduction de la capacité du condensateur supérieure à environ 10 % peut affecter considérablement la cohérence des soudures. Une inspection régulière des performances du condensateur et de la stabilité de la forme d'onde de sortie est donc recommandée.
Préparation de surface inadéquate du cuivre et de l'aluminium
Dans de nombreux cas de production, les défauts de soudure ne sont pas causés par des limitations de l'équipement mais par une mauvaise préparation de la surface. Les surfaces en cuivre et en aluminium forment naturellement des couches d'oxyde lorsqu'elles sont exposées à l'air, et si ces couches ne sont pas correctement éliminées, un soudage stable devient difficile, même avec un équipement avancé.
1. Élimination incomplète des couches d'oxyde
Le cuivre et l’aluminium forment tous deux rapidement des films d’oxyde dans l’air. L'oxyde d'aluminium, en particulier, a un point de fusion d'environ 2 050 degrés, ce qui est nettement supérieur à celui de l'aluminium lui-même.
Pendant le soudage, la couche d’oxyde ne fond pas facilement et obstrue la circulation du courant. Cette résistance provoque un arc localisé, qui génère des projections et contribue au noircissement de la surface de la soudure.
Les méthodes de nettoyage mécaniques telles que le polissage abrasif ou le brossage-en acier inoxydable sont généralement recommandées. Le temps entre le nettoyage et le soudage devrait idéalement être limité à moins de quatre heures pour minimiser la ré-oxydation.
2. Huile résiduelle, poussière ou contaminants
Pendant l'usinage, le stockage ou la manipulation, les surfaces en cuivre et en aluminium accumulent souvent des liquides de coupe, des lubrifiants ou des contaminants en suspension dans l'air. Si ces substances restent en surface, elles peuvent brûler ou se carboniser pendant le soudage.
Ce processus peut produire des résidus noirs et des pores de gaz, entraînant une décoloration visible et une réduction potentielle de la conductivité électrique.
Un nettoyage avec de l'alcool industriel ou de l'acétone avant le soudage est largement recommandé pour garantir des conditions de surface constantes.
3. Rugosité de surface inappropriée
La rugosité de la surface joue un rôle important pour assurer un contact électrique stable. Les surfaces excessivement rugueuses ont tendance à piéger les particules d'oxyde et les contaminants, tandis que les surfaces excessivement lisses peuvent réduire la surface de contact efficace.
Ces deux conditions peuvent entraîner une répartition inégale du courant et une surchauffe localisée.
Dans la plupart des applications de soudage cuivre-aluminium, une plage de rugosité de surface deRa 0,8–1,6 μmest jugé approprié.
Problèmes du système d’électrodes
Le système d'électrodes joue un double rôle dans le soudage en conduisant le courant et en appliquant une force mécanique. Tout écart dans l’état de l’électrode peut affecter considérablement la stabilité de la soudure.
1. Matériaux d'électrode incompatibles ou usure excessive
Une mauvaise sélection du matériau de l’électrode ou une utilisation prolongée sans entretien peut entraîner une usure ou une déformation de l’électrode. Ces changements modifient la distribution de la densité de courant et peuvent entraîner une surchauffe localisée.
Les matériaux d’électrode courants comprennent :
| Matériau de l'électrode | Caractéristiques | Applications typiques |
|---|---|---|
| CuCrZr | Haute conductivité et résistance à l'usure | Soudage général cuivre-aluminium |
| WCu | Excellente résistance aux-températures élevées | Soudage à haute-énergie |
| Cuivre pur | Conductivité élevée mais durabilité inférieure | Applications légères- |
Les électrodes doivent généralement être inspectées tous les3 000 à 5 000 cycles de soudage, en fonction du volume de production.
2. Force d'électrode insuffisante ou inégale
Lorsque la force de l'électrode est insuffisante, de petits espaces peuvent exister entre les pièces. Lors de la décharge, ces espaces peuvent provoquer des arcs électriques, entraînant la formation d'importantes éclaboussures.
Dans le même temps, un mauvais contact augmente la résistance localisée, ce qui accélère la surchauffe et favorise la décoloration des soudures.
Pour la plupart des applications cuivre-aluminium, la force de l'électrode se situe généralement dans la plage de200–600 N, en fonction de l'épaisseur du matériau.
3. Mauvais refroidissement des électrodes ou contamination de la surface
Si le système de refroidissement ne parvient pas à maintenir un contrôle adéquat de la température, la température de l'électrode augmente progressivement. Cette condition augmente le risque de collage et d’adhérence du métal à la surface de l’électrode.
Lors des soudures ultérieures, ces résidus peuvent brûler et former des dépôts de carbone, contribuant à la décoloration des soudures.
Les conditions de refroidissement recommandées incluent :
- Température de l'eau de refroidissement : 20 à 30 degrés
- Débit d'eau de refroidissement : Supérieur ou égal à 4 L/min
Inadéquation entre le processus et l'équipement
Même lorsque les paramètres sont correctement ajustés, des défauts de soudure peuvent toujours survenir si la conception de l'équipement ne correspond pas aux exigences de l'application.
1. Zone ou forme de contact de l'électrode inappropriée
Si la géométrie des électrodes ne correspond pas à la conception de la pièce, la répartition du courant devient inégale. Des zones de contact trop grandes réduisent la densité de courant, tandis que des zones de contact trop petites augmentent le risque de surchauffe localisée.
La conception appropriée de l'électrode doit donc être basée sur l'épaisseur du matériau et la taille de soudure requise.
2. Manque d’assistance au gaz de protection
Dans les applications nécessitant une qualité de surface élevée, l'exposition à l'oxygène pendant le soudage peut accélérer les réactions d'oxydation.
Des études indiquent que l'utilisation d'un gaz de protection à l'argon peut réduire l'oxydation de la surface de la soudure d'environ30–50%, ce qui se traduit par une apparence et une consistance améliorées.
3. Vieillissement de l’équipement ou défaillance d’un composant
Au fil du temps, les composants tels que les condensateurs, les modules de contrôle et les systèmes de refroidissement peuvent se dégrader. Cette détérioration réduit la stabilité globale du système.
Équipement en service depuis3 à 5 ansdoit faire l’objet d’une inspection systématique pour évaluer ses performances.
Facteurs opérationnels et environnementaux
Des détails opérationnels apparemment mineurs peuvent également influencer de manière significative la qualité des soudures.
1. Mauvais alignement ou espaces de la pièce
Si les pièces en cuivre et en aluminium ne sont pas bien ajustées, un arc électrique peut se produire pendant la décharge, entraînant d'importantes éclaboussures et une surchauffe localisée.
Il est essentiel de garantir un bon ajustement-avant le soudage.
2. Conditions anormales de température ou d’humidité
Les environnements très humides favorisent l’adsorption de l’humidité sur les surfaces des matériaux, accélérant ainsi l’oxydation.
Les conditions environnementales recommandées comprennent :
- Température : 15 à 30 degrés
- Humidité : 40 % à 70 %
3. Manque d’entretien de routine des électrodes
Dans les environnements de production continue, le manque d’entretien des électrodes peut progressivement dégrader les performances de soudage.
Des programmes d’inspection de routine, un nettoyage quotidien et le remplacement périodique des composants usés sont fortement recommandés.
FAQ
Q : Que faut-il vérifier en premier lorsque les éclaboussures deviennent excessives ?
R : Les paramètres énergétiques doivent être examinés en premier, en particulier l'énergie de décharge et le temps de soudage, car un apport de chaleur excessif est l'une des causes les plus courantes.
Q : La décoloration d’une soudure indique-t-elle toujours une défaillance de la soudure ?
R : Pas nécessairement, mais une décoloration importante indique souvent une oxydation excessive et peut affecter la fiabilité à long terme.
Q : À quelle fréquence les électrodes doivent-elles être entretenues ?
R : Une inspection est généralement recommandée tous les3 000 à 5 000 cycles de soudage, en fonction des conditions de production.
Q : Pourquoi des paramètres identiques produisent-ils des résultats différents ?
R : Les variations de l’état de la surface, de l’usure des électrodes et de l’humidité ambiante peuvent affecter considérablement les performances de soudage.
Conclusion
La réduction des projections et la prévention de la décoloration des soudures dans le soudage cuivre-aluminium nécessitent une approche systématique plutôt que des ajustements isolés. Des résultats de soudage stables dépendent de paramètres énergétiques équilibrés, d'une préparation de surface appropriée, de performances fiables des électrodes, d'une configuration d'équipement appropriée et de conditions de fonctionnement contrôlées.
Dans les environnements de fabrication pratiques, un contrôle cohérent des processus combiné à une maintenance de routine améliore considérablement la qualité des soudures et réduit la variabilité de la production. De plus, la sélection d'équipements dotés d'un contrôle précis de l'énergie, de systèmes de refroidissement efficaces et de performances mécaniques stables joue un rôle clé dans la réalisation de joints cuivre-aluminium fiables.
Pour des secteurs tels que le stockage d'énergie, la fabrication de batteries et les véhicules électriques, la stabilité des soudures n'est pas seulement une question d'apparence, mais également un facteur critique affectant les performances électriques et la sécurité opérationnelle à long terme. L'optimisation continue des processus et les pratiques de maintenance disciplinées restent essentielles pour atteindre à la fois une productivité élevée et une qualité de produit fiable.