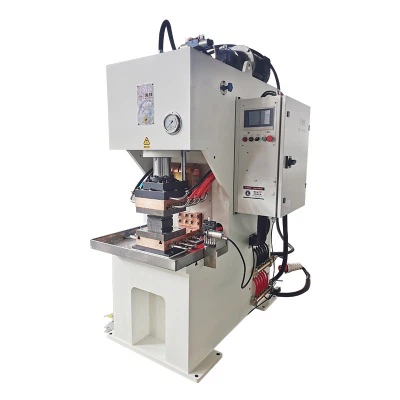
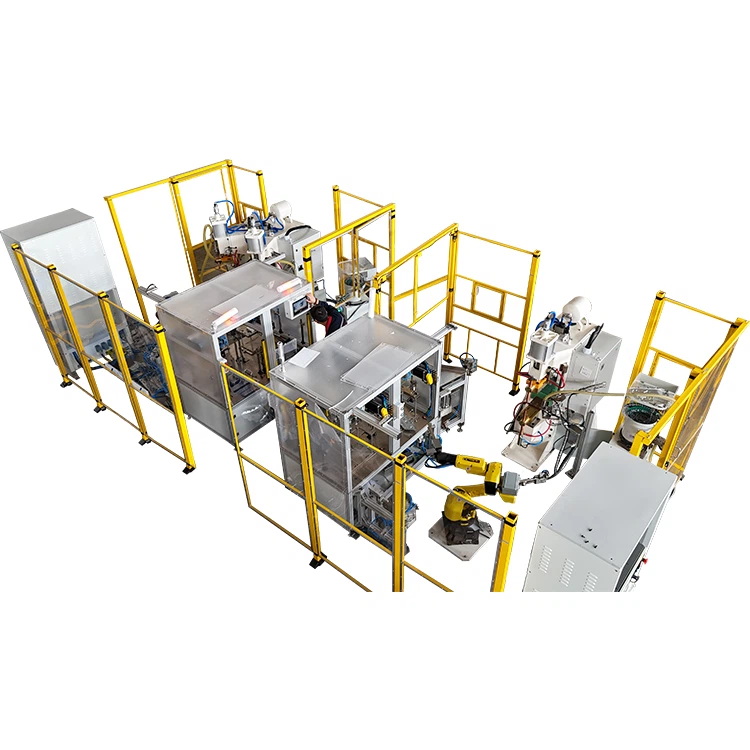
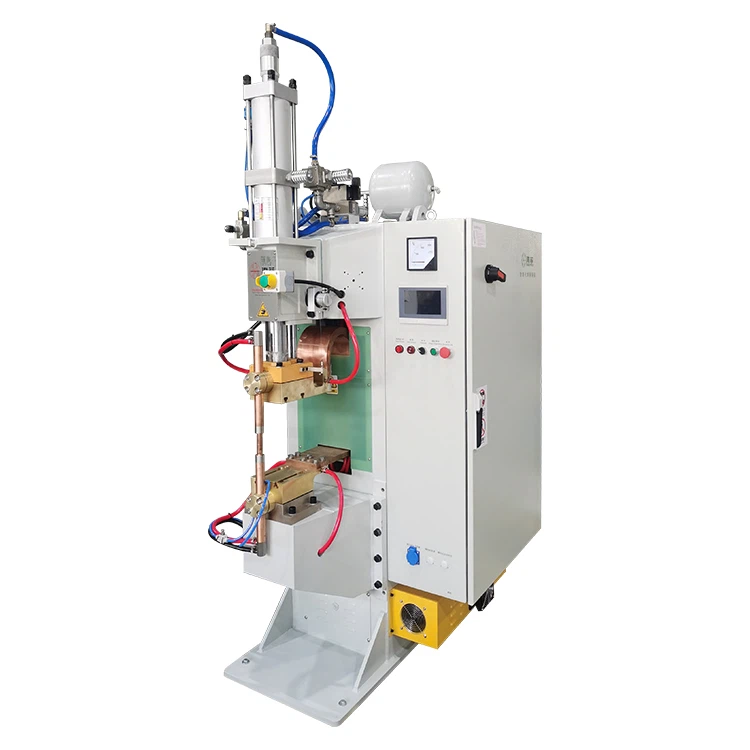
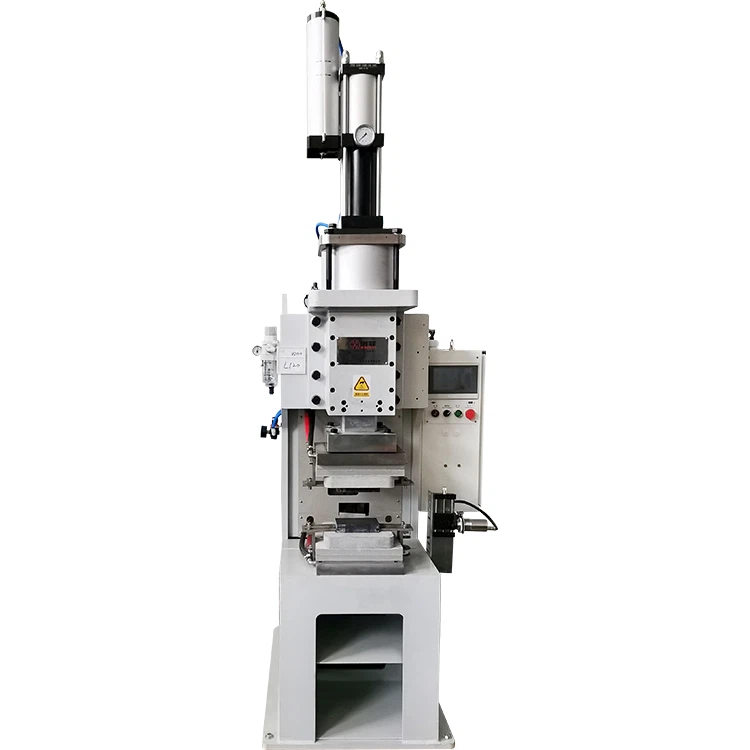
Dans des secteurs tels que la fabrication de systèmes de stockage d'énergie, la production d'appareils électroménagers et la fabrication de composants automobiles, les tôles d'acier galvanisées et les matériaux étamés-sont largement utilisés en raison de leur excellente résistance à la corrosion, de leur conductivité électrique stable et de leur bonne formabilité. Ces matériaux sont couramment utilisés dans les boîtiers de modules de stockage d'énergie, les bornes de connexion de batteries, les supports métalliques et les structures de connexion électrique où l'intégrité structurelle et la résistance à l'environnement sont essentielles.
En particulier dans les systèmes de stockage d'énergie modernes, ces matériaux plaqués ne servent pas seulement de composants structurels, mais jouent également un rôle essentiel dans les performances d'étanchéité et la fiabilité opérationnelle à long terme. En conséquence, la stabilité de la qualité du soudage affecte directement la durabilité et la sécurité globales du produit fini.
Cependant, lors de la production pratique, lors de l'utilisationsoudeuses par points à stockage d'énergiepour le soudage de l'acier galvanisé ou des composants-étamés, les brûlures de revêtement-et la corrosion après-soudage restent parmi les problèmes de qualité les plus courants. Une fois que des dommages excessifs au revêtement se produisent pendant le soudage, le métal de base exposé perd rapidement sa résistance à la corrosion. Dans des conditions de fonctionnement humides ou difficiles, l’oxydation peut se développer rapidement, réduisant ainsi la durée de vie du produit. Dans les systèmes de stockage d'énergie, les défaillances liées à la corrosion-au niveau des joints soudés peuvent également compromettre l'intégrité de l'étanchéité et la sécurité électrique, posant ainsi des risques opérationnels importants-à long terme.
D'après une vaste expérience industrielle, les brûlures-et la corrosion des revêtements sont rarement causées par un seul facteur. Au lieu de cela, ils résultent généralement des effets combinés du contrôle de l'énergie de soudage, de la sélection des électrodes, de la qualité de la préparation de la surface et des pratiques de manipulation après-soudage. Par conséquent, l'établissement d'un processus systématique de soudage par points résistant à la corrosion-pour les matériaux plaqués à l'aide de soudeurs par points à décharge de condensateur est essentiel pour réduire les taux de défauts et améliorer la cohérence du soudage dans les environnements de production à grand volume-.


Pourquoi les matériaux galvanisés et étamés-sont-ils sujets à la brûlure du revêtement-et à la corrosion lors du soudage par points ?
Avant de mettre en œuvre des mesures préventives, il est nécessaire de comprendre les causes profondes des dommages aux revêtements, tant du point de vue des propriétés des matériaux que du comportement thermique. Cette compréhension est fondamentale pour établir desparamètres de soudage par points pour l'acier galvanisé à l'aide de machines à souder à stockage d'énergie.
Le faible point de fusion des revêtements est la principale cause de brûlure-
Les matériaux galvanisés et étamés-présentent une sensibilité élevée lors du soudage par points par résistance, car les matériaux de revêtement ont des points de fusion nettement inférieurs à ceux du métal de base. En conséquence, les revêtements ont tendance à fondre ou à se vaporiser plus tôt au cours du cycle de soudage, créant des zones de brûlure localisées.
Le tableau suivant compare les caractéristiques de fusion des matériaux couramment utilisés :
Comparaison typique des points de fusion des matériaux plaqués
| Matériel | Point de fusion (degré) | Caractéristiques du processus | Impact de soudage |
|---|---|---|---|
| Zinc (Zn) | 419 | Se vaporise facilement | Risque élevé de projections |
| Étain (Sn) | 232 | Fond rapidement | Risque de brûlure superficielle |
| Acier doux | 1370–1510 | Thermiquement stable | Le métal de base fond plus tard |
| Acier inoxydable | 1400–1450 | Résistant à l'oxydation | Fenêtre de soudage plus large |
Lors du soudage par points par décharge de condensateur pour l'acier galvanisé, un chauffage par résistance électrique se produit à l'interface. Étant donné que le revêtement fond plus tôt que le matériau de base, un courant excessif ou une énergie de décharge peut rapidement vaporiser le revêtement, générant des éclaboussures et provoquant une perte localisée du revêtement.
La chaleur générée lors du soudage par résistance suit la relation bien connue :- :
- Q = I² × R × t
Où:
- I=courant de soudage
- R=résistance électrique
- t=temps de soudage
Étant donné que la génération de chaleur augmente proportionnellement au carré du courant, la simple augmentation du courant dans les applications de soudage par points de matériaux étamés sans ajuster le temps et la pression peut rapidement créer un apport de chaleur excessif, augmentant considérablement le risque d'endommagement du revêtement.
Un apport de chaleur excessif accélère le risque de corrosion
Outre les faibles températures de fusion du revêtement, un apport de chaleur excessif est un autre facteur majeur de corrosion après-soudage, en particulier dans les boîtiers de stockage d'énergie et les applications de soudage structurel.
Lorsque l’apport de chaleur dépasse les niveaux recommandés, les effets suivants sont généralement observés :
- Zone de brûlure du revêtement élargie
- Exposition accrue des métaux de base
- Protection réduite contre la corrosion
- Oxydation accélérée pendant le service
Les données de production indiquent que lorsque le courant de soudage dépasse les limites recommandées d'environ15–20%, les zones endommagées du revêtement peuvent augmenter de plus de30%, tandis que les niveaux de projections augmentent également de manière significative. Cela affecte non seulement l'apparence des soudures, mais augmente également les coûts de post-traitement.
L'épaisseur du revêtement affecte également la fenêtre de soudage. L'épaisseur typique du revêtement galvanisé varie entre5–20 μm, et lorsque l'épaisseur dépasse15 μm, une plus grande précision de soudage est nécessaire pour maintenir des résultats cohérents. C'est pourquoisystèmes de soudage par points à stockage d'énergie pour matériaux revêtusnécessitent généralement une capacité précise de contrôle de l’énergie.
Optimiser les paramètres de soudage pour contrôler avec précision l'apport de chaleur
Pour les matériaux plaqués, un contrôle précis de l'apport de chaleur est le facteur le plus critique pour éviter les brûlures du revêtement. Cela est particulièrement vrai dansSoudage par points en acier galvanisé avec soudeurs à stockage d'énergie à décharge de condensateur.
Contrôler strictement l'énergie de décharge et le courant de soudage
Dans les applications pratiques, les paramètres de soudage doivent être développés en fonction de l'épaisseur du matériau et du type de revêtement plutôt que de s'appuyer sur des ajustements par essais-et-erreurs. Le tableau suivant fournit les paramètres de référence typiques pour le soudage de l'acier galvanisé.
Paramètres de soudage recommandés pour l'acier galvanisé
| Épaisseur du matériau | Courant (kA) | Temps de soudage (ms) | Force de l'électrode (N) |
|---|---|---|---|
| 0,6 mm | 5–7 | 120–160 | 900–1200 |
| 0,8 mm | 6–9 | 140–180 | 1100–1500 |
| 1,0 mm | 8–11 | 160–220 | 1400–1800 |
| 1,2 mm | 10–12 | 180–240 | 1700–2200 |
Lors de l'utilisationsoudeurs par points à décharge de condensateur pour le soudage de matériaux étamés-, une décharge-en plusieurs étapes est recommandée. L'introduction d'une étape de préchauffage avant que le courant de soudage principal augmente progressivement la température et réduit le choc thermique, réduisant ainsi considérablement le risque de vaporisation du revêtement.
Optimiser la force des électrodes et la séquence de pression
La force de l’électrode joue un rôle crucial non seulement dans la formation des pépites, mais également dans le contrôle des dommages au revêtement. Une pression insuffisante augmente la fluctuation de la résistance de contact, entraînant une surchauffe localisée, tandis qu'une pression excessive peut déformer les revêtements et affecter la consistance de la soudure.
1.Augmenter la pré-pression de manière appropriée
L'augmentation de la pré-pression permet d'éliminer les espaces d'air au niveau de l'interface et d'améliorer l'uniformité de la distribution du courant. Lors du soudage par points de l'acier galvanisé à l'aide de soudeuses à stockage d'énergie, il est généralement recommandé que les niveaux de prépression- soient 10 à 15 % plus élevés que ceux utilisés pour l'acier doux non revêtu afin de stabiliser la condition de contact initiale.
2. Prolonger la durée de pré-pression
L'allongement du temps de pré-pression permet une stabilisation complète du contact avec le matériau avant le début du flux de courant. La durée de pré-pression recommandée est généralement comprise entre60 à 120 ms, alors que le temps de maintien après le soudage est généralement réglé entre80 à 150 mspour permettre une bonne solidification des pépites et réduire la formation de porosité interne, qui pourrait autrement favoriser la corrosion.
Optimisez la sélection des électrodes pour réduire l'adhérence du revêtement et les brûlures-en raison du risque
Dans les applications de soudage par points impliquant des matériaux plaqués, les électrodes font bien plus que conduire le courant électrique. Ils influencent directement la distribution de la densité de courant, le comportement de la concentration thermique et la cohérence des soudures. Pour les fabricants utilisantsoudeurs par points à stockage d'énergie pour le soudage de matériaux enduits, une sélection appropriée des électrodes est l'un des moyens les plus efficaces de stabiliser les performances de soudage et de réduire les dommages au revêtement.
Sélectionnez des matériaux d'électrode-résistants aux-hautes températures et à l'usure-
Dans les environnements de production industrielle, le choix du matériau des électrodes doit équilibrer la conductivité, la résistance mécanique et la résistance à l'usure. Pour l'acier galvanisé et les matériaux-étamés, des alliages à base de cuivre-avec une rétention de résistance améliorée à des températures élevées sont généralement recommandés.
Les matériaux d'électrode les plus couramment utilisés comprennent le cuivre chrome-zirconium (CuCrZr) et le cuivre chromé (CuCr), qui offrent tous deux une conductivité stable et une durée de vie prolongée lors de cycles de soudage répétitifs.
Comparaison des performances des matériaux d'électrode
| Matériau de l'électrode | Conductivité électrique (%IACS) | Dureté (HB) | Application typique |
|---|---|---|---|
| CuCrZr | 80–85 | 120–140 | Soudage par points d'acier galvanisé |
| CuCr | 75–80 | 110–130 | Soudage de matériaux-étamés |
| Cube | 45–60 | 200+ | Applications à haute-force |
Dans les lignes de production automatisées utilisantsoudage par points par décharge de condensateur pour tôle galvanisée, les électrodes-résistantes à l'usure peuvent prolonger considérablement les intervalles de maintenance. Dans des conditions de fonctionnement stables, les électrodes CuCrZr de haute-qualité peuvent durer20 à 30 % plus longtempsque les électrodes de cuivre conventionnelles, réduisant ainsi les temps d'arrêt et améliorant la productivité globale.
Optimiser la géométrie des électrodes pour répartir la densité de courant
La géométrie des électrodes influence fortement la distribution du courant et la concentration de chaleur. Des formes d'électrodes mal conçues entraînent souvent une surchauffe localisée, ce qui accélère la combustion du revêtement-et augmente le risque d'incohérence des soudures.
Pour réduire la concentration de courant, les ingénieurs adoptent généralement :
- Électrodes en forme de dôme-
- Augmentation du diamètre de la pointe de l'électrode
- Surfaces de contact à transition lisse
Augmenter le diamètre de la pointe de l'électrode d'environ10–15%réduit généralement la densité de courant de8–12%, réduisant ainsi les contraintes thermiques localisées. Cette approche est particulièrement efficace danssoudage par points de stockage d'énergie de composants en acier galvanisé, où le maintien de l'intégrité du revêtement est essentiel.
Standardisez la préparation des surfaces pour éviter les brûlures-et la corrosion à la source.
Dans de nombreux environnements de production, les défauts de soudure sont attribués à tort aux performances des machines, alors qu’en réalité ils proviennent de conditions de surface incohérentes des matériaux. La préparation de la surface est donc l’une des étapes les plus négligées mais pourtant cruciales danssoudage par points de matériaux revêtus à l'aide de systèmes de soudage à stockage d'énergie.
Sélectionnez des matériaux plaqués-de haute qualité
Le choix des matériaux influence de manière significative la cohérence des soudures et la résistance à la corrosion à long terme. Lorsqu'ils s'approvisionnent en matériaux galvanisés ou étamés-, les fabricants doivent évaluer l'uniformité de l'épaisseur du revêtement et l'intégrité globale de la surface.
Les principaux critères d’inspection comprennent :
- Épaisseur de revêtement uniforme
- Absence de métal de base exposé
- Pas de pelage ni d'écaillage
- Rayures superficielles minimes
Une épaisseur de revêtement uniforme permet de garantir un comportement prévisible de la résistance électrique pendant le soudage. En revanche, des revêtements inégaux peuvent provoquer un flux de courant instable, augmentant ainsi le risque de surchauffe localisée.
Les plages d'épaisseurs de revêtement typiques incluent
| Type de revêtement | Plage d'épaisseur typique | Considérations sur le soudage |
|---|---|---|
| Acier galvanisé | 5–20 μm | Nécessite un apport de chaleur contrôlé |
| -Acier étamé | 2–10 μm | Sensible aux pics de température |
Dansapplications de soudage de bornes-étamées, les revêtements plus fins sont plus vulnérables aux dommages thermiques, ce qui rend le contrôle précis des paramètres particulièrement important.
Nettoyer soigneusement les surfaces des pièces à usiner avant de souder
Les contaminants de surface tels que l'huile, l'humidité, la poussière et les films d'oxyde affectent considérablement la stabilité de la résistance de contact. Même une contamination mineure peut entraîner des pics de résistance localisés, entraînant un chauffage inégal et des dommages au revêtement.
Pour des résultats cohérents dansprocédés de soudage par points à stockage d'énergie pour matériaux plaqués, des procédures de nettoyage standardisées sont recommandées.
Flux de travail recommandé pour la préparation des surfaces
| Étape | Méthode | Paramètres recommandés |
|---|---|---|
| Dégraissage | Nettoyage industriel aux solvants | 2 à 5 minutes |
| Rinçage | Rinçage à l'eau désionisée | Température ambiante |
| Séchage | Séchage à l'air chaud | 80 à 120 degrés pendant 10 à 20 minutes |
Un séchage adéquat est particulièrement important dans les environnements de production humides. L'humidité résiduelle emprisonnée entre les surfaces peut rapidement se vaporiser pendant le soudage, provoquant des micro-explosions qui contribuent à endommager le revêtement.
Renforcez la protection auxiliaire pour prévenir la corrosion après-soudure
Même lorsque les paramètres de soudage sont correctement optimisés, la corrosion peut toujours se produire si les mesures de protection après-soudure sont inadéquates. Pour les applications à haute -fiabilité telles que les boîtiers de modules de stockage d'énergie, des mesures de protection supplémentaires sont souvent nécessaires.
Utiliser l’assistance au gaz de protection pendant le soudage
Dans les applications de soudage critiques, le gaz de protection peut réduire considérablement l'oxydation en créant une atmosphère contrôlée autour de la zone de soudure.
Les gaz de protection courants comprennent :
Comparaison de la sélection des gaz de protection
| Type de gaz | Caractéristiques clés | Application typique |
|---|---|---|
| Argon (Ar) | Excellente protection inerte | Soudage de précision |
| Azote (N₂) | Rentable- | Production en grand volume- |
Danssoudage de modules de stockage d'énergie à l'aide de soudeuses par points à décharge de condensateur, l'azote est souvent choisi en raison de son équilibre entre performances et coût d'exploitation.
Nettoyer les surfaces de soudure immédiatement après le soudage
Le nettoyage après-soudage empêche les contaminants résiduels d'agir comme points d'initiation de la corrosion. Les projections de soudure, les résidus de flux et les débris métalliques doivent être éliminés rapidement pour maintenir les performances du revêtement.
Les pratiques recommandées après-soudage incluent :
- Éliminez immédiatement les éclaboussures visibles
- Évitez d'empiler des composants soudés à chaud
- Stocker les pièces soudées dans des environnements secs
Dans la plupart des environnements industriels, les composants soudés doivent être transférés dans des conditions de stockage contrôlées dans24 heurespour minimiser l’exposition à l’humidité.
Comment sélectionner la bonne soudeuse par points à stockage d'énergie pour les matériaux revêtus
Pour les fabricants qui envisagent de moderniser leurs lignes de production ou d’investir dans de nouveaux équipements, la capacité de la machine détermine la limite supérieure de qualité de soudage réalisable. Choisir le bonsoudeuse par points à stockage d'énergie pour le soudage de matériaux galvanisés et étamés-est donc une décision d’investissement cruciale.
Vérifier la capacité de décharge-en plusieurs étapes
La technologie de décharge en plusieurs étapes-permet un chauffage progressif grâce à des étapes d'énergie contrôlées. En introduisant une étape de préchauffage avant la décharge principale, le choc thermique peut être minimisé, réduisant ainsi le risque de vaporisation du revêtement.
Les étapes de décharge typiques comprennent :
- Étape de préchauffage
- Étape de soudage principale
- Étape de trempe
Cette capacité est particulièrement importante danssoudage de connecteurs-étamés à l'aide de soudeuses par points à décharge de condensateur, où la sensibilité à la température est élevée.
Évaluer la précision du contrôle de la pression de soudage
Une pression d'électrode stable garantit des conditions de résistance électrique constantes et une répartition uniforme de la chaleur. Les équipements dotés d’une régulation précise de la pression améliorent considérablement la répétabilité des soudures.
Spécification recommandée :
Précision du contrôle de pression : ±1 %
Les machines dépourvues d'un contrôle précis de la pression produisent souvent une résistance de soudure incohérente et des taux de dommages au revêtement plus élevés.
Assurer des performances de production d’énergie stables
La répétabilité de la production d'énergie est l'un des indicateurs de performance les plus critiques pour les machines de soudage à stockage d'énergie utilisées dans les applications de matériaux revêtus.
Les mesures d’évaluation importantes comprennent :
| Paramètre | Gamme recommandée |
|---|---|
| Répétabilité énergétique | Inférieur ou égal à ±2% |
| Temps de réponse à la décharge | < 5 ms |
| Stabilité du cycle | Répétabilité supérieure ou égale à 99 % |
Un apport d'énergie stable garantit que chaque soudure reçoit un apport de chaleur constant, ce qui est essentiel pour maintenir l'intégrité du revêtement et prévenir la corrosion à long terme.
Applications industrielles typiques : soudage de matériaux revêtus dans les systèmes de stockage d'énergie
Dans la fabrication moderne de systèmes de stockage d'énergie, les matériaux galvanisés et étamés-sont largement utilisés dans les composants structurels et électriques. Ces composants doivent fonctionner de manière fiable dans des conditions environnementales variables, ce qui fait de la qualité du soudage un facteur clé de fiabilité.
Les applications courantes incluent :
- Boîtiers de modules de batterie
- Supports de montage structurels
- Bornes de connexion électrique
Un module de batterie de stockage d'énergie typique peut contenirdes centaines à des milliers de points de soudure, en fonction de la complexité de la conception. Dans la fabrication de carrosseries automobiles, le nombre total de soudures peut atteindre environ4 000 à 6 000 points de soudure par véhicule, illustrant l'importance de la cohérence des soudures sur de grands volumes de production.
À mesure que les échelles de production augmentent, de plus en plus de fabricants adoptentsystèmes de soudage par points à stockage d'énergie de haute-précision pour les matériaux revêtus, car ces machines offrent une répétabilité améliorée et des taux de défauts réduits.
Erreurs courantes et améliorations recommandées
Même les opérateurs expérimentés rencontrent parfois des problèmes de soudage récurrents en raison de variables de processus négligées. L'identification de ces erreurs courantes peut aider les fabricants à mettre en œuvre des actions correctives plus efficacement.
Erreur 1 : augmenter le courant de soudage sans ajustement du processus
Lorsque la résistance de la soudure semble insuffisante, les opérateurs augmentent parfois le courant directement sans ajuster d'autres paramètres. Bien que cette approche puisse améliorer temporairement la formation de pépites, elle augmente considérablement le risque d'endommagement du revêtement.
Une stratégie plus efficace implique :
- Ajustement du temps de soudage
- Optimisation de la pression des électrodes
- Vérification de l'état des électrodes
Ce n'est qu'après ces ajustements que le courant doit être modifié progressivement.
Erreur 2 : négliger l'entretien des électrodes
L'usure des électrodes modifie progressivement la géométrie de la zone de contact, entraînant une répartition inégale de la densité de courant. Au fil du temps, cela conduit à des performances de soudure instables et à une augmentation des dommages au revêtement.
Intervalle d'entretien recommandé :
Inspecter les électrodes tous les 2 000 à 5 000 cycles de soudage
Un pansement régulier des pointes aide à restaurer la géométrie appropriée et à prolonger la durée de vie des électrodes.
Erreur 3 : Ignorer les-conditions environnementales après le soudage
Certaines défaillances dues à la corrosion ne proviennent pas de défauts de soudage mais d'un mauvais contrôle environnemental après le soudage. L'exposition à des environnements très humides peut accélérer l'oxydation des zones de revêtement endommagées.
Pratique recommandée :
Stockez les composants soudés dans des environnements secs contrôlés immédiatement après le traitement.
Conclusion
Lors de l'utilisationsoudeuses par points à stockage d'énergiepour le soudage de l'acier galvanisé ou de-matériaux étamés, les brûlures du revêtement-et la corrosion ne doivent pas être considérées comme des problèmes inévitables. Au lieu de cela, ils représentent des défis d’ingénierie contrôlables qui peuvent être résolus grâce à une optimisation systématique des processus et une sélection minutieuse des équipements.
Du point de vue du processus global, quatre stratégies principales doivent être priorisées. Premièrement, un contrôle précis de l’apport de chaleur de soudage est essentiel pour éviter une fusion excessive du revêtement. Deuxièmement, la sélection de matériaux et de géométries d'électrodes appropriés permet de répartir la densité de courant de manière plus uniforme, réduisant ainsi la surchauffe localisée. Troisièmement, des procédures standardisées de préparation de surface et de protection après-soudage minimisent les risques de corrosion liés à la contamination-. Enfin, investir dans des-performances élevéeséquipement de soudage par points à décharge de condensateur conçu pour les matériaux revêtusfournit la stabilité requise pour une production cohérente et reproductible.
Pour les fabricants qui envisagent de moderniser leurs lignes de production ou de mettre en œuvre de nouvelles technologies de soudage, il est fortement recommandé de sélectionner des équipements dotés d'une capacité de décharge en plusieurs étapes, d'un contrôle de pression de haute-précision et d'une production d'énergie stable. Ces fonctionnalités réduisent non seulement les dommages au revêtement, mais améliorent également la fiabilité des soudures à long terme, aidant ainsi les fabricants à obtenir une qualité de produit constante dans les applications industrielles exigeantes.